CNC 加工耗材 · 精细雕刻 / 精密打样
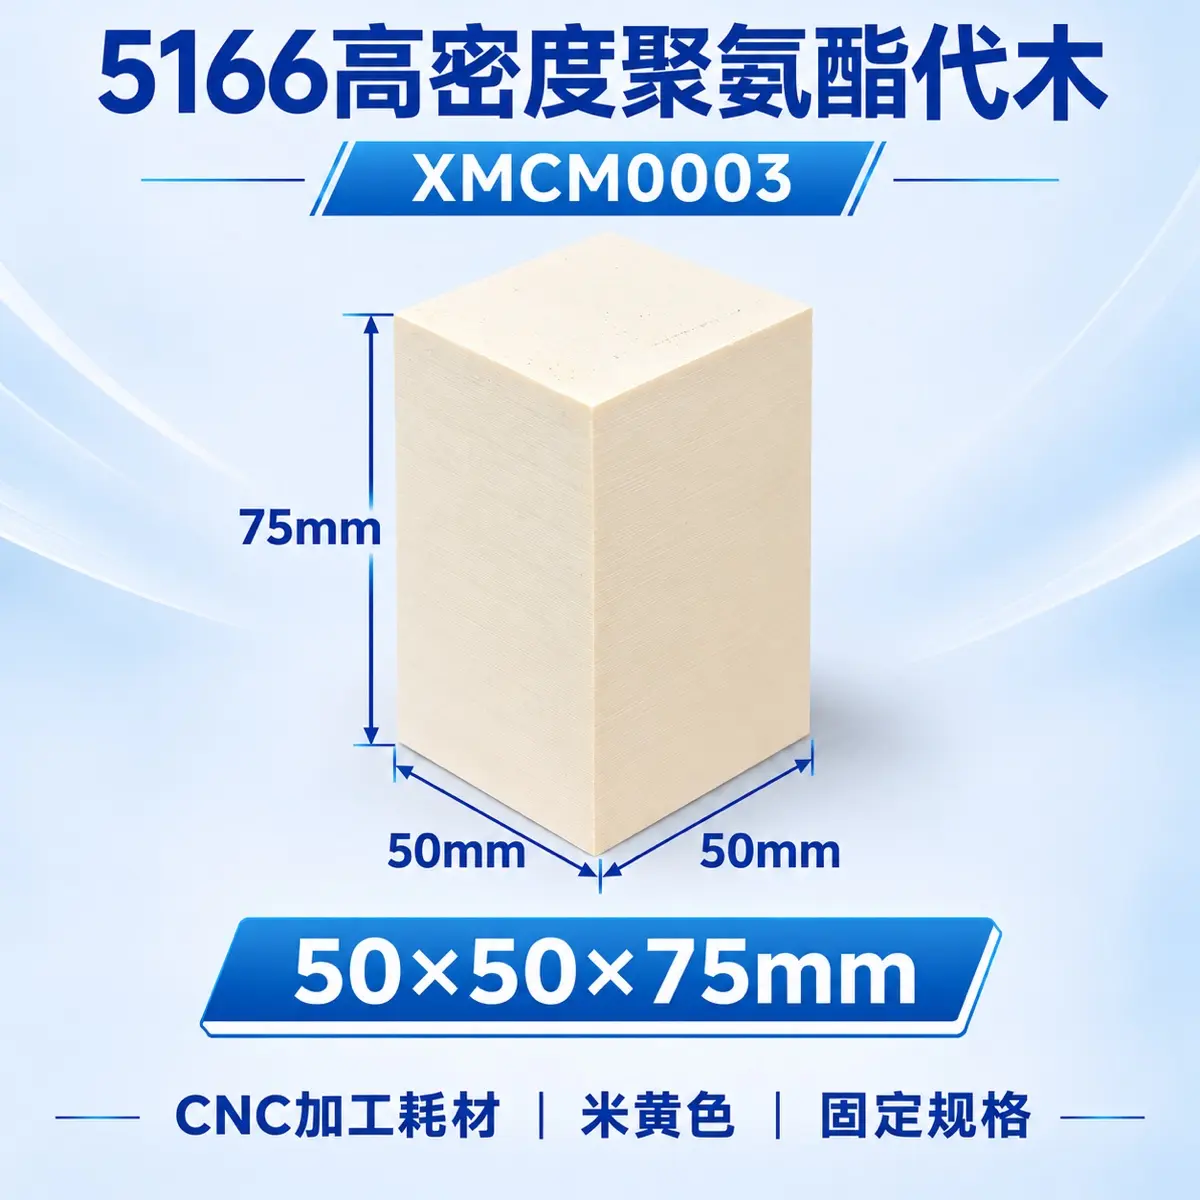
5166 高密度聚氨酯代木|50×50×75mm
高密度 5166 的入门尺寸:料更硬、更致密,锐边和细缝立得住。先用一小块把精细刀路和表面效果验出来,再上大料,省料也省钱。
型号 AMS5166密度 1.68 g/cm³Shore D 84–86单块约 315 g
为什么值得买这一块
01
密度 1.68,棱角立得住
锐边、细筋、薄壁不容易塌边,细小特征在精铣后依然清晰,做外观件不需要额外倒角遮掩。
02
手感接近硬塑料
Shore D 84–86,做结构件功能验证时,装配、按压的手感比中密度更接近 ABS/PC 件。
03
精铣即光面,少打磨
材料致密,精铣后可直接喷漆、丝印、贴膜,省掉大量打磨和补土的时间。
04
耐温 80–100℃,后道更从容
喷涂烘干、覆膜、短时受热不易变形,适合还要进后道工序的样件。
规格参数
| 产品型号 | AMS5166 |
|---|---|
| 材料 | 高密度聚氨酯(PU)浇注代木 |
| 密度 | 约 1.68 g/cm³(批次间略有浮动) |
| 硬度 | Shore D 84–86 |
| 热变形温度 | 80–100 ℃ |
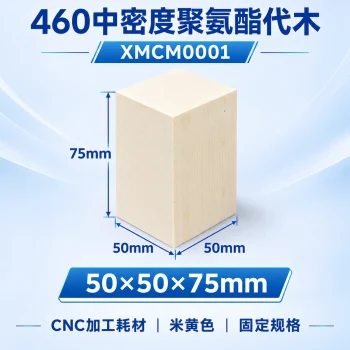
| 本商品规格 | 50 × 50 × 75 mm |
| 单块体积 | 约 187.5 cm³ |
| 单块重量 | 约 315 g |
| 颜色 | 米黄色 |
| 供货形态 | 长方体整块,六面平铣,拆包即可上机装夹 |
| 适用设备 | 桌面五轴 / 三轴 CNC,如 Xmachine XM100、WM100 |
| 可加工方式 | 铣削、精雕、钻孔、锯切、攻轻载螺纹 |
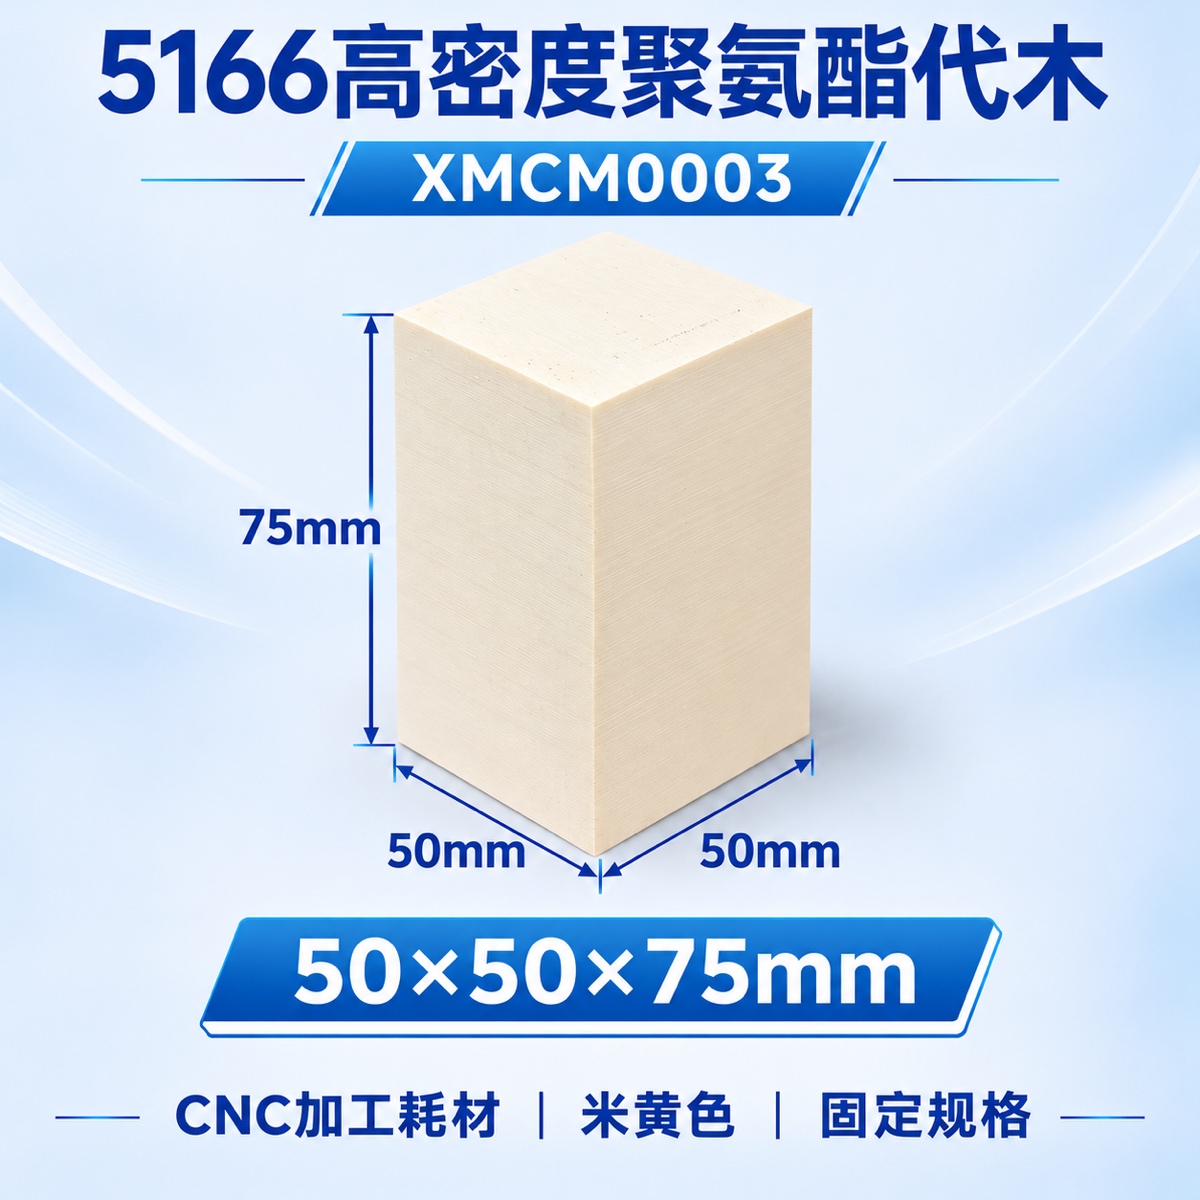
50×50×75mm 固定规格 · 米黄色 · 六面平铣
和常见材料比,优势在哪
| 对比项 | 实木 / 胶合板 | 460 中密度 | 5166 高密度 |
|---|---|---|---|
| 木纹与方向性 | 有木纹,顺逆纹差异明显 | 无明显纹理,各向一致 | 无明显纹理,各向一致 |
| 崩边与毛刺 | 易沿木纹、胶层整片崩裂 | 低 | 低 |
| 密度稳定性 | 0.4–0.7 波动,有节疤 | 0.75,稳定均一 | 1.68,稳定均一 |
| 切削阻力 | 中,遇节疤突增 | 轻 | 中高 |
| 表面细腻度 | 需大量打磨 | 好 | 很好 |
| 受潮变形 | 易吸潮膨胀 | 小 | 小 |
| 典型用途 | 结构件、粗样 | 练习、打样、检具 | 精细件、外观验证 |
这几种活,它都能接
精细雕刻与纹理
细窄槽、锐角、浮雕纹理能保住形状,适合做需要近距离看细节的件。
外观验证件
表面致密、打磨量小,喷漆后接近注塑件质感,拿去评审不会被质疑“样子货”。
功能结构验证
硬度接近硬塑料,可做卡扣、装配、按压类结构的手板验证。
精密检具治具
定位面不易被压塌,重复装夹后仍能保持形状,适合做小尺寸检具。
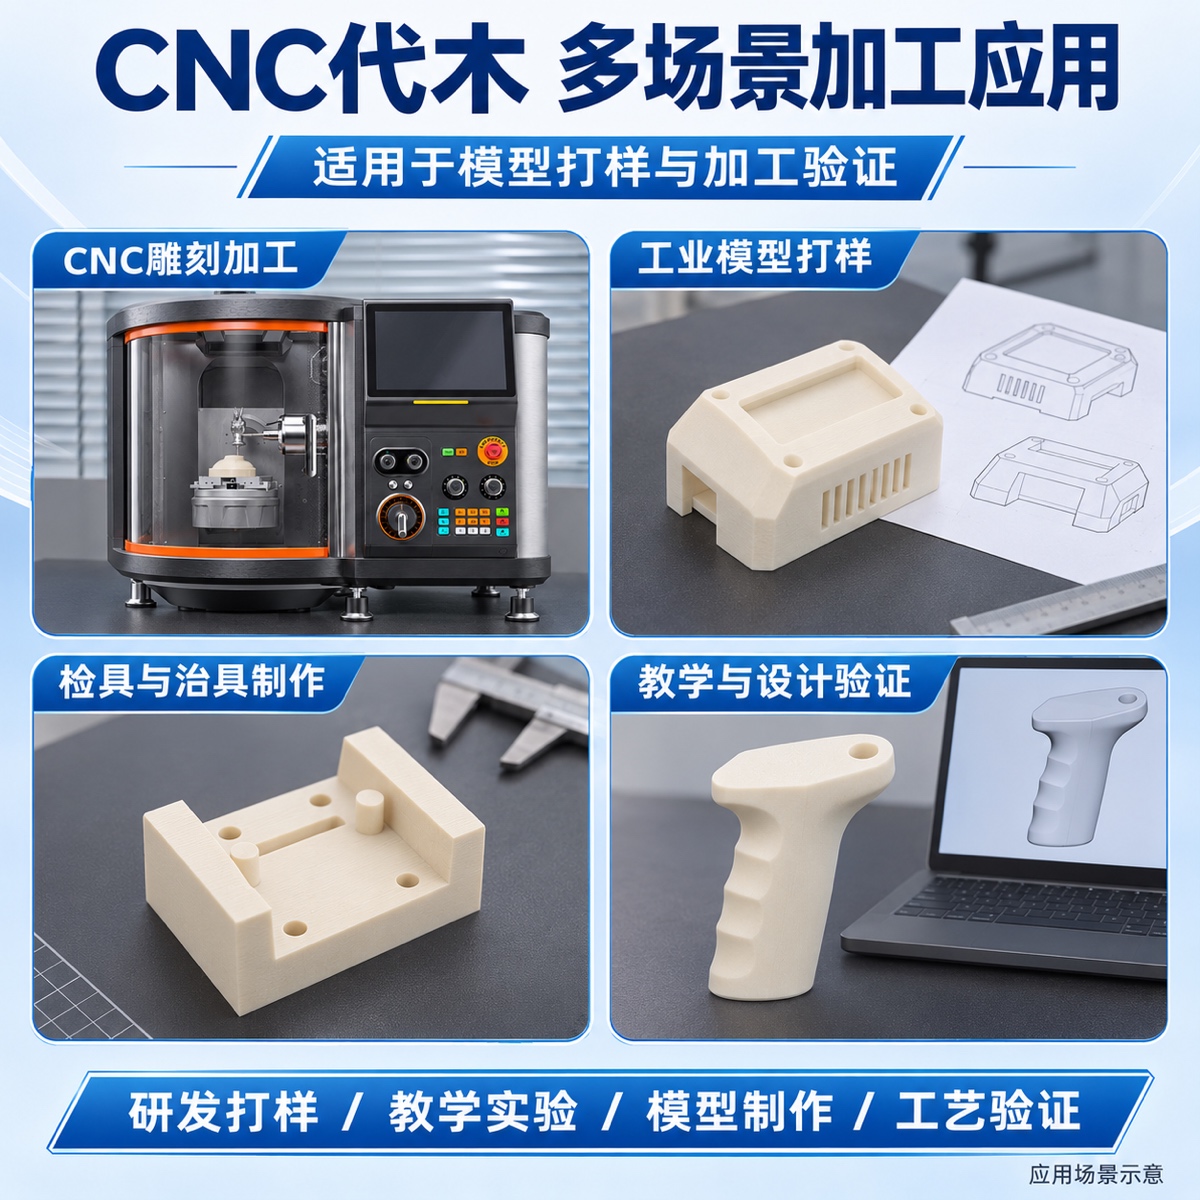
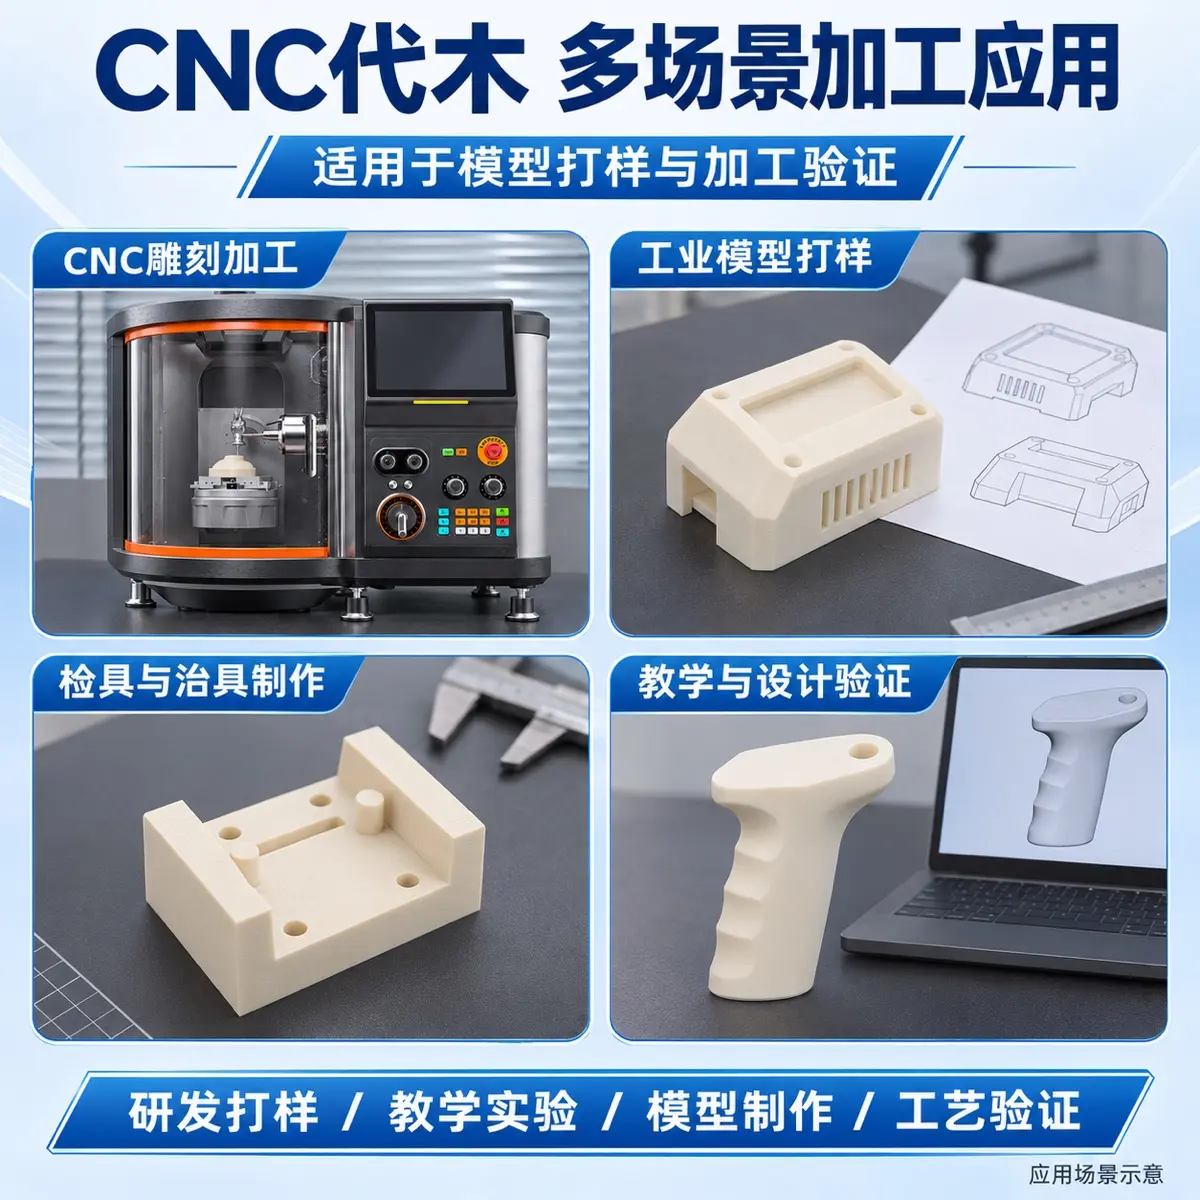
CNC 雕刻、模型打样、检具治具、教学验证(场景示意)
上机参考参数(设备推荐值)
| 材料 | 加工类型 | 主轴转速(rpm) | 进给速度(mm/min) | 切削深度(mm) | 步距 |
|---|---|---|---|---|---|
| 塑料(代木按此参考) | 粗加工 | 10,000 | 3,500 | 0.2 | 60% |
| 精加工 | 12,000 | 500–1,000 | 0–0.05 | 60% |
说明:参数取自 Xmachine 加工参数表「塑料」一类;官方参数表未单列聚氨酯代木,按塑料类执行。实际请按刀具锋利度、悬伸长度与装夹情况微调,首次加工建议降低进给试切。
460 还是 5166,50 还是 60?
选 460 中密度
预算优先、以练习和粗样为主,单块成本可控,大量试刀不心疼。
选 5166 高密度(本款)
要细节、要锐棱、要外观件。密度 1.68 g/cm³,表面更致密,喷漆后更接近成品。
50×50×75(本款)
小件精雕、细节验证、多轮试切。先用小料把参数定下来,再上大料。
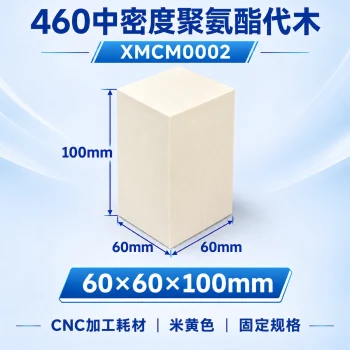
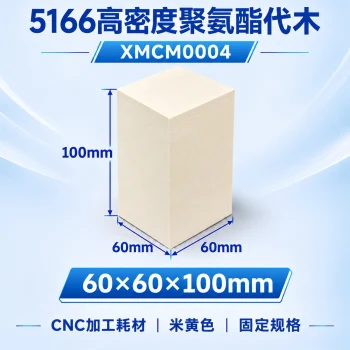
60×60×100
外廓更大的精细件,或需要带夹具、带底板的精密手板。
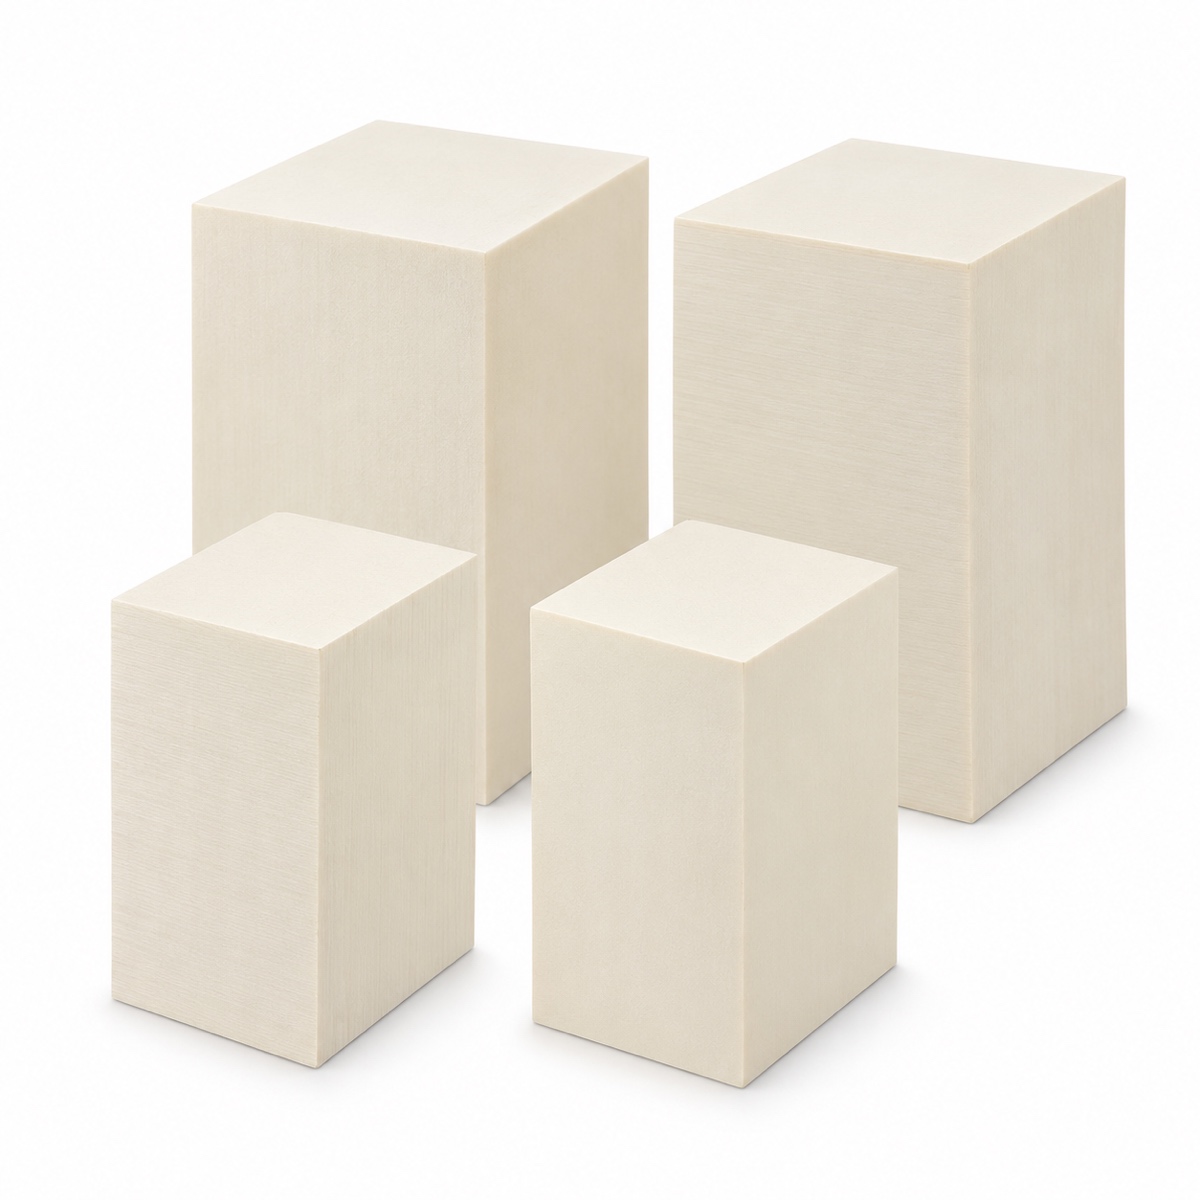
同系列四种规格,按工件外廓和装夹余量选
常见问题
这块料能加工出多大的零件?
毛坯要留装夹与避让余量:50×50×75 建议成品外廓控制在 40×40×60 以内;60×60×100 建议控制在 50×50×85 以内。五轴摆角加工时,摆头与刀柄还要占空间,余量再放大一些。
和 460 比,贵出来的钱花在哪?
密度约为 460 的 2.2 倍,同样的体积用料更多;切削阻力更大、更费刀也更费时间。换来的是锐棱保留、表面致密度和 80–100℃ 的耐温,做要交样的件更稳。
会不会像木头一样崩边?
材料致密、无明显纹理,崩边比木材小得多。但高密度料吃刀重,钝刀硬切会出现发白、发糊的压痕,精铣前留 0.2–0.3 mm、用锋利新刀轻切效果更稳定。
可以直接喷漆、上色吗?
可以,而且比中密度更省打磨:精铣面本身就接近光面,清灰后薄喷底漆即可;深色件建议先喷白底或灰底,遮盖更均匀。
尺寸精度和耐温怎么样?
固定规格供货,切割与平铣存在合理公差,不承诺精密尺寸精度,配合部位请留余量精铣。热变形温度 80–100℃,短时喷涂烘干、覆膜不会软塌。
能不能攻丝、装螺丝?
可以轻载固定:自攻螺丝或预埋螺母更可靠;需要反复拆装的位置加螺纹胶或改用大牙距,细牙硬拧容易滑牙。
购买须知
- 本产品是加工材料,不是成品零件;图片中的成品件仅为加工效果示意。
- 建议阴凉干燥处平放存放,避免长期暴晒、泡水。
- 实际材料性能与颜色以到货批次为准;批量采购可先寄小样试切。
- 现货常备,按平台承诺时效发出,单块独立包装防磕碰。
拿不准选 460 还是 5166、50 还是 60?把要做的零件尺寸、刀具和加工方式发给客服,我们帮你配。