CNC 加工耗材 · 桌面五轴雕刻木坯
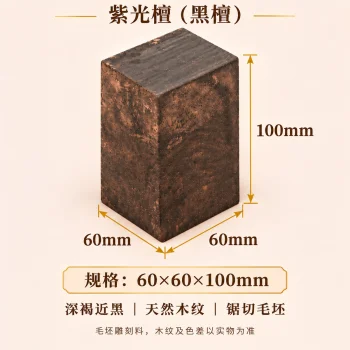
紫光檀木坯|60×60×100mm
同样的紫光檀,余量更足:60×60×100 能一次做出带底座的一体件,或外廓更大的摆件、牌匾。
材质 紫光檀密度 ≈1.25 g/cm³单块约 450 g六面平铣
为什么值得买这一块
01
余量足,一体成型
60×60×100 的长料能容纳底座与主体,减少拼接和二次装夹。
02
料质致密,出镜面
高密度细棕眼,精铣后打磨即可出玻璃光泽,成品质感强。
03
六面平铣,装夹省事
六个面已铣平,底面贴双面胶或上压板即可,无需二次找平。
04
大件不易变形
料体厚实、内应力释放充分,做大件比薄料更稳。
规格参数
| 产品编码 | XMCM0006 |
|---|---|
| 材质 | 紫光檀(东非黑黄檀 Dalbergia melanoxylon) |
| 密度 | 约 1.25 g/cm³(天然木材,批次间有浮动) |
| 颜色 | 紫黑至黑褐色,带细密棕眼 |
| 本商品规格 | 60 × 60 × 100 mm |
| 单块体积 | 360 cm³ |
| 单块重量 | 约 450 g |
| 含水率 | 8%–12%(阴干 + 低温烘干) |
| 供货形态 | 长方体整块,六面平铣,拆包即可上机装夹 |
| 适用设备 | 桌面五轴 / 三轴 CNC,如 Xmachine XM100、WM100 |
| 可加工方式 | 铣削、雕刻、钻孔、锯切、打磨抛光 |
| 纹理 | 天然纹理,每块不同 |
铣削加工参数(设备推荐值)
| 材料 | 加工类型 | 主轴转速(rpm) | 进给速度(mm/min) | 切削深度(mm) | 步距 |
|---|---|---|---|---|---|
| 木材 | 粗加工 | 8,000 | 4,000 | 0.6 | 60%–70% |
| 木材 | 精加工 | 8,000 | 1,500 | 0–0.2 | 50%–70% |
钻孔加工参数(设备推荐值)
| 材料 | 刀具规格 | 主轴转速(rpm) | 进给速度(mm/min) | 每钻深度(mm) |
|---|---|---|---|---|
| 木材 | D6 | 1,000 | 100 | 1 |
| 木材 | D4 | 1,000 | 100 | 1 |
| 木材 | D3 避空 | 800 | 80 | 1 |
| 木材 | D2 避空 | 800 | 80 | 1 |
| 木材 | D1 避空 | 800 | 60 | 1 |
说明:以上参数取自 Xmachine 加工参数表,实际加工请按刀具锋利度、悬伸长度与工件装夹情况微调;首次加工建议降低进给试切。
这几种活,它都能接
手串 / 把件
珠料、无事牌、手把件,油性足的料打磨后包浆快。
摆件 / 小雕件
山水、瑞兽、人物小件,五轴联动一次成型。
实用件
印章、香插、笔搁、镇纸,兼顾手感与纹理。
教学与试刀
新刀、新策略先在这类料上验证,断刀成本可控。
常见问题
这块料能雕出多大的件?
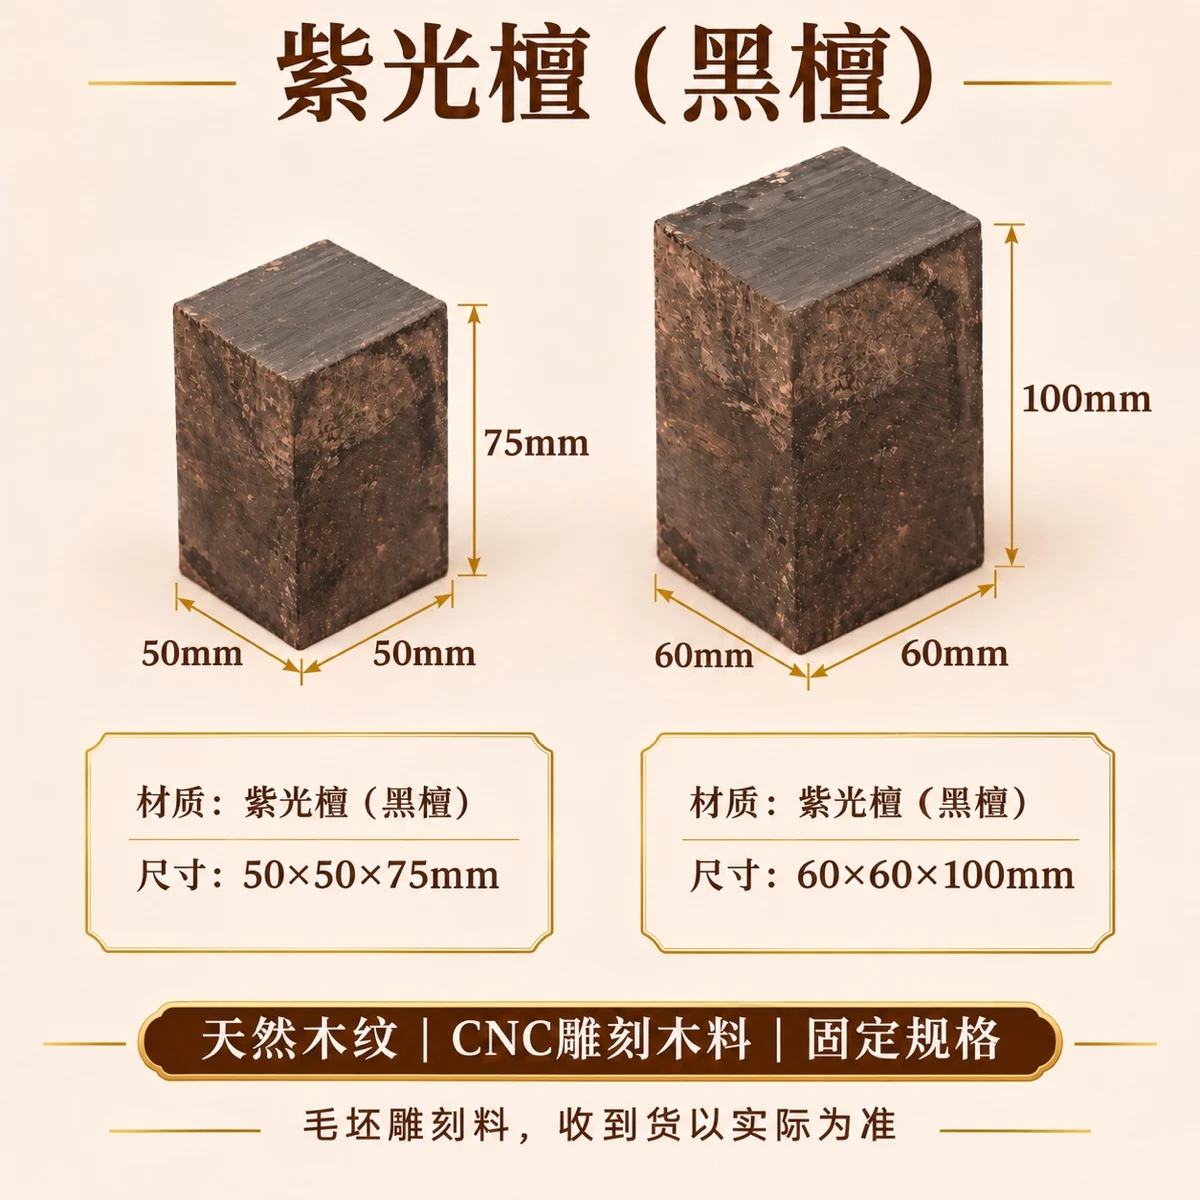
50×50×75 建议成品外廓控制在 40×40×60 以内,60×60×100 建议控制在 50×50×85 以内;五轴摆角加工时摆头与刀柄还要占空间,余量再放大一些。
天然木材会不会开裂?
木坯出厂前经过阴干与低温烘干,含水率控制在 8%–12%。但天然木材仍有内应力,加工后建议避免暴晒、空调直吹和骤冷骤热,成品及时上蜡或封闭底面可明显降低开裂概率。
每块颜色纹理一样吗?
不一样。天然木材每块的花纹、色差都不同,这也是它的价值所在;对色差有要求的(如成对件、批量件)建议一次多买几块挑料,或先联系客服看现货。
可以直接打磨上蜡吗?
可以。精铣后 240 目起逐步打磨到 600–1000 目,清灰后上木蜡油或蜂蜡即可;紫光檀可打磨到更高目数出镜面效果。
尺寸公差是多少?
固定规格供货,切割与平铣存在合理公差(±1mm 左右),不承诺精密尺寸精度;需要配合的部位请留余量自行精铣到位。
加工粉尘大吗?
干切会有细粉,建议全程接吸尘器、佩戴防尘口罩,不要用压缩空气直接吹扫,避免粉尘扬散。
购买须知
- 本产品是加工用木坯,不是成品件;图片/示意中的成品仅为加工效果参考,到货批次以实物为准。
- 天然木材存在色差、纹理差异与轻微内裂风险,属正常现象,不作为质量问题。
- 建议阴凉干燥处平放存放,避免暴晒、泡水与空调直吹。
- 现货常备,按平台承诺时效发出,单块独立包装防磕碰。
拿不准选哪种木料、哪个规格?把要做的件、刀具和装夹方式发给客服,我们帮你配。