五轴加工走向桌面,不是某一年突然发生的事。它是几件事凑到一起的结果:主轴变小了,控制系统便宜了,编程没那么难了,而需要五轴的人,也从航空厂扩展到了工作室和实验室。
一、五轴为什么长期"必须大"
五轴联动机床最早是为航空零件准备的。上世纪五十年代,美国空军和麻省理工合作,把多轴联动用在复杂曲面加工上,目标是让飞机结构件在一次装夹里成型。
那个年代的五轴,大是必然的:
· 要切铝合金和钢的大件,机床必须有足够的刚性和重量去吸收振动;
· 主轴功率大、发热大,冷却和排屑系统跟着变大;
· 多轴联动靠机械结构实现,转台、摆头的体积下不来;
· 数控系统和伺服驱动器是稀缺资源,一台机器动辄上百万。
所以"五轴=大机床=大厂房"的印象,是被那个时代的加工对象和技术条件塑造的,不是五轴本身的规定。
二、桌面化的三个前提
第一个是电主轴。高速电主轴把电机和主轴做成一体,体积小、转速高,小直径刀具也能跑出合适的线速度。没有它,桌面机的主轴要么太小切不动,要么太大放不下。
第二个是控制系统和伺服的成本下降。多轴联动从"机械分度"变成"软件插补",RTCP(刀具中心点控制)这类功能由系统承担,硬件结构可以简化。
第三个是 CAM 和仿真。五轴编程过去是门槛最高的一环,现在自动刀路和整机仿真把试错成本降下来,不会写宏程序的人也能把模型变成刀路。
三个条件凑齐,才有人认真去做"放在桌子上的五轴"。
三、桌面上能做什么,不能做什么
桌面五轴的加工包络通常在 100mm 量级,适合小尺寸、复杂曲面、多面一次装夹的零件:机器人关节、连接件、小型夹具、模具电极、文创件、首饰件。
不适合的也很清楚:大件、深腔、超薄壁,以及需要连续大批量生产的场景。刚性、排屑和热稳定性的物理边界还在,桌面机不是工业机的等比缩小。
判断标准其实很简单:如果你的零件需要"少装夹、多角度、快速验证",桌面五轴的价值就成立;如果拼的是单件成本和节拍,它不占优势。
四、从 XM-100 到 WM-100,两代机型的变化
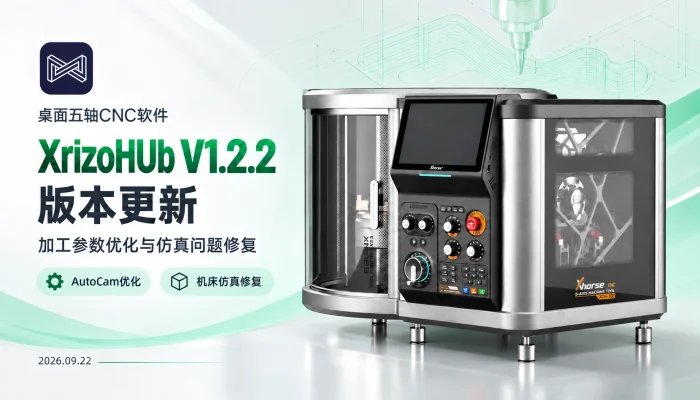
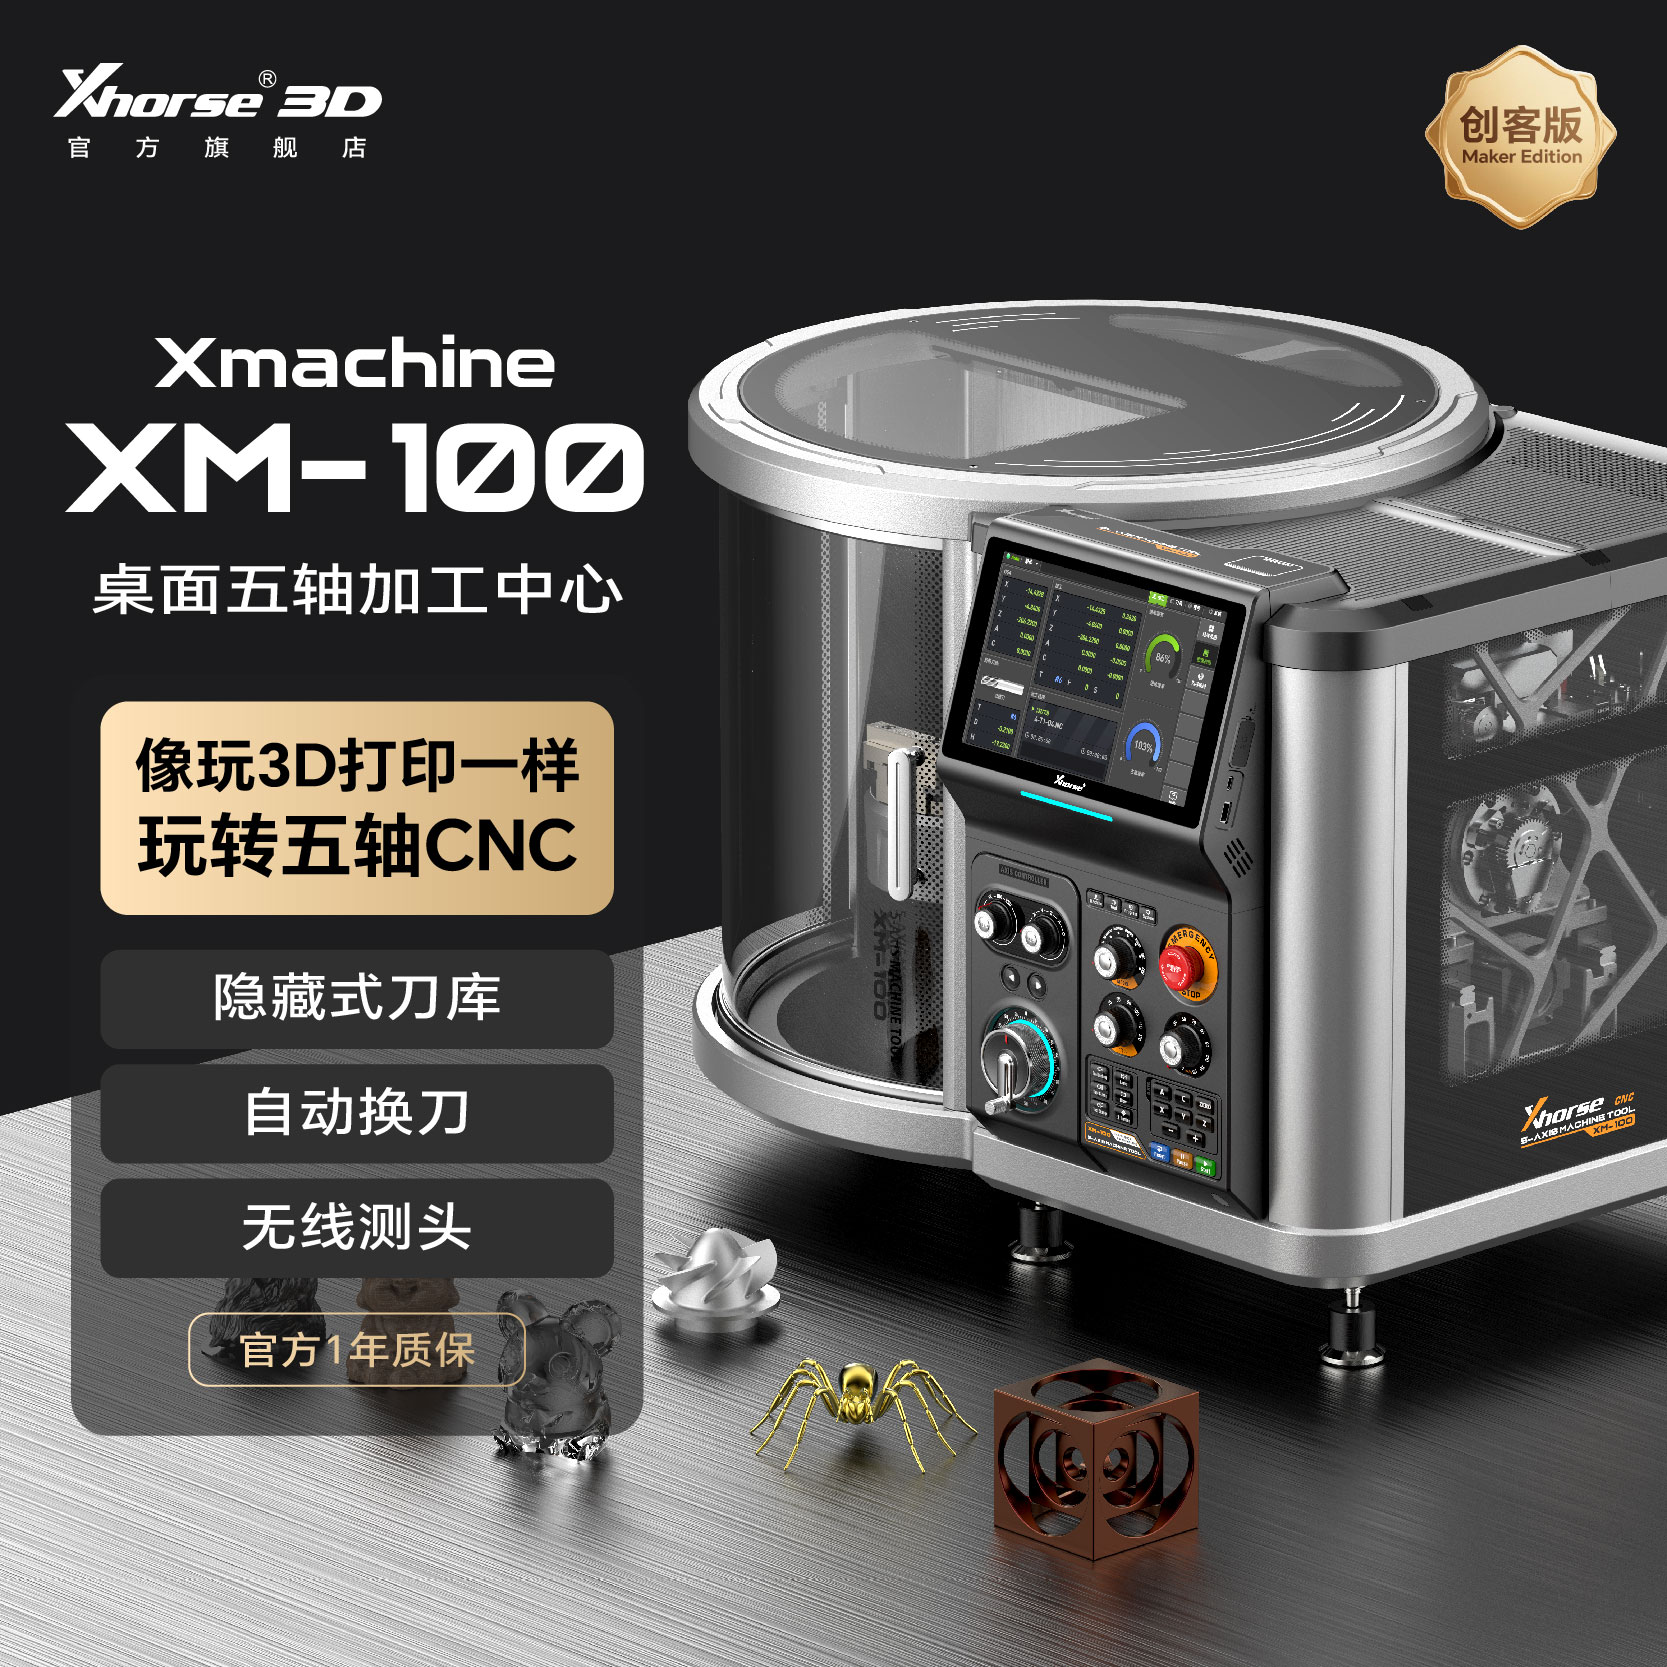
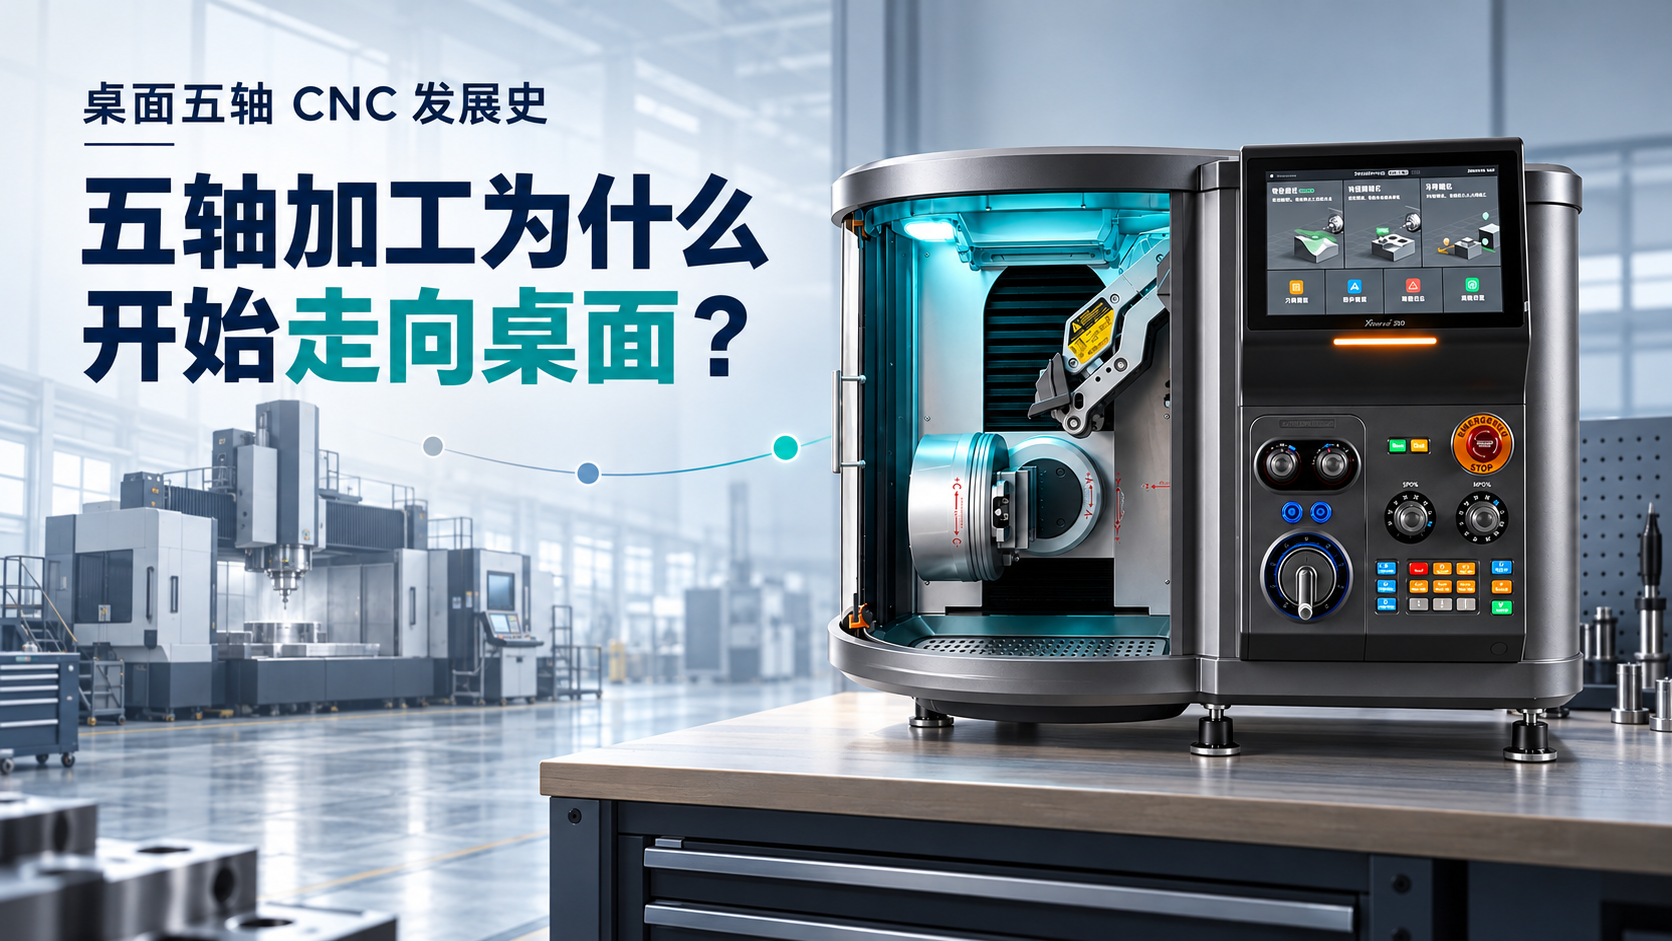
Xmachine 的第一代 XM-100 解决的是"能不能把真五轴放上桌面":1500W 主轴、18000 rpm、六刀位自动换刀、100×100×100mm 的五轴包络,官方称已经过千台级交付验证。
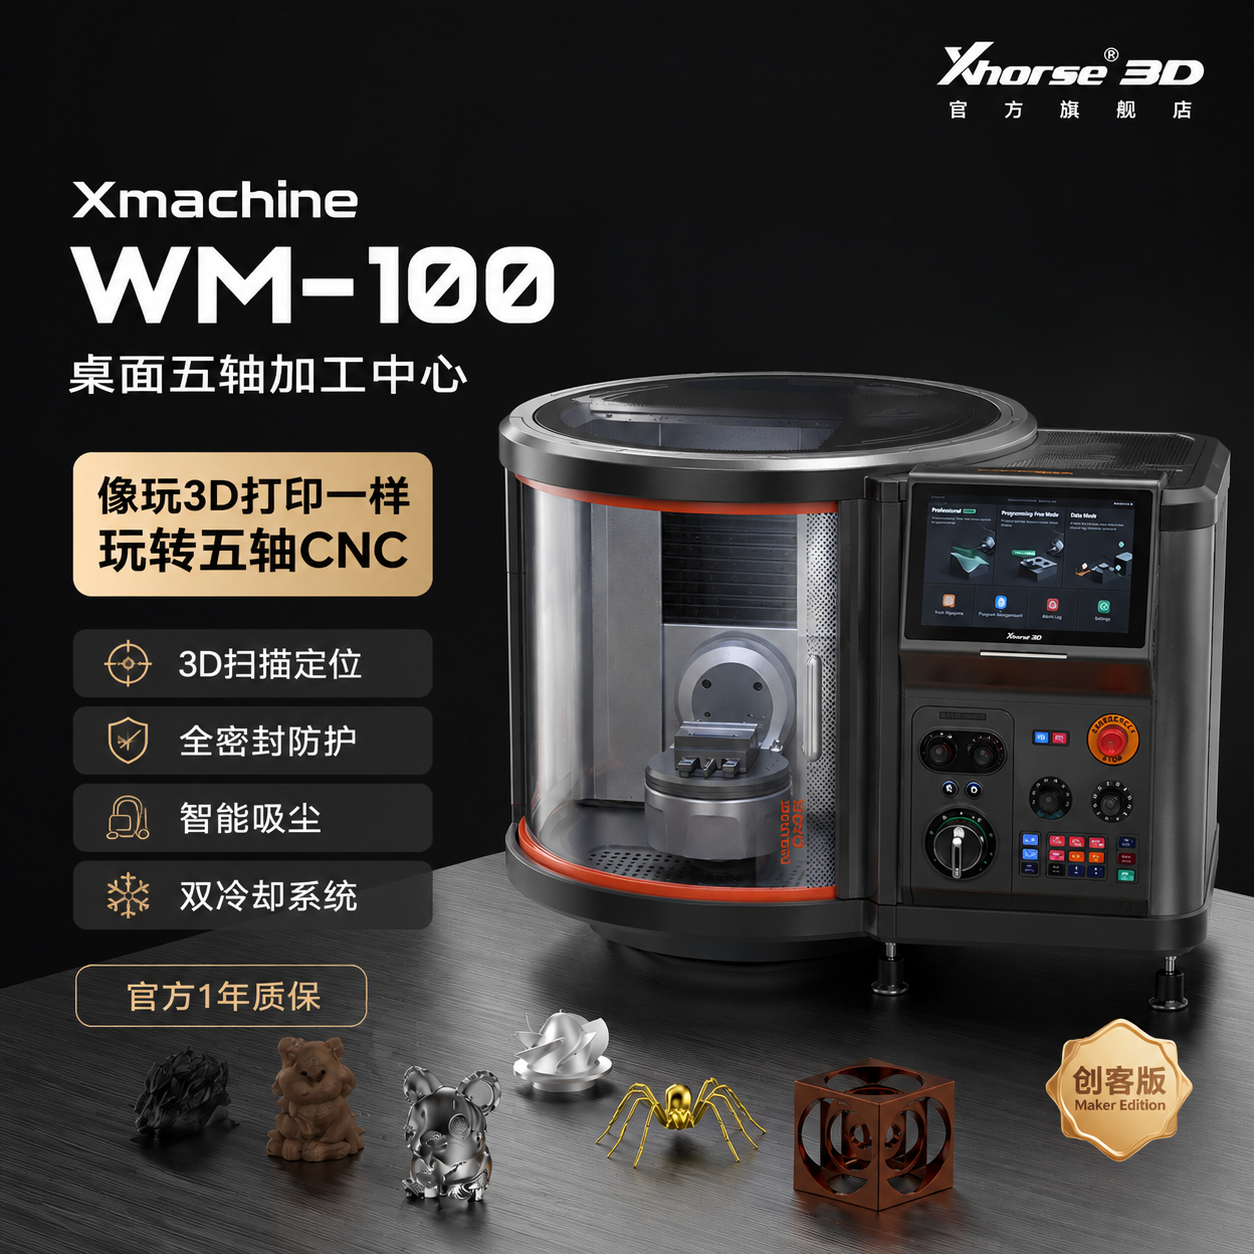
第二代 WM-100 解决的则是"放在桌上能不能连续干活":主轴提到 20000 rpm,加了蓝光扫描定位和自动对刀,冷却从风冷升级为风冷 + 雾冷双通道,机身做成全封闭舱,切屑和冷却雾不再到处飞。
这两步的区别很实在:第一代是"有了",第二代是"敢让它自己跑一会儿"。
五、谁在桌面上用五轴
现在买桌面五轴的人,大致四类:硬件研发团队,用它做结构验证件;高校实验室,用它上五轴实操课;设计工作室,接异形件和小批量;还有一部分创客,把想法做成实物。
共同点不是"买不起大机床",而是"等不起外协"。改一次图等一周,迭代节奏就被拖住了。
六、常见问题
桌面五轴是工业机的缩小版吗?
不是。结构、刚性、热管理和排屑都是重新设计的。它能做工业机的一部分活,但两者不是替代关系。
桌面五轴能加工金属吗?
能,铝、铜、黄铜、不锈钢都能做,钛和钢要按件评估。金属加工建议开雾冷,不要干切。
买第一台,怎么判断够不够用?
拿你最常做的三个零件去评估:尺寸、材料、公差。能覆盖这三个,就够用;覆盖不了,再大的机器也白搭。
七、延伸阅读
想了解具体机型,可以看 WM-100 桌面五轴 CNC 和 XM-100 的参数页;更多行业与工艺内容在桌面五轴 CNC 资讯。