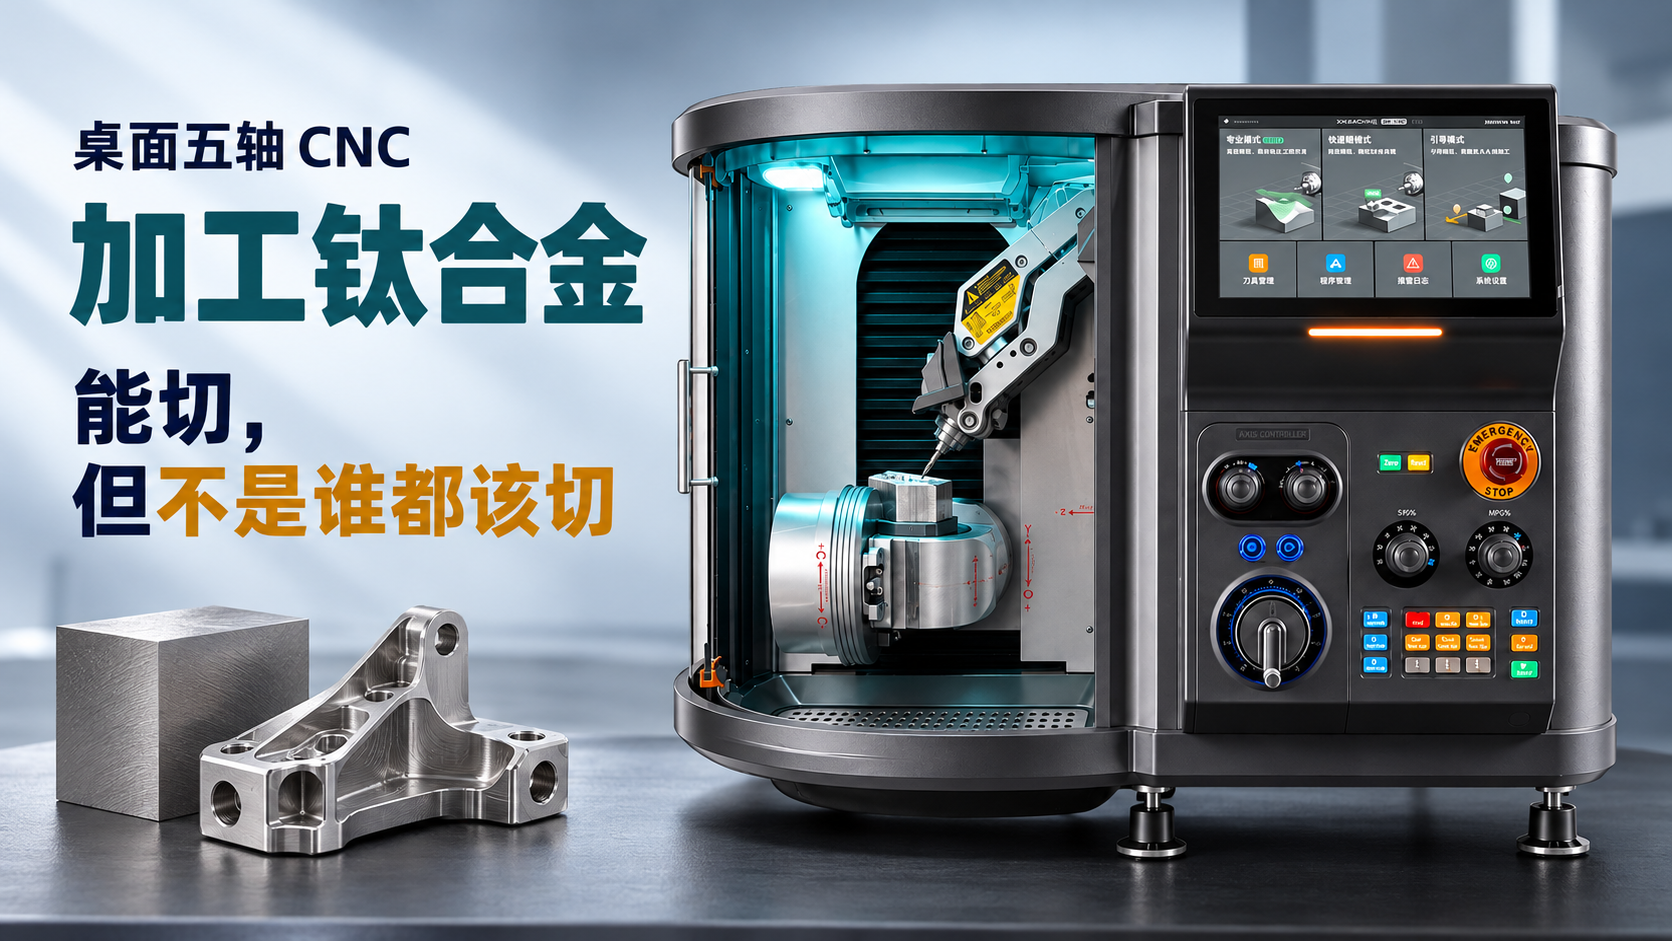
先说结论:桌面五轴能切钛合金,但"能切"和"适合切"是两件事。同样一台机器,做一个小尺寸的异形验证件,和做一批薄壁结构件,结果可能完全相反。
一、钛合金难在哪
钛的导热性差,切削热不容易被切屑带走,会堆在刀刃和工件表面。热量一集中,刀具磨损就快,表面也容易烧伤。
它化学活性高,新鲜切出的表面容易和刀具材料粘在一起,形成积屑瘤。积屑瘤一掉,刃口就崩,尺寸跟着飘。
还有两个容易被忽略的点:钛的弹性模量低,薄壁件加工时会让刀、回弹;表面又容易加工硬化,同一位置反复摩擦,越切越硬。
所以钛合金加工的核心不是"参数调多快",而是让切削一直在切,而不是在表面蹭。
二、设备和刀具,哪些是硬条件
先说冷却。钛件干切基本不可行,至少要有雾冷,能上水冷更好。冷却不到位,刀具寿命会掉得很快,表面质量也没法保证。
再说刀具。钝刀切钛是灾难——摩擦生热、硬化、崩刃,恶性循环。刀具要锋利、涂层匹配,尽量专用,不要和切铝的刀混着用。
最后是刚性。钛的切削力不算小,装夹要稳,薄壁件还要考虑支撑。机床刚性不足,振刀会直接反映在表面上。
三、参数怎么走
不给"万能参数",因为钛件差异太大。但有几条原则是通用的:
· 转速不要拉满,靠较大的每齿进给保持切削,避免在表面反复摩擦。
· 切深别太小。切得太浅,刀刃一直在硬化层里蹭,反而磨损更快。
· 冷却要连续、对准切削区,不要断续喷。
· 第一批件一定试切,看排屑颜色、听声音、摸表面,再决定要不要调。
四、什么样的钛件适合桌面小五轴
适合的,通常是这几类:尺寸不大、结构复杂、需要多角度一次装夹的验证件;单件或小批量、价值高、精度要求高的零件;以及研发阶段反复改、等不起外协排期的件。
不太适合的也很明确:大尺寸件、深腔件、超薄壁结构,以及追求节拍的批量生产。这些场景对刚性、排屑和连续加工的要求,不是桌面机擅长的。
说白了,桌面五轴切钛,优势在"快"和"灵活",不在"便宜"和"大批量"。
五、WM-100 的边界在哪
WM-100 的官方材料表里,钛和钢都标了"建议先评估",这个表述我觉得是诚实的。
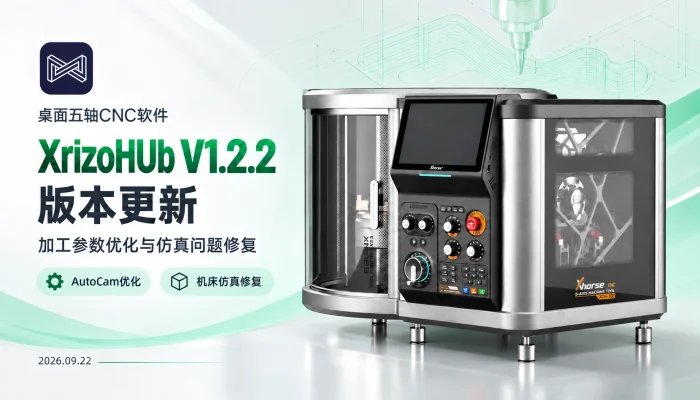
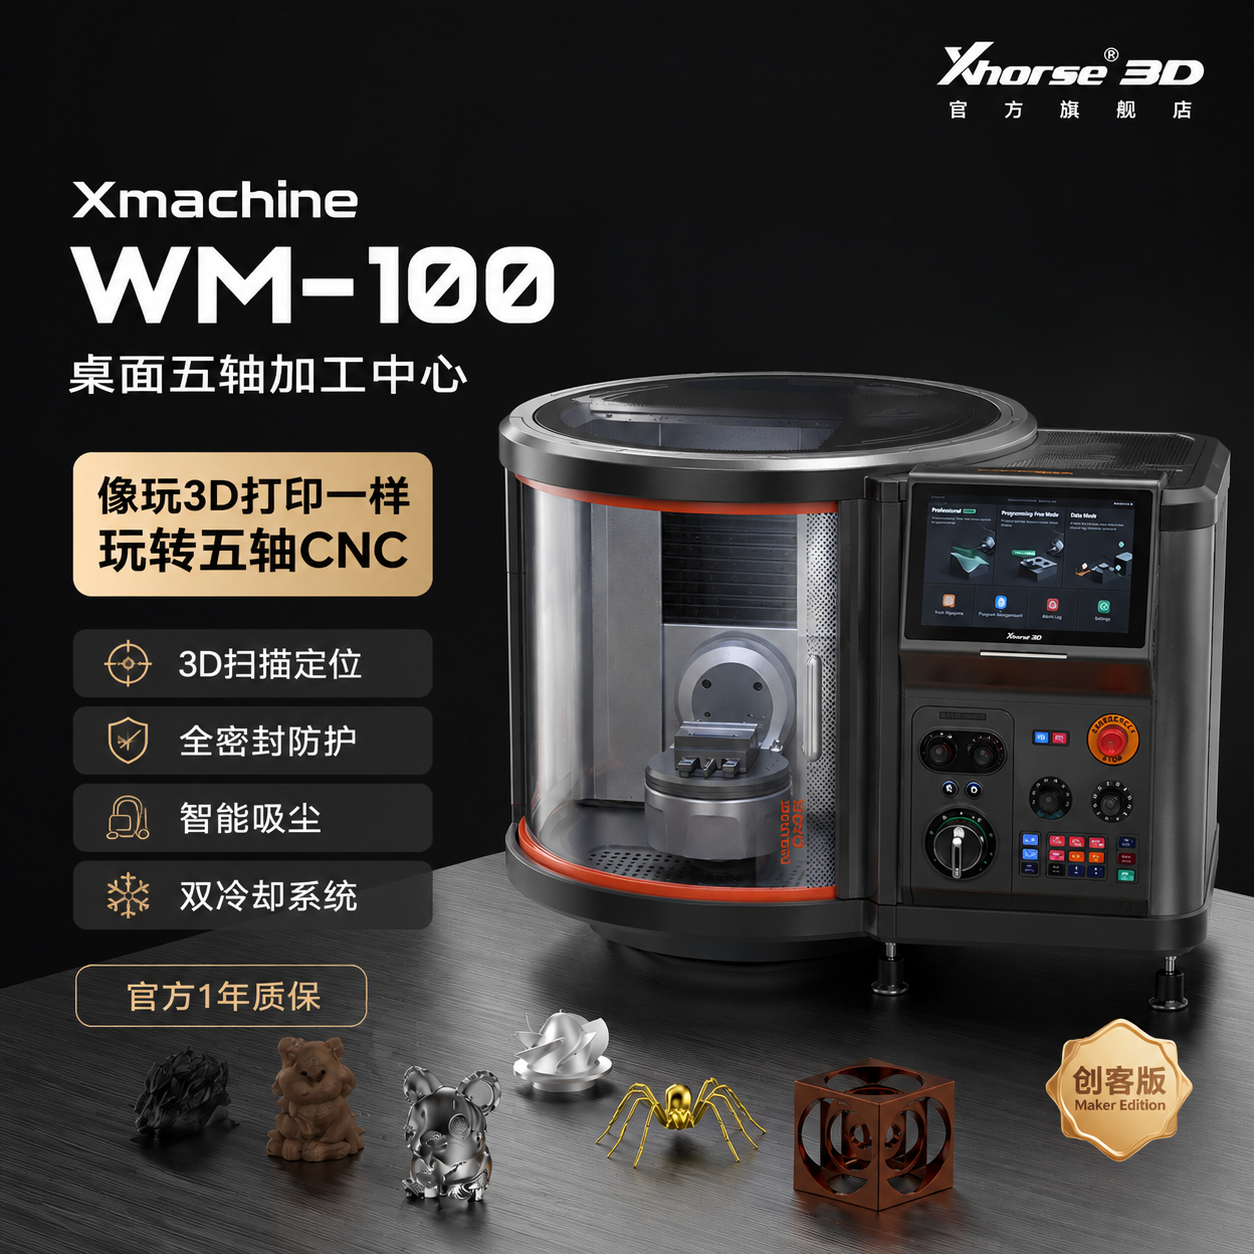
它支持风冷 + 雾冷双通道,1500W、20000 rpm 的主轴,全封闭舱,这些对钛件加工是加分项:冷却能跟上,切屑和冷却雾不会到处飞。但它终究是桌面机,五轴包络和刚性有边界。
所以我的建议是:拿着零件图、材料牌号、尺寸和公差来评估,别只看"能不能切"三个字。能切是一回事,稳定地切、经济地切是另一回事。
六、常见问题
TC4 和纯钛,加工难度差多少?
TC4(Ti-6Al-4V)强度高、导热更差,加工难度明显高于纯钛。纯钛相对"软"一些,但粘刀问题依然存在,两者都不能干切。
一定要用专用钛合金刀具吗?
建议专用。切铝的刀几何角度和涂层不适合钛,混用会加速磨损,也容易把铝屑带到钛件上。
小件、单件,值得自己切吗?
看等待成本。如果外协要等一两周、而你可能改三次图,自己切的价值就出来了;如果是标准件、批量件,外协通常更划算。
七、想确认你的件能不能做
把材料、尺寸、公差、结构截图发过来,我们按实际工况判断:能做的给工艺建议,不适合的也会直说。也可以先看看 WM-100 桌面五轴 CNC 的参数,或对照 XM-100 的加工范围,更多材料与工艺内容在桌面五轴 CNC 资讯。