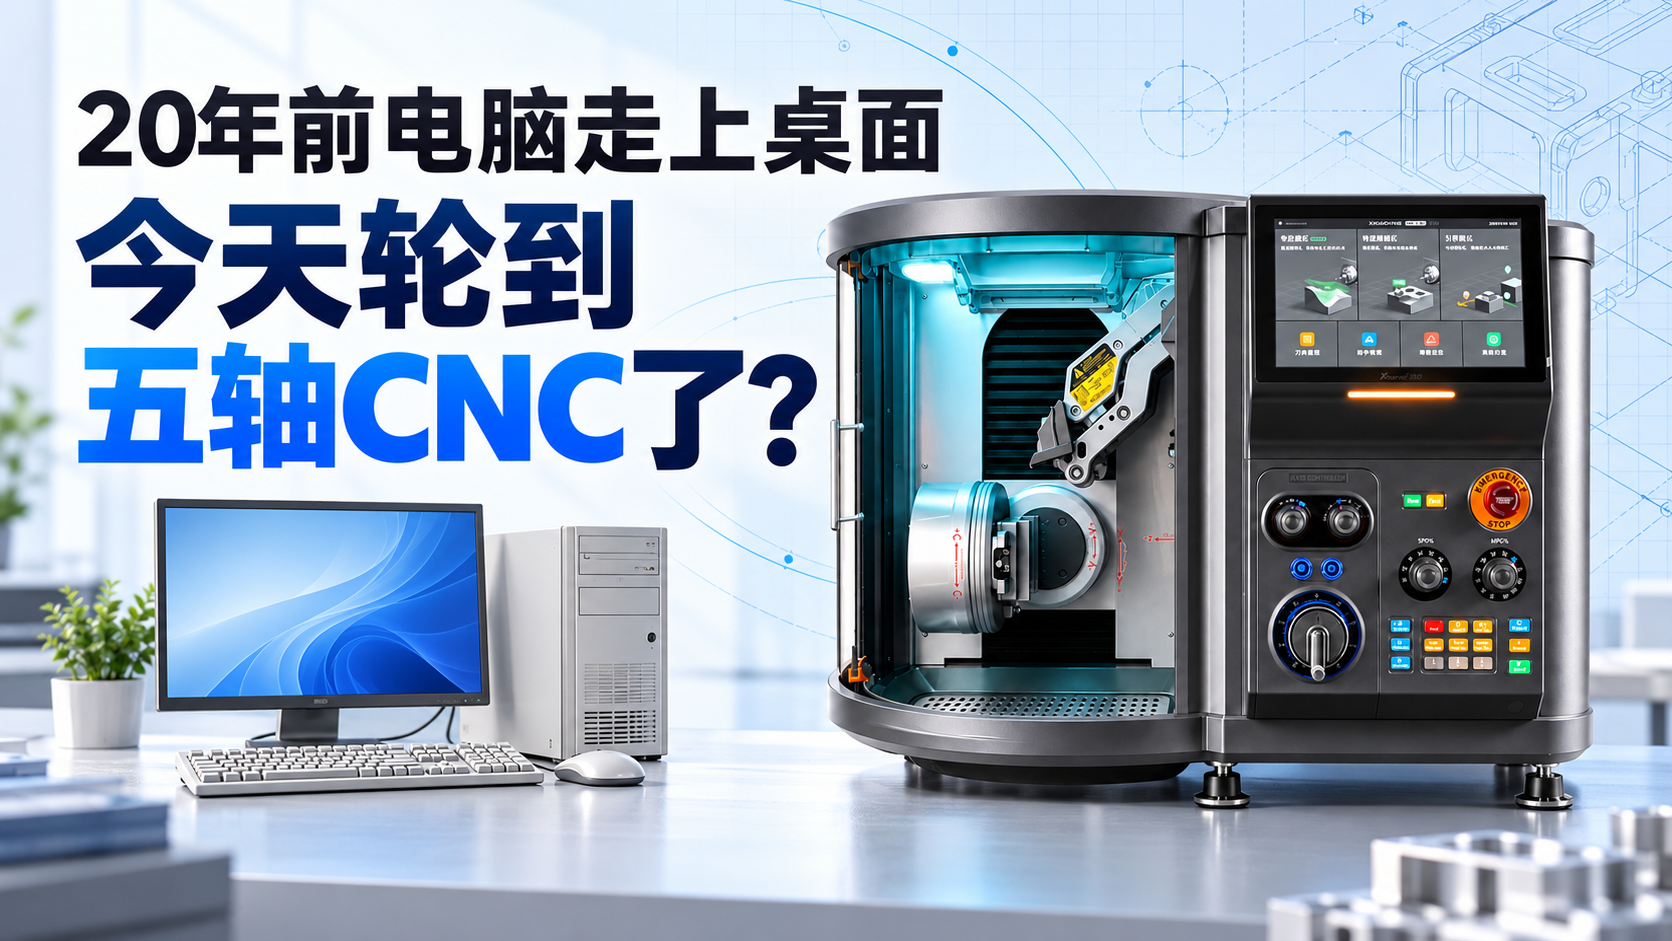
九十年代末的机房里,一台服务器要单独一间屋子,空调、地板、UPS 全是配套工程。那时候没人相信,二十年后每个人桌上会摆一台性能强几百倍的机器。
五轴机床现在的处境,和当年的机房有点像:几吨重、上百万、要打地基、要专人。所以问题很自然——它会不会也走到桌面上来?
电脑能上桌,靠的不是一项突破
很多人以为是芯片变小了。其实真正让电脑上桌的,是四件事同时发生:芯片集成度提高、外设标准化、操作系统把硬件差异挡在下面、软件生态跟上。
缺任何一条都不行。芯片再强,没有操作系统,普通人还是用不了;软件再多,没有统一的外设接口,每台机器都得定制。
这条路径有个共同点:不是把大机器按比例缩小,而是把整条链路重新做一遍。
五轴走的是同一条路
桌面五轴这几年能出现,同样是四个条件凑齐的结果。
伺服和驱动便宜了。以前一套五轴伺服系统的价格能买一台整机,现在国产伺服+驱动把成本压下来一个量级。
数控系统开放了。RTCP(旋转刀具中心点控制)过去是高端系统的专属功能,现在中端系统也能跑,五轴联动的门槛从"系统级"降到了"算法级"。
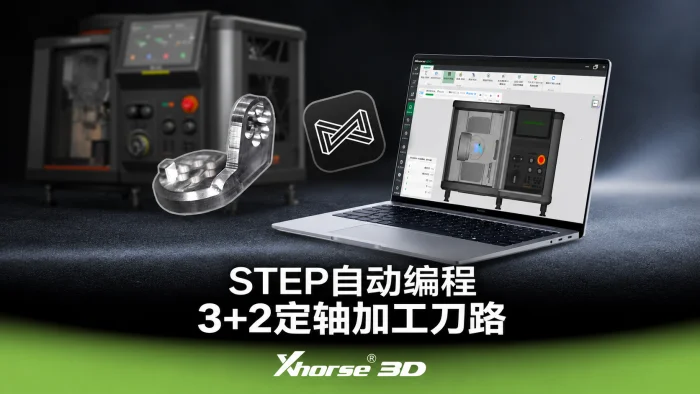
CAM 软件变得能用了。五轴编程过去要资深工艺员,刀轴控制、干涉检查、后处理全是手工活;现在软件能自动排刀路、做仿真,一个会用三轴的人学两周就能上手。
刀具和夹具标准化。五轴用的球刀、锥度刀、刀柄,以前要定制,现在有现货,价格也下来了。
但五轴比电脑难在哪
电脑只处理信息,五轴要切金属。
刚性是绕不过去的物理问题。机床的精度靠结构刚性撑着,机身缩小,抗振能力跟着下降,切削时的颤振会直接印在工件表面。这不是软件能补的。
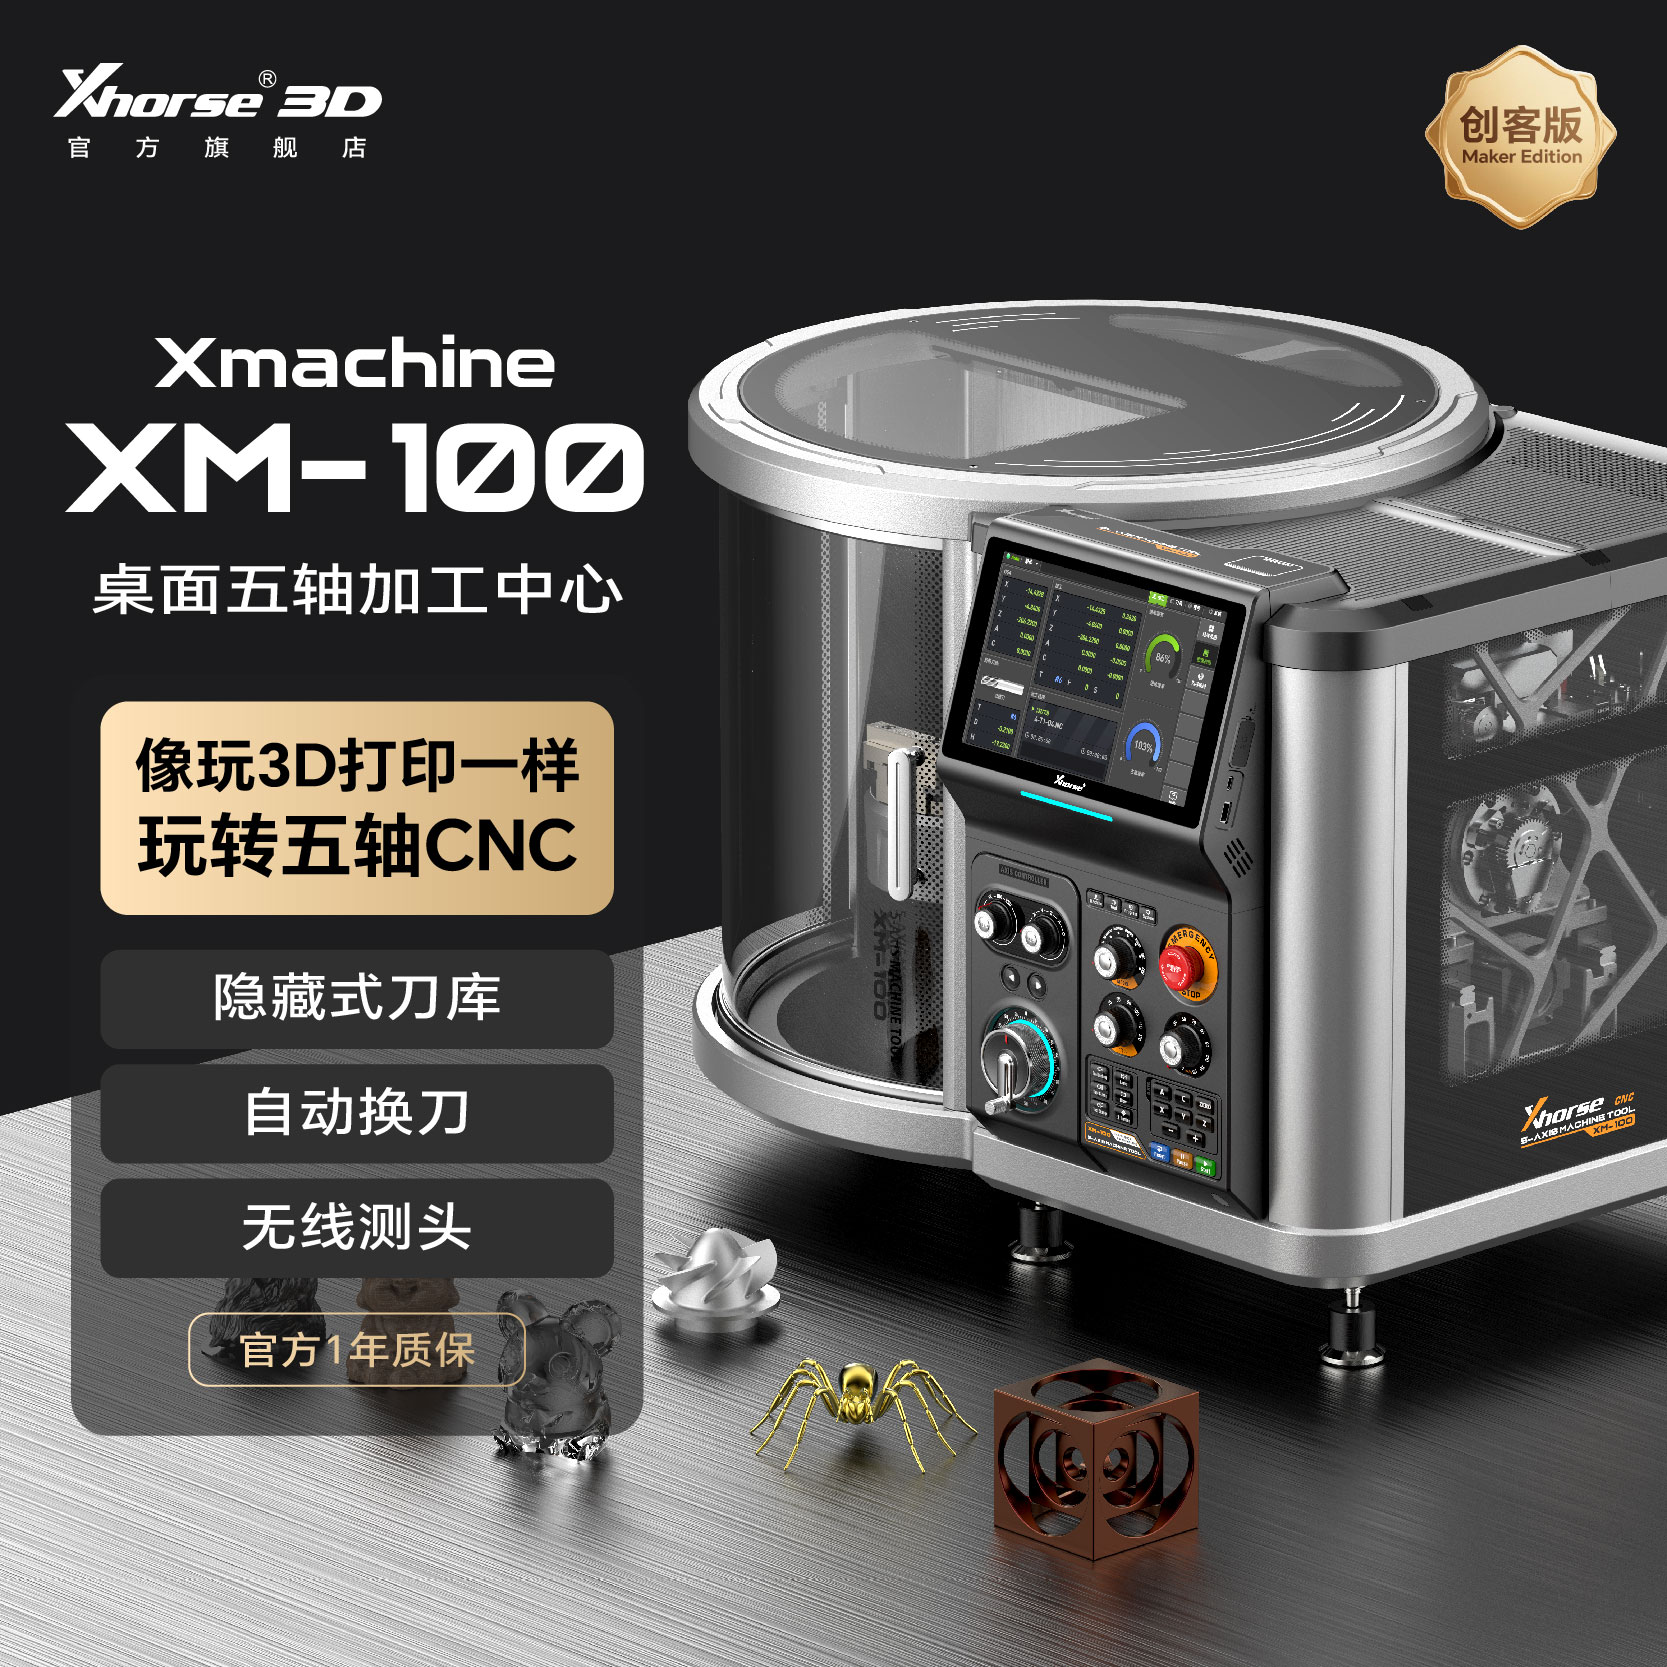
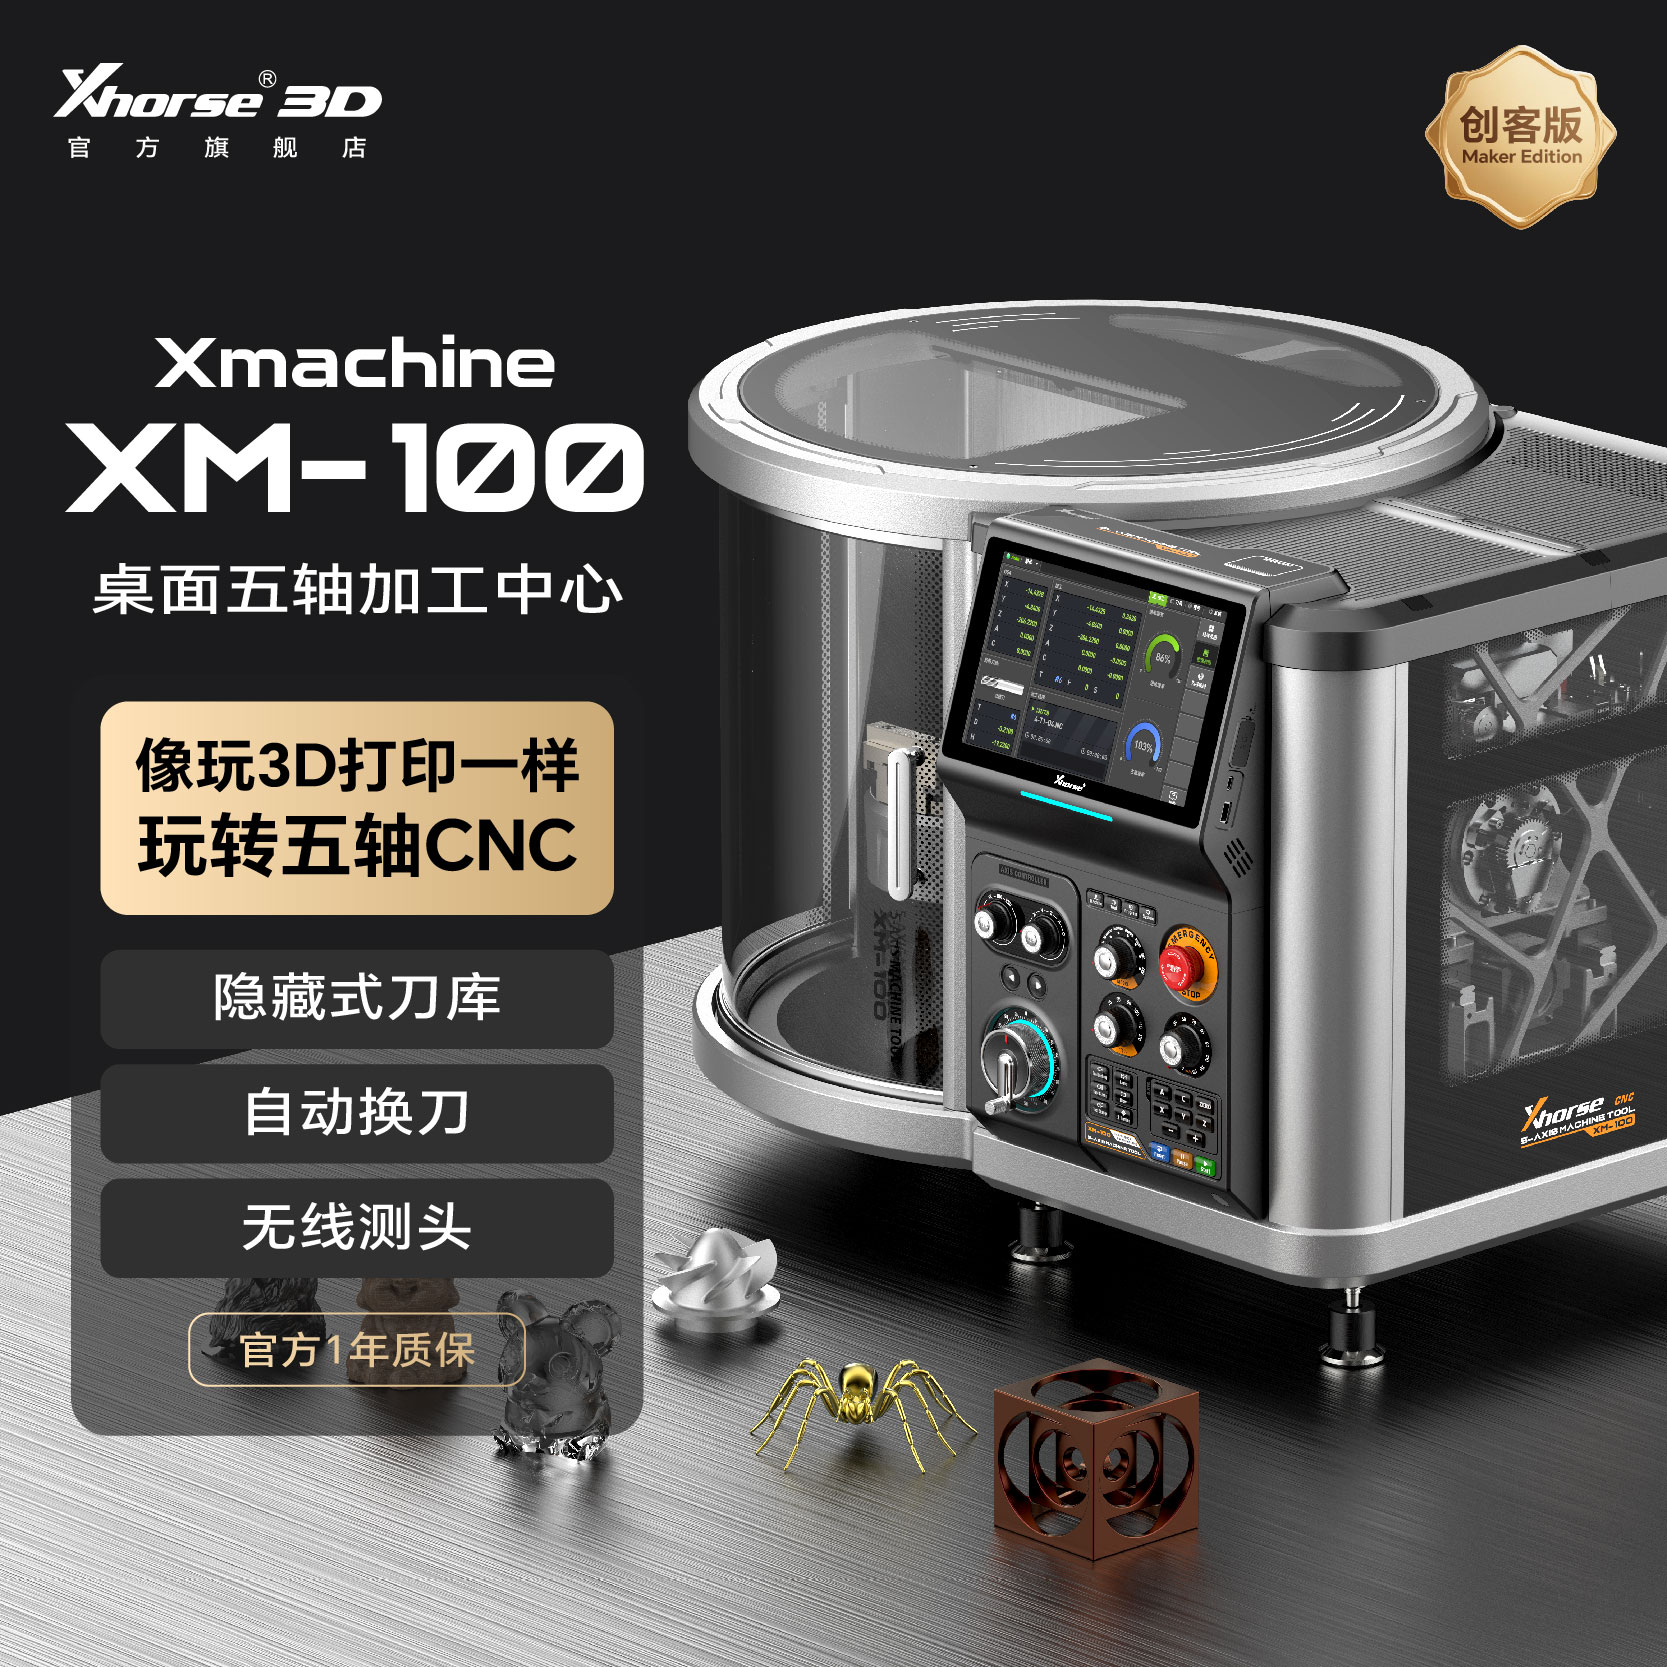
热变形也是。主轴两万转,热量集中在半平方米的机身里,连续跑两个小时,尺寸就开始漂。XM-100 桌面五轴加工中心这一代的做法是把热源和结构做对称,再靠自动标定把漂移找回来。
还有一个更现实的差距:批量。工业五轴能连续跑几个月不出问题,桌面机能连续跑一周不掉精度,就已经算优秀。
所以桌面五轴现在能干到哪
把话说清楚:它不是工业机的替代品,是另一条产品线。
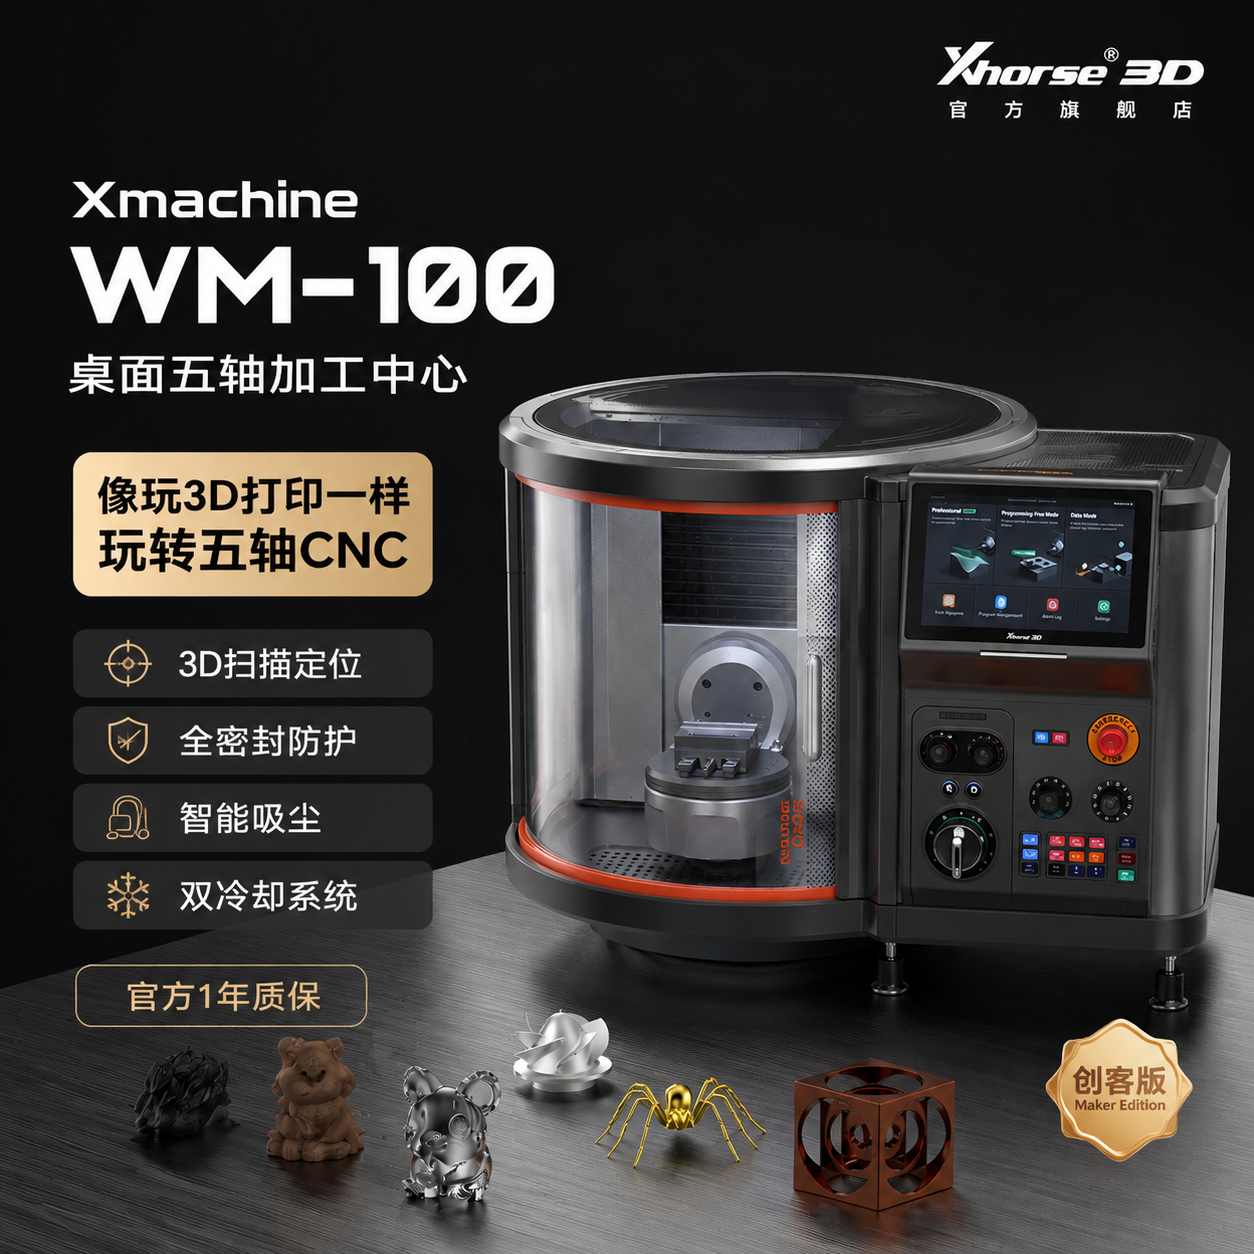
铝、铜、黄铜、工程塑料、木材、亚克力,这些材料在桌面机上切得很顺;小尺寸钢件、钛件能切,但要放慢进给、接受更频繁的换刀。零件尺寸基本被行程锁死,超过 A4 纸大小的工件就别想了。
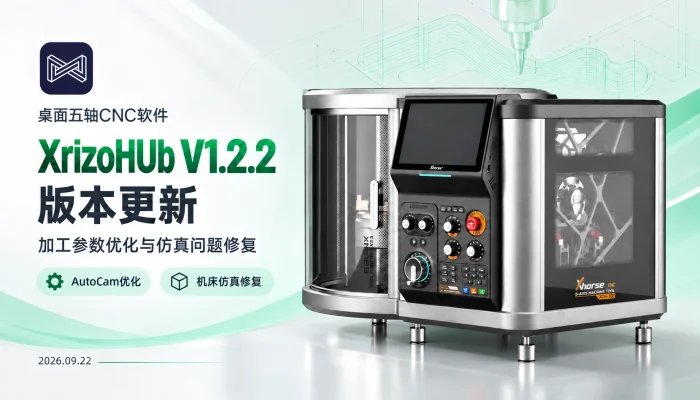
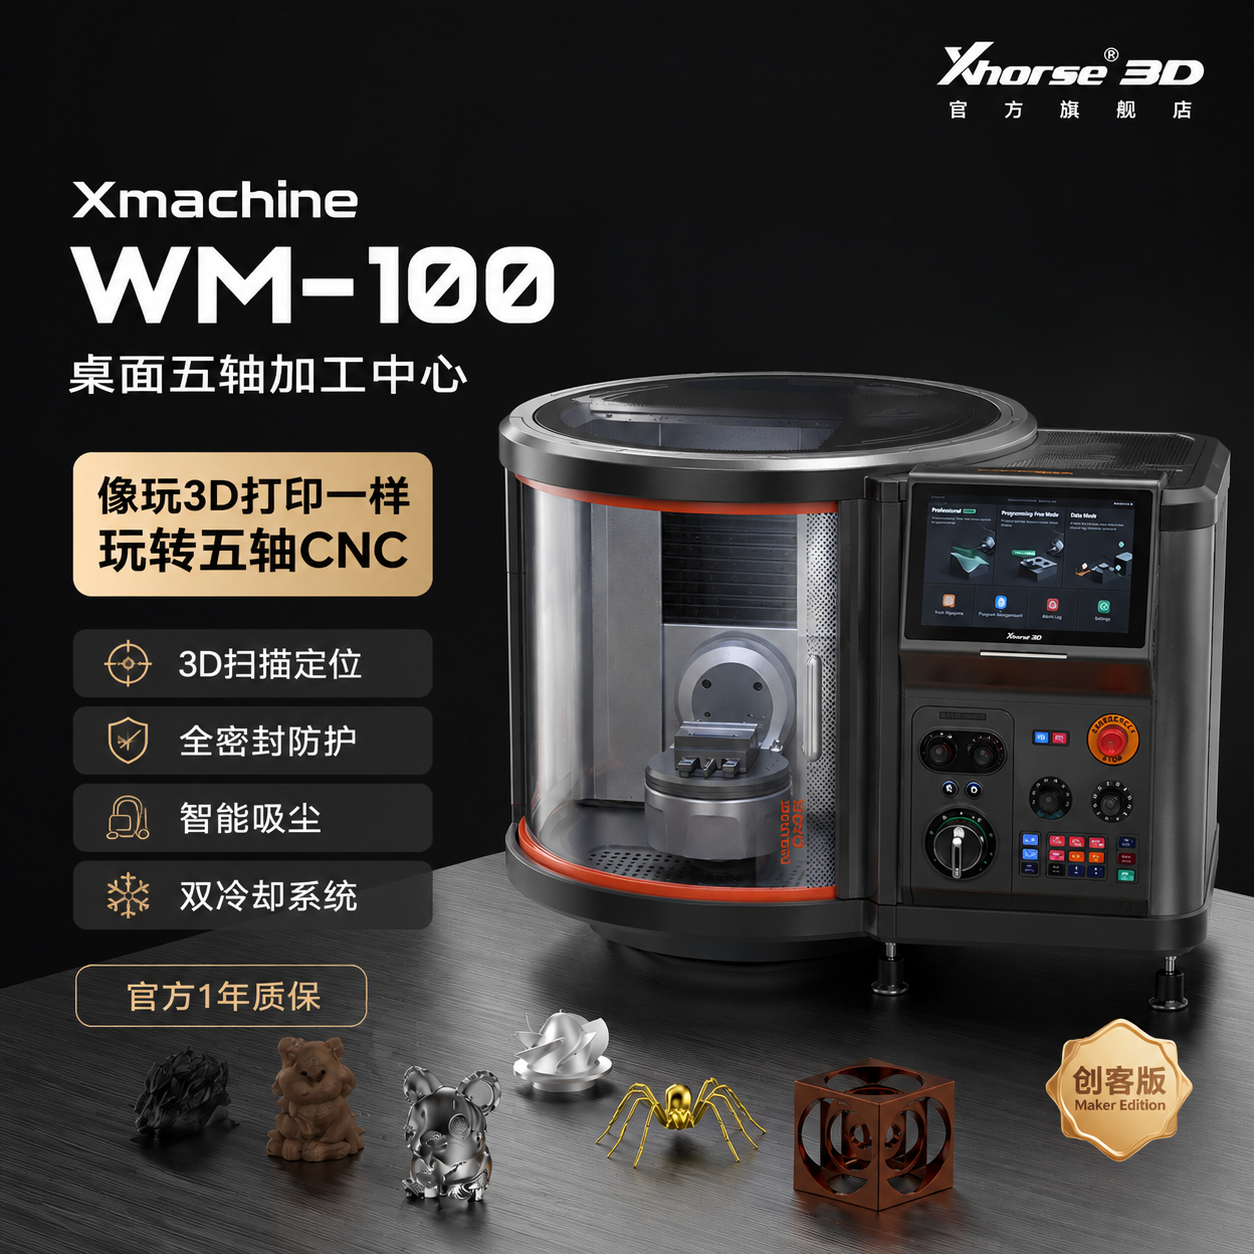
反过来说,研发打样、小批量试制、教学、个性化定制,这些场景要的本来就不是"每天一千件",而是"今天改完图,明天拿到件"。WM-100 桌面五轴 CNC把六工位刀库、3D 扫描定位、双冷却塞进一台桌面机,针对的就是这个需求。
真正的分水岭是"会不会用"
工业五轴的操作者,通常是干了五年的工艺员;桌面五轴的用户,可能是机械工程师、设计师、老师,甚至爱好者。
这两类人对机器的要求完全不同。前者要极限效率和精度,后者要"别让我学三个月"。
所以桌面五轴真正的竞争点不在参数表上,而在软件:能不能自动生成刀路、能不能模拟碰撞、能不能一键把程序发给机床。硬件决定上限,软件决定有多少人能用上这个上限。
回到那个问题
电脑上桌用了二十年,中间经历了几轮洗牌:牌子换了一批又一批,最后活下来的是把生态做起来的。
五轴会不会重复这个过程?我觉得会,但节奏不一样。工业机不会消失,桌面机会长出一个独立的市场——就像大型机没有消失,但每个人桌上都有电脑。
至于现在这台桌面五轴能干什么、不能干什么,最好的判断方式是拿一个自己的零件去试,而不是看参数。