Maker3D 定制 · 七彩 PVD 真空镀膜
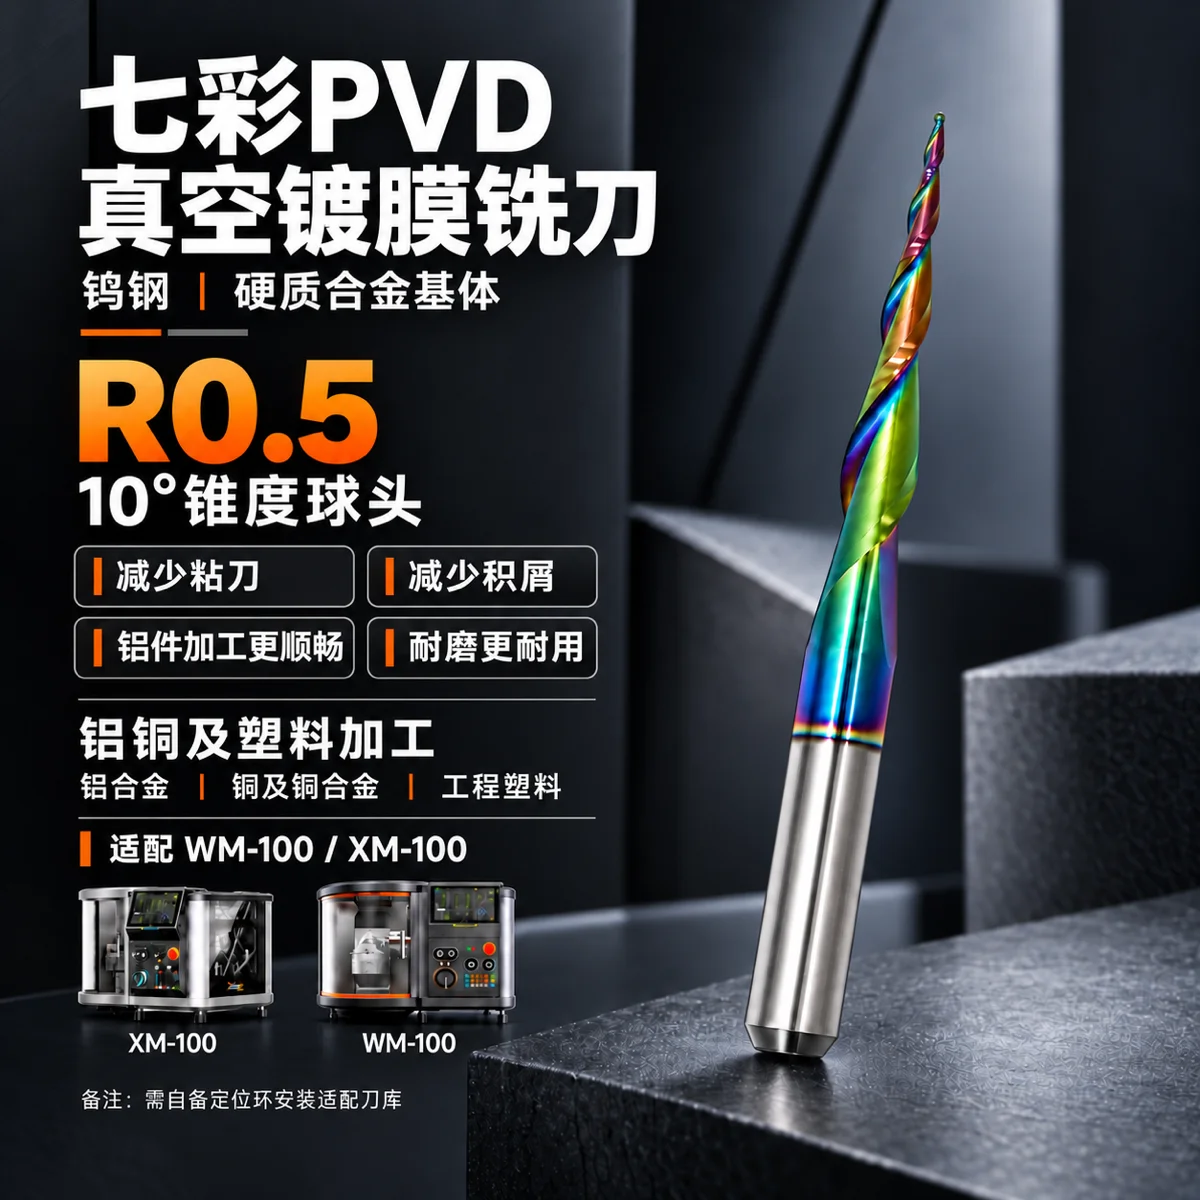
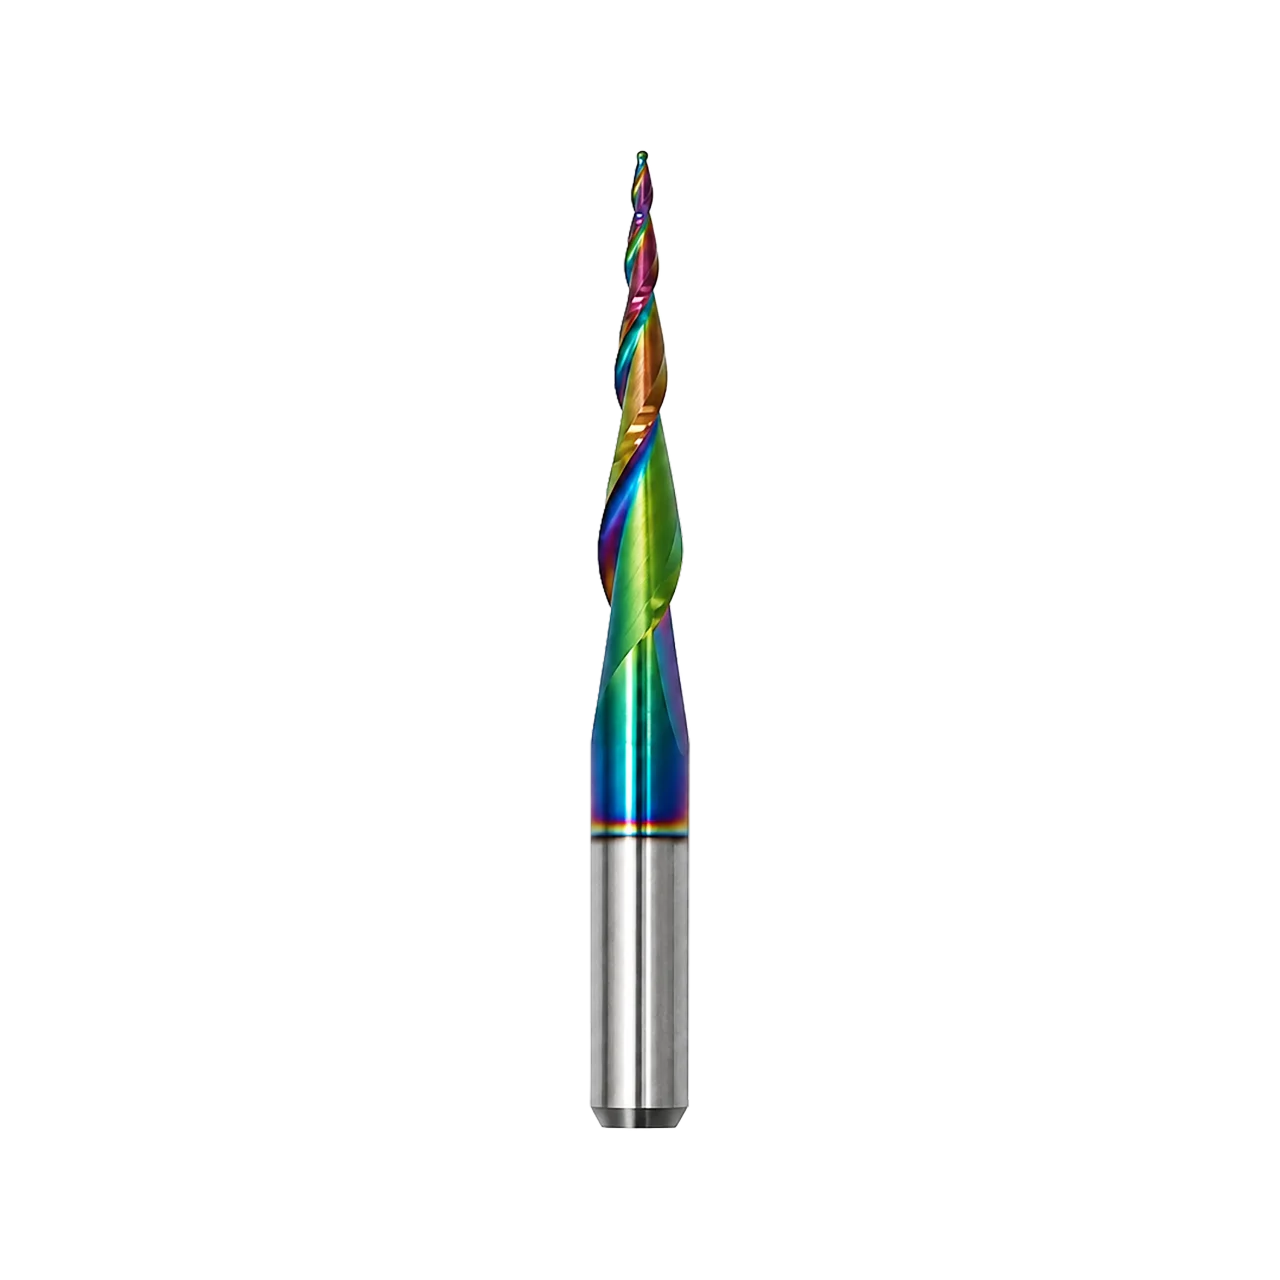
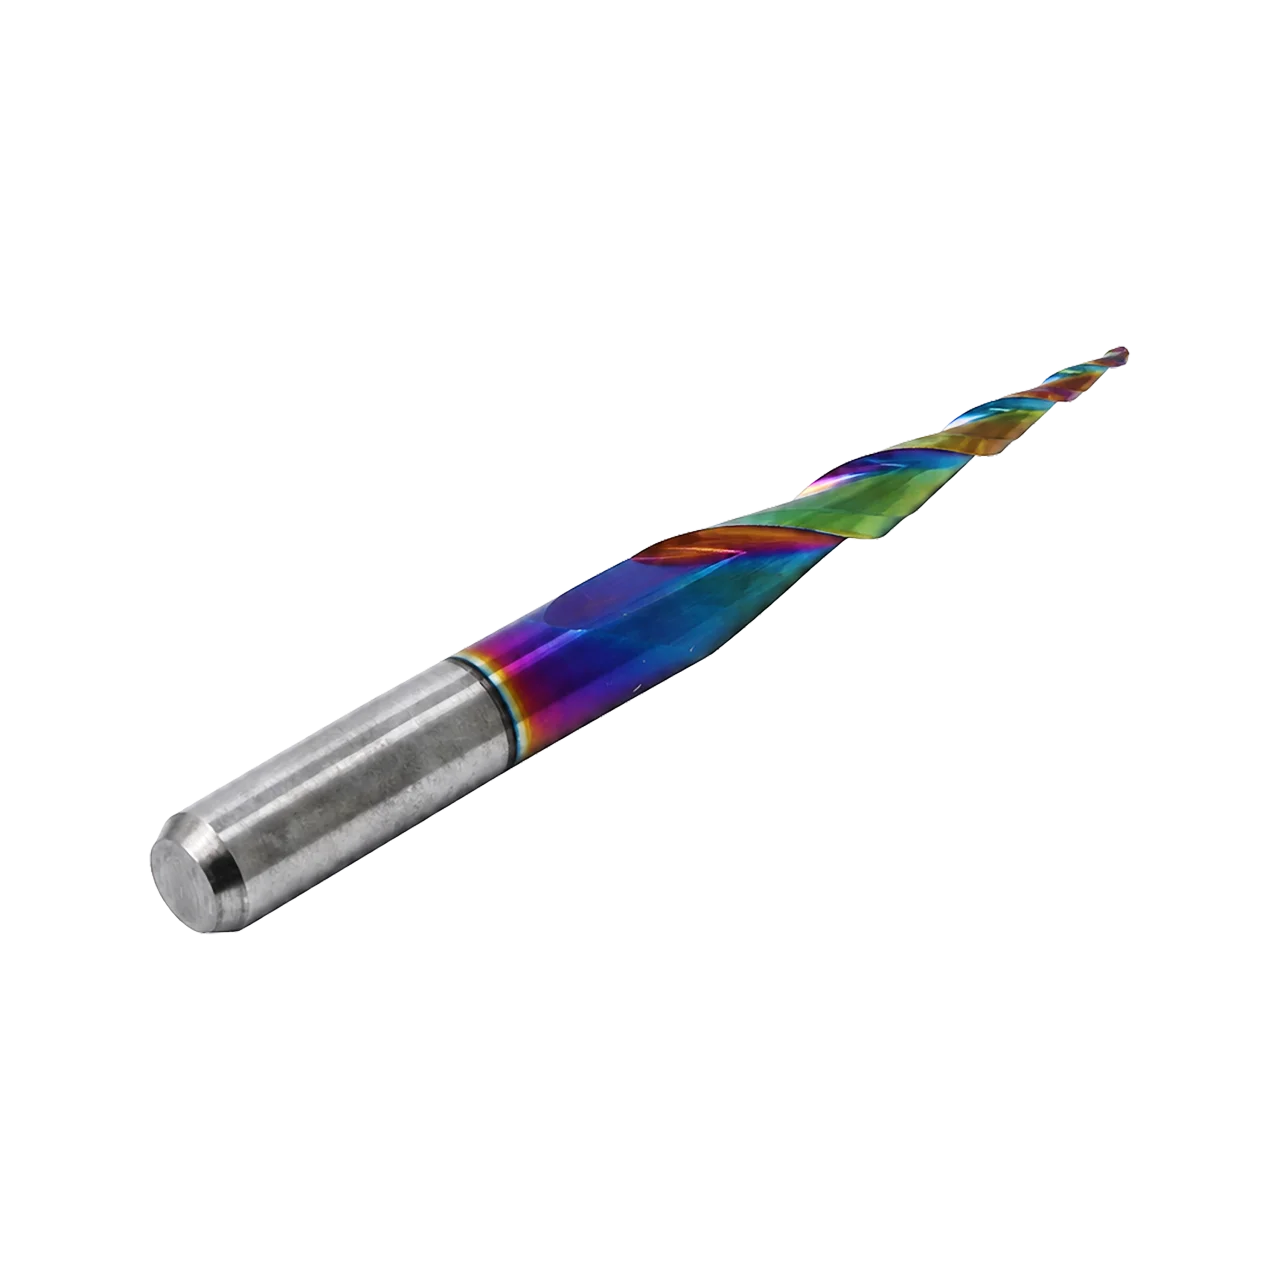
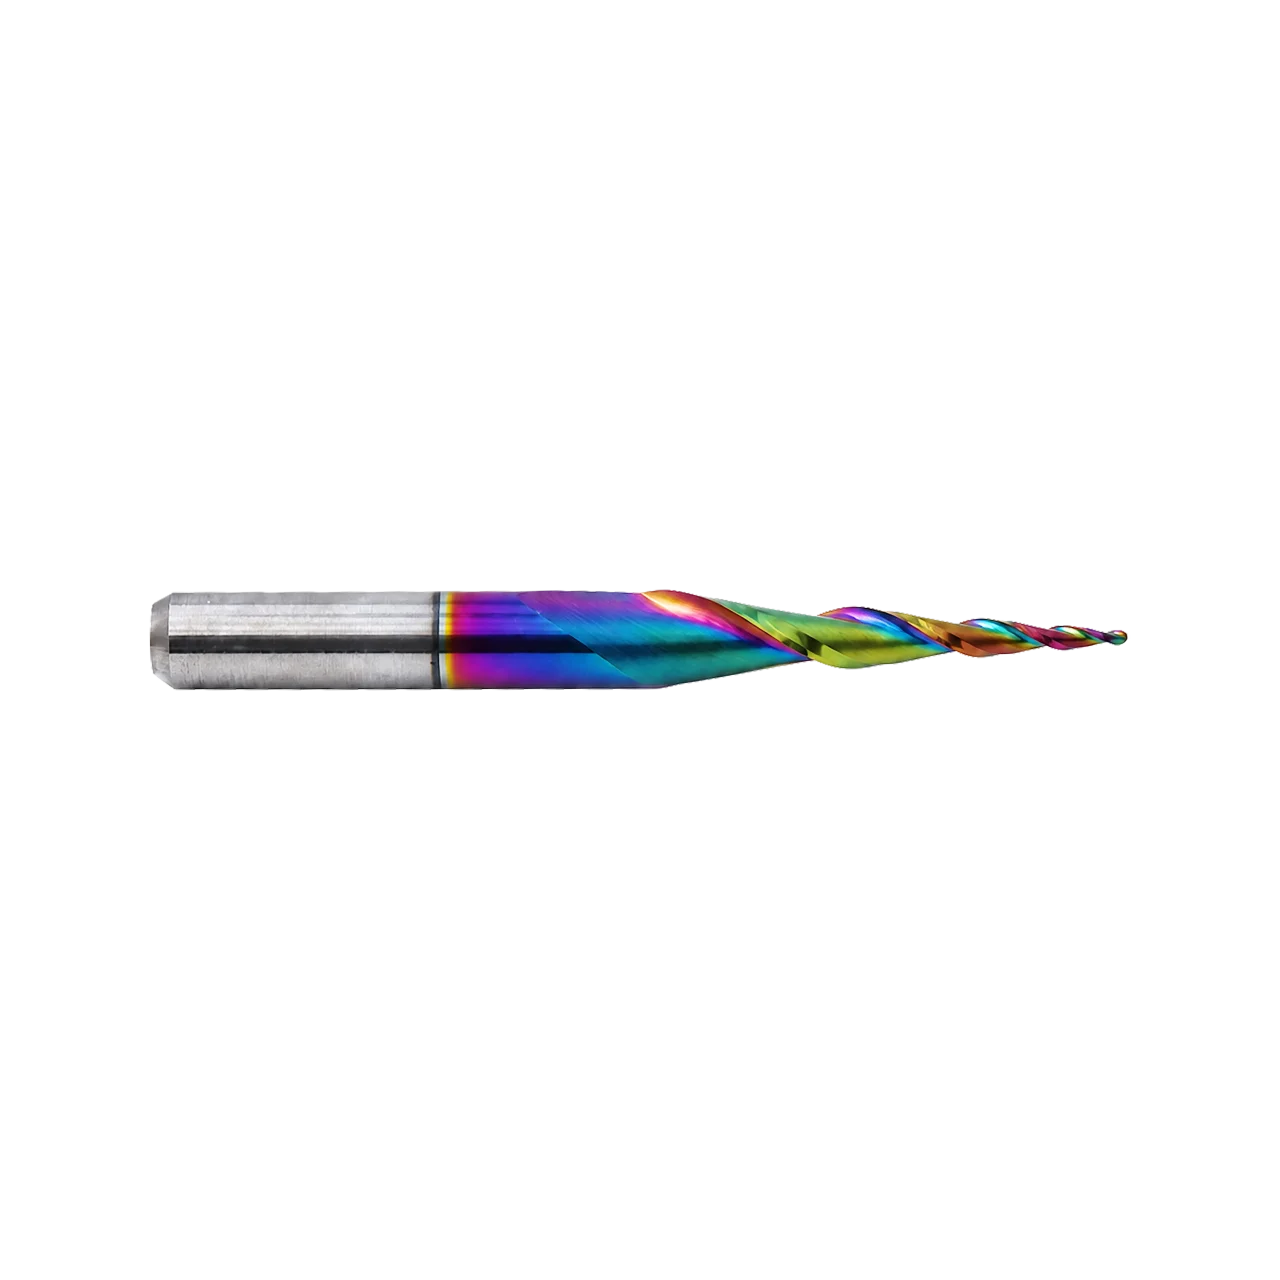
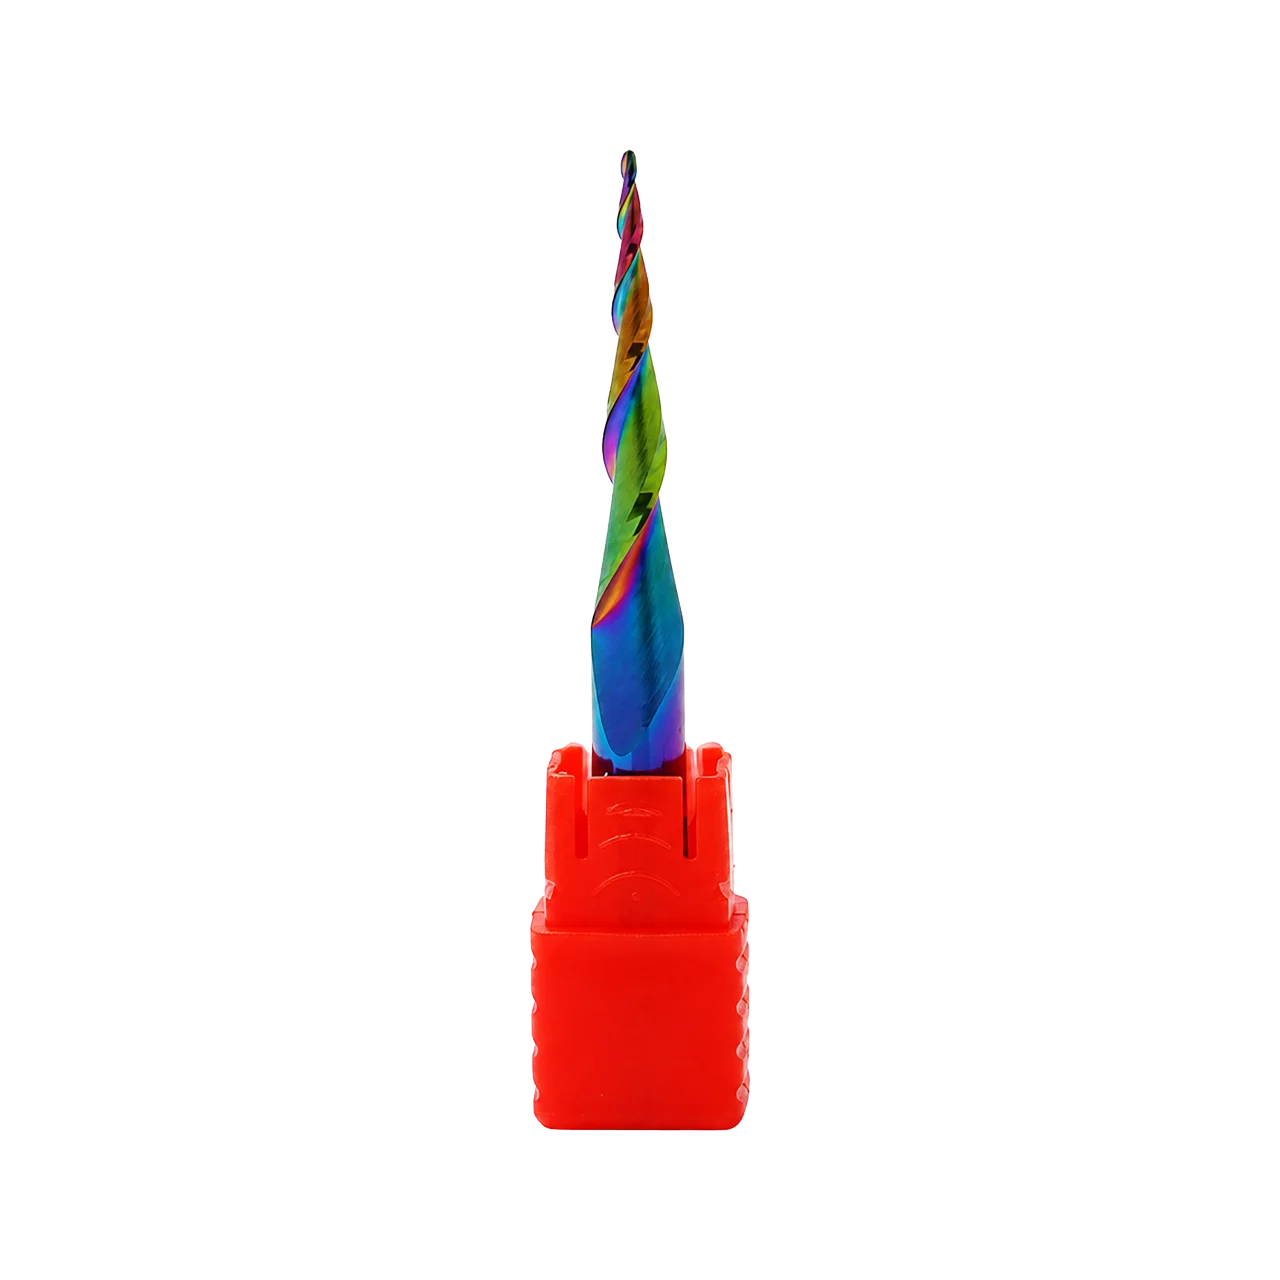
D6 钨钢七彩PVD · 10°锥度球头铣刀 R0.5
微型曲面、精细纹理、小字雕刻、电极精修的常用小半径刀。低摩擦涂层不粘刀,铝铜件能直接做出干净的高光面。
球头半径 R0.52 刃柄径 D6不含定位环
为什么选这一支
01
定制钨钢基体,刃口锋利
整体钨钢磨制,刚性好,适合桌面机高转速轻切削,R0.5 也能稳住刃口。
02
七彩 PVD 真空镀膜
低摩擦、高硬度,铝铜加工不粘刀、不积屑瘤,微型曲面表面更光洁。
03
10° 锥度球头,深腔不干涉
颈部收锥,能下到深腔和侧壁;球头圆弧过渡顺滑,微型曲面一把过。
04
D6 刀柄,刀库直装
柄径 6mm,按 XM100/WM100 刀库规格定制,装夹长度与标配刀好对齐;出厂不含定位环。
规格参数
| 产品货号 | XMCH0032 |
|---|---|
| 供应商型号 | P-11660 |
| 刀具类型 | 10° 锥度球头铣刀 |
| 球头半径 | R0.5(0.5mm) |
| 刃数 | 2 刃 |
| 刀柄直径 | D6(6mm) |
| 规格 | R0.5x10°xD6x60Lx2F |
| 材质 / 涂层 | 定制钨钢 + 七彩 PVD 真空镀膜 |
| 适用机型 | WM100 / XM100 桌面五轴 CNC(D6 刀库) |
| 定位环 | 不含,刀库换刀需另配 D6 定位环 |
加工参数参考(软金属)
| 材料 | 加工类型 | 主轴转速(rpm) | 进给速度(mm/min) | 切削深度(mm) | 步距 |
|---|---|---|---|---|---|
| 铝材 | 粗加工 | 12,000 | 3,000 | 0.2 | 60% |
| 铝材 | 精加工 | 12,000 | 500–800 | 0–0.1 | 60% |
| 黄铜 | 粗加工 | 10,000 | 3,000 | 0.2 | 60% |
| 黄铜 | 精加工 | 12,000 | 500–800 | 0–0.1 | 60% |
| 塑料 | 粗加工 | 10,000 | 3,500 | 0.2 | 60% |
| 塑料 | 精加工 | 12,000 | 500–1,000 | 0–0.05 | 60% |
说明:参数取自 Xmachine 加工参数表(D6 立铣刀),实际请结合刀具锋利度、悬伸长度与装夹刚性微调;首次加工建议先降 30% 进给试切,看切屑和表面再加量。
为什么选七彩 PVD 真空镀膜
铝铜最大的痛点是粘刀
铝、紫铜塑性高,普通刀具切屑容易焊在刃口上形成积屑瘤,直接拉毛工件表面,还越切越钝。
七彩 PVD 涂层低摩擦
涂层表面能低、摩擦小,切屑不易粘附,铝件铜件的表面光洁度和尺寸稳定性都更好。
耐磨优于无涂层钨钢
同样加工铝件,刃口保持性更好、换刀频率更低,摊到单件上反而更省。
干切/微量润滑就能出活
桌面机多在小空间作业,不必大量切削液也能拿到不错的表面,气味和清理压力都小。
适用材料
铝合金
6061、7075、2024 等常用铝材,含薄壁件、外观件。
铜材
黄铜、紫铜、铍铜;紫铜粘刀更强,建议降低进给、加大吹气。
其他软金属
锌合金、镁合金等低硬度金属,小切深轻切削即可。
不建议
钢、不锈钢、钛合金等硬金属长时间加工,需换硬金属专用刀具。
自动换刀(ATC)说明
出厂不含定位环。手动换刀可直接装夹使用;要放进 XM100/WM100 的 D6 刀库自动换刀,必须另配定位环,否则刀库无法按统一装夹长度抓刀,可能换刀失败或撞刀。
| 配件 | 说明 |
|---|---|
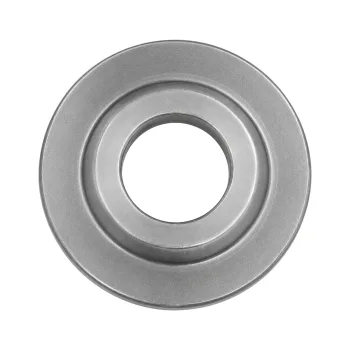
| D6 定位环 | D6 刀库专用铣刀定位环(D6 磁吸 420 不锈钢刀套) |
| 适用刀柄 | 柄径 6mm(D6)第三方铣刀,滴胶固定,推荐 Loctite 648 |
| 购买 | D6 定位环 · 点击购买 |
- 手动装夹:常规方式夹持即可,无需定位环。
- 安装要点:定位环套入刀柄,调整到与刀库一致的标准装夹长度,滴结构胶(推荐 Loctite 648)固化后再入刀库。
- 注意:该定位环仅适配 D6(6mm)刀柄与 D6 刀库,D4 刀库机型不适用。
站内怎么选
| 加工需求 | 典型场景 | 推荐型号 |
|---|---|---|
| 铝、铜等软金属 | 要求表面质量、不粘刀 | 本系列 七彩 PVD(XMCH0032–XMCH0037) |
| 非金属 | 代木、木材、工程塑料、亚克力 | 高速钢涂层系列(XMCH0011–XMCH0016) |
| 刀库自动换刀 | 任意 D6 刀具 | 另配 D6 定位环(配件区可购) |
常见问题
七彩 PVD 涂层和普通涂层差在哪?
主要差在摩擦系数:七彩 PVD 表面能低、摩擦小,铝铜切屑不容易焊在刃口上,积屑瘤少,表面自然更光洁;耐磨性也明显好于无涂层钨钢。
能加工钢、不锈钢吗?
不建议。这款是按铝、铜等软金属优化的刃型和涂层,硬金属长时间加工会快速磨损失效,需要换硬金属专用刀具。
需要配定位环吗?
手动换刀不用;要上 XM100/WM100 的 D6 刀库自动换刀,必须另配 D6 定位环,把装夹长度对齐到刀库标准值。
参数怎么起步?
先按上面表格的转速,进给取区间下限再降 30% 试切,看切屑颜色和表面质量再逐步加;悬伸越长、刀越细,进给要越保守。
干切还是加切削液?
都可以。干切/微量润滑已经能出不错的表面;加雾冷或少量切削液,表面质量和刀具寿命会更好,紫铜尤其建议加。
一把能用多久?
刀具是消耗品,寿命取决于材料、参数和装夹刚性,没有固定次数。出现崩刃、明显磨损或表面突然变差就该换,避免划伤工件。
购买须知
- 本系列为 Maker3D 定制刀具,非 Xhorse3D 原厂刀具;柄径、总长与随机标配刀具一致,可直接替换。
- 出厂不含定位环:手动换刀可直接用,刀库自动换刀需另配 D6 定位环。
- 刀具属消耗品,出现崩刃、明显磨损请及时更换,避免划伤工件。
- 首次入刀库前,请确认装夹长度与其他刀具一致。
不确定选哪个半径、要不要配定位环?把工件尺寸、机床型号和加工材料发给客服,我们帮你配。