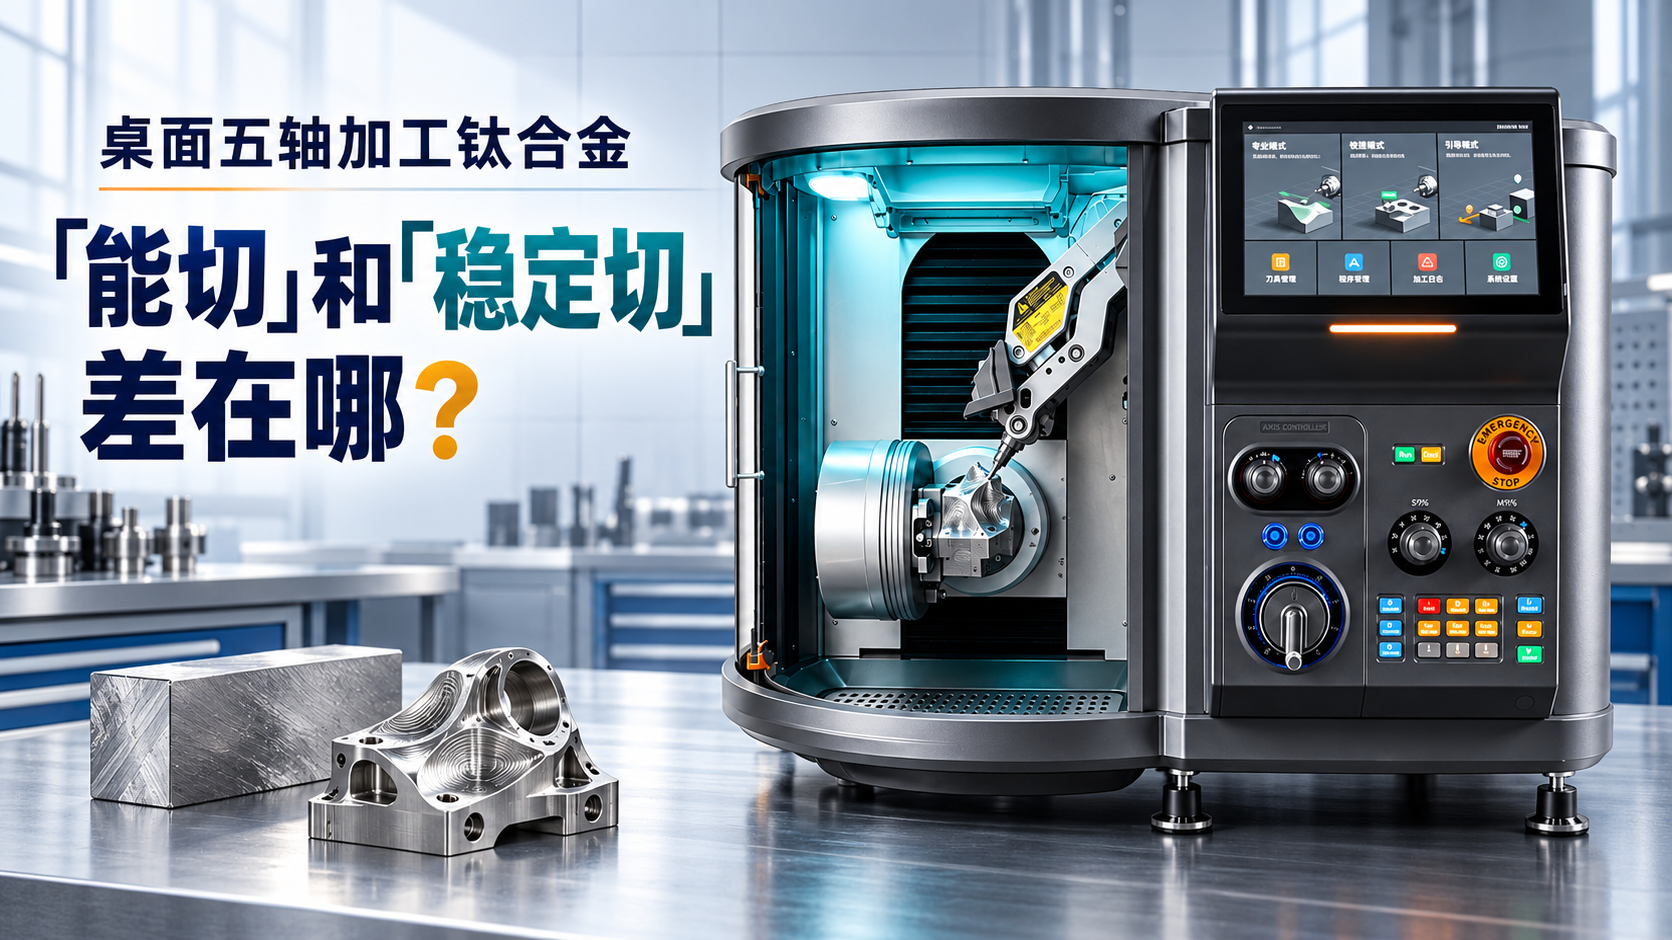
短视频平台上,桌面五轴加工钛合金的画面越来越多。评论区通常分成两派:一派说能切就是能切,另一派说不信。两边都漏了一个前提——切一刀和切一百件,是两种要求。
一、钛合金难切的四个原因
钛的导热性差,切削热不容易被切屑带走,会集中在刀刃附近。热量一高,刀具磨损加快,工件表面也容易变色。
它化学活性高,切出的新鲜表面容易和刀具材料粘在一起,形成积屑瘤。积屑瘤脱落时会把刃口带崩,尺寸跟着变。
钛的弹性模量低,薄壁件加工时会让刀、回弹,切出来的尺寸和程序对不上。
表面还容易加工硬化,同一位置反复摩擦,越切越硬,后面的刀更难切。
二、桌面五轴加工钛合金,先看铝、钢、钛的差别
| 材料 | 导热 | 粘刀倾向 | 冷却要求 | 刀具 | 适合的件 |
|---|---|---|---|---|---|
| 铝 | 高 | 低 | 雾冷即可 | 锋利、大前角 | 外壳、结构件、散热件 |
| 钢 | 中 | 中 | 雾冷或水冷 | 涂层硬质合金 | 模具件、轴类、夹具 |
| 钛 | 低 | 高 | 必须雾冷或水冷 | 专用、锋利、涂层匹配 | 小件、复杂曲面、验证件 |
这张表只说明趋势,具体参数要按牌号、硬度和刀具再定。表里最容易被忽略的是冷却:铝件开雾冷是为了排屑和表面,钛件开雾冷是为了保住刀具寿命。
三、桌面机能做到什么程度
小尺寸、单件或小批、结构复杂、需要多角度一次装夹的钛件,桌面五轴可以做。研发阶段的验证件、异形连接件、小型叶轮类零件,属于这个范围。
大尺寸、深腔、超薄壁,以及追求节拍的批量生产,不适合放在桌面机上。刚性、排屑和热稳定的边界在,换更大的设备更现实。
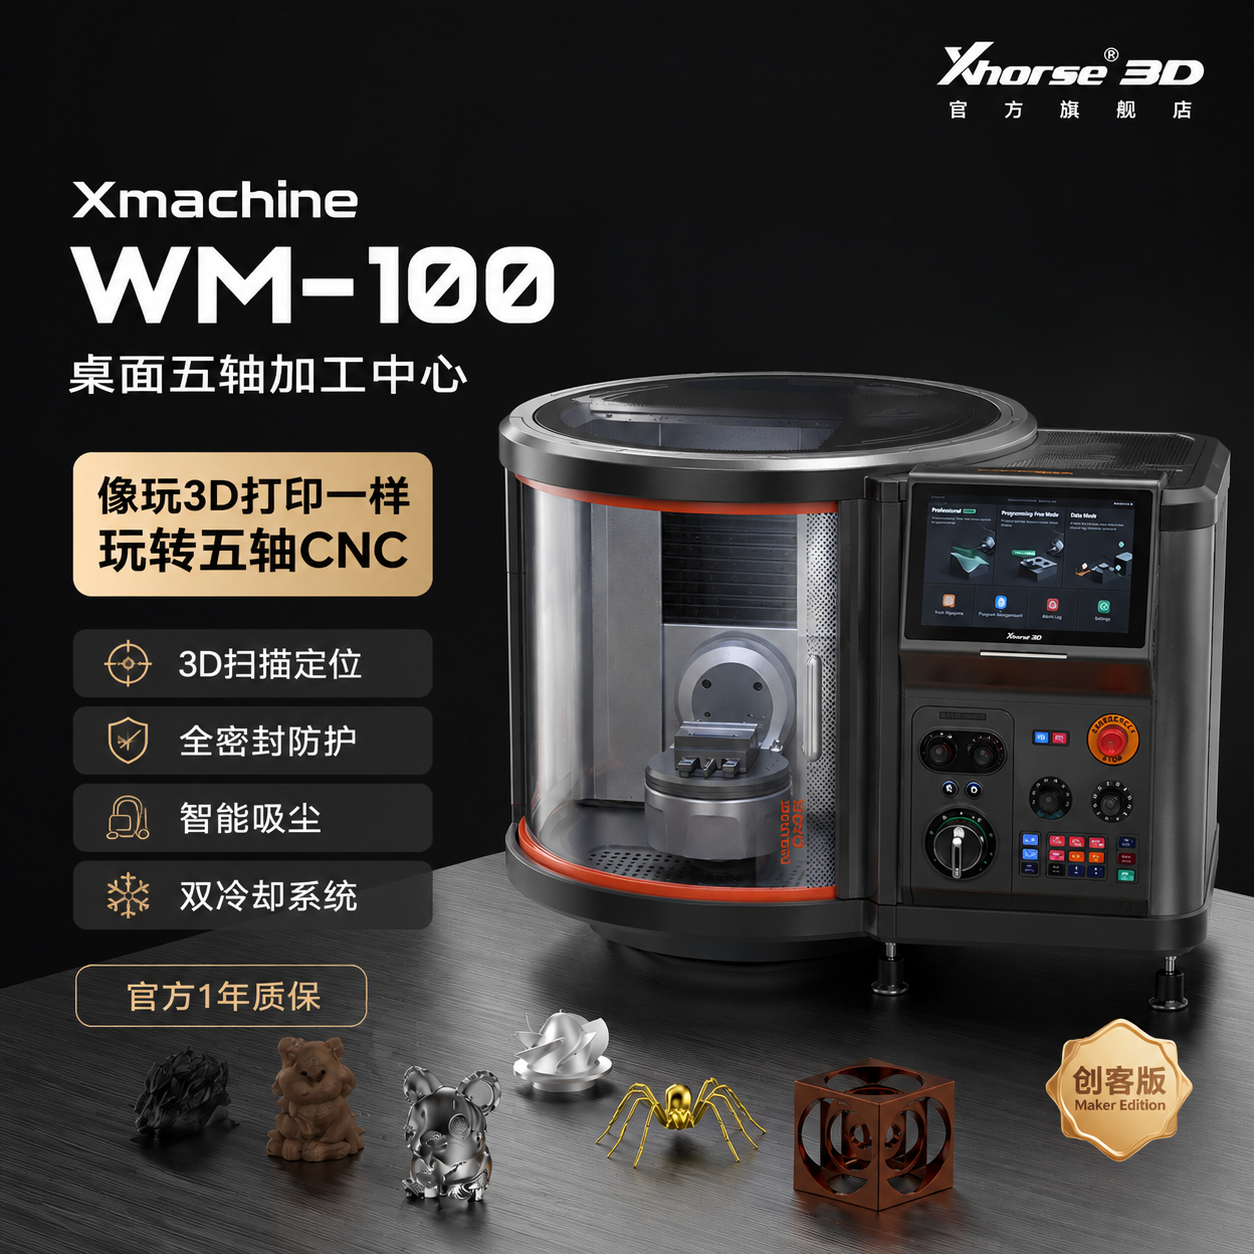
这个边界,官方也没有回避:WM-100 的材料表里,钛和钢都标注“建议先评估”(来源:Xmachine 产品页材料表)。这句话的意思是按件判断,别按“能切钛”三个字下单。
四、桌面五轴加工钛合金,想把钛切稳的四个条件
冷却要连续、对准切削区。WM-100 配风冷加雾冷双通道和水冷底座,封闭舱把冷却雾和切屑收在舱内(来源:官方参数页)。
刀具要锋利、专用,别和切铝的刀混用。钝刀切钛会摩擦生热,硬化层一起来,后面更难切。
装夹要稳,薄壁件要加支撑。机床刚性不足,振刀会直接印在表面上。WM-100 用铸铝机架和全封闭导轨丝杠,目的就是压住这类振动(来源:官方产品页)。
第一批件一定试切。看排屑颜色、听切削声音、摸表面,再决定要不要调参数。
五、我们的判断:按件,不按口号
桌面五轴加工钛合金,做不做得了,取决于零件本身。我们的建议是先把零件图发过来评估:材料牌号、尺寸、公差、结构,四项齐了,能不能做、怎么做、大概什么效率,都能给出具体判断。
设备这边,WM-100 适合小件、多面、复杂曲面的连续加工,1500W 主轴最高 20000 rpm,六刀位自动换刀,配蓝光扫描定位;XM-100 更适合常规小件和教学场景。两款都在售,按件选设备。
六、下一步
和我们联系,把钛件的图纸、材料牌号和数量发给我们,我们先判断工艺可行性,再谈设备。能做的给参数建议,不适合的会直接说,省得买回去再试错。