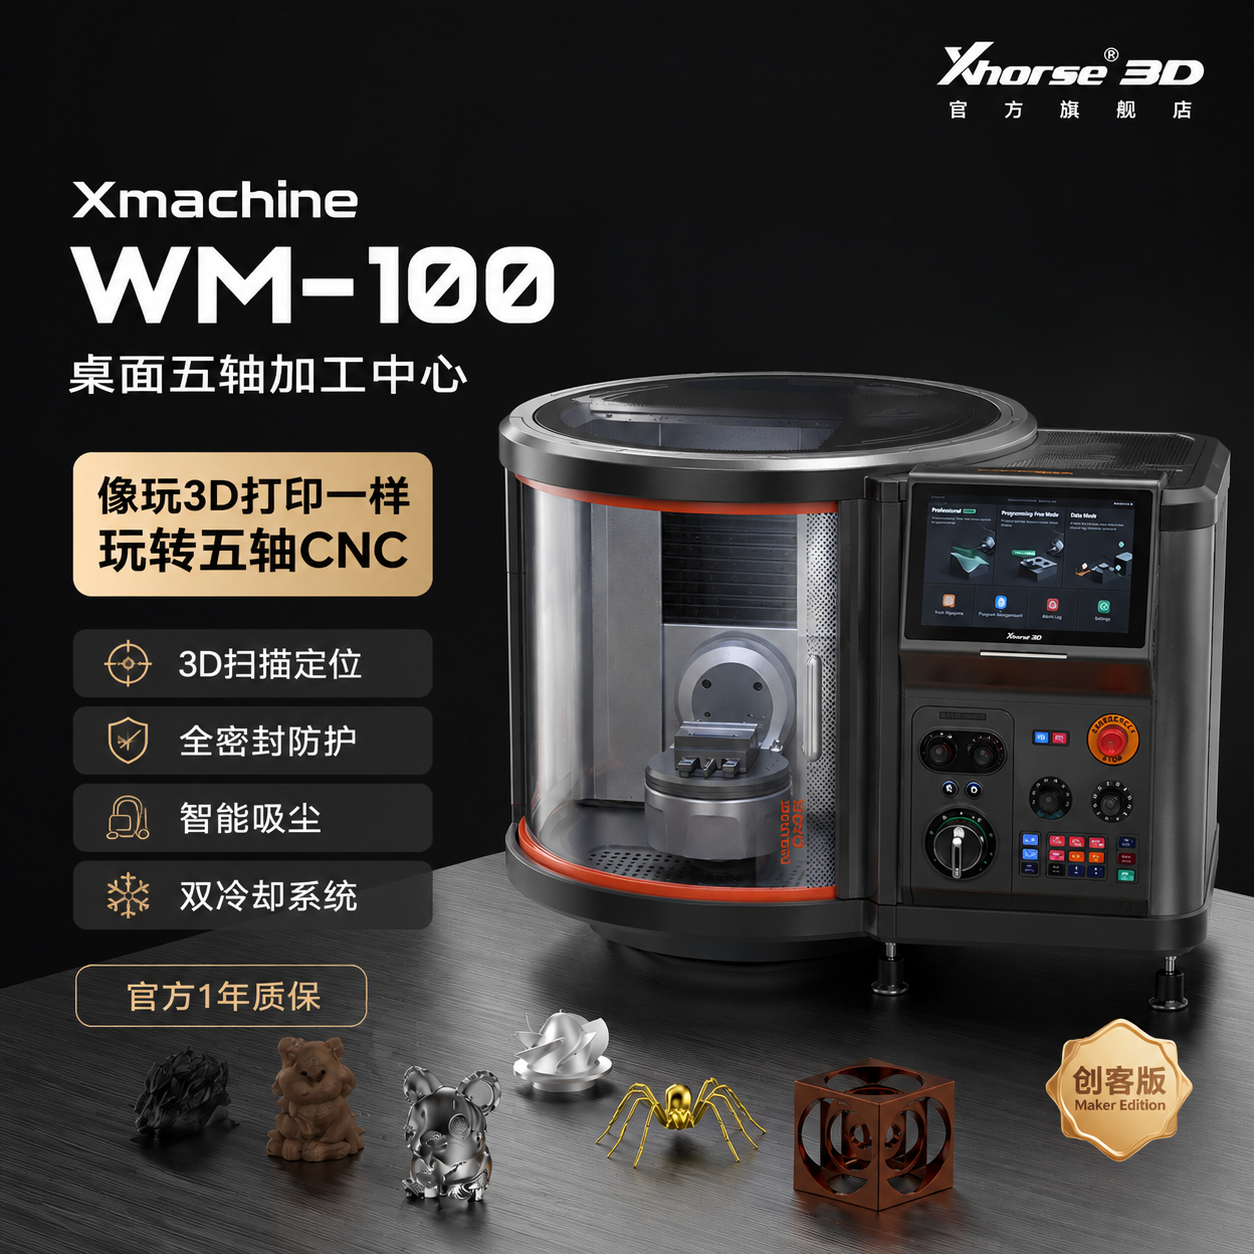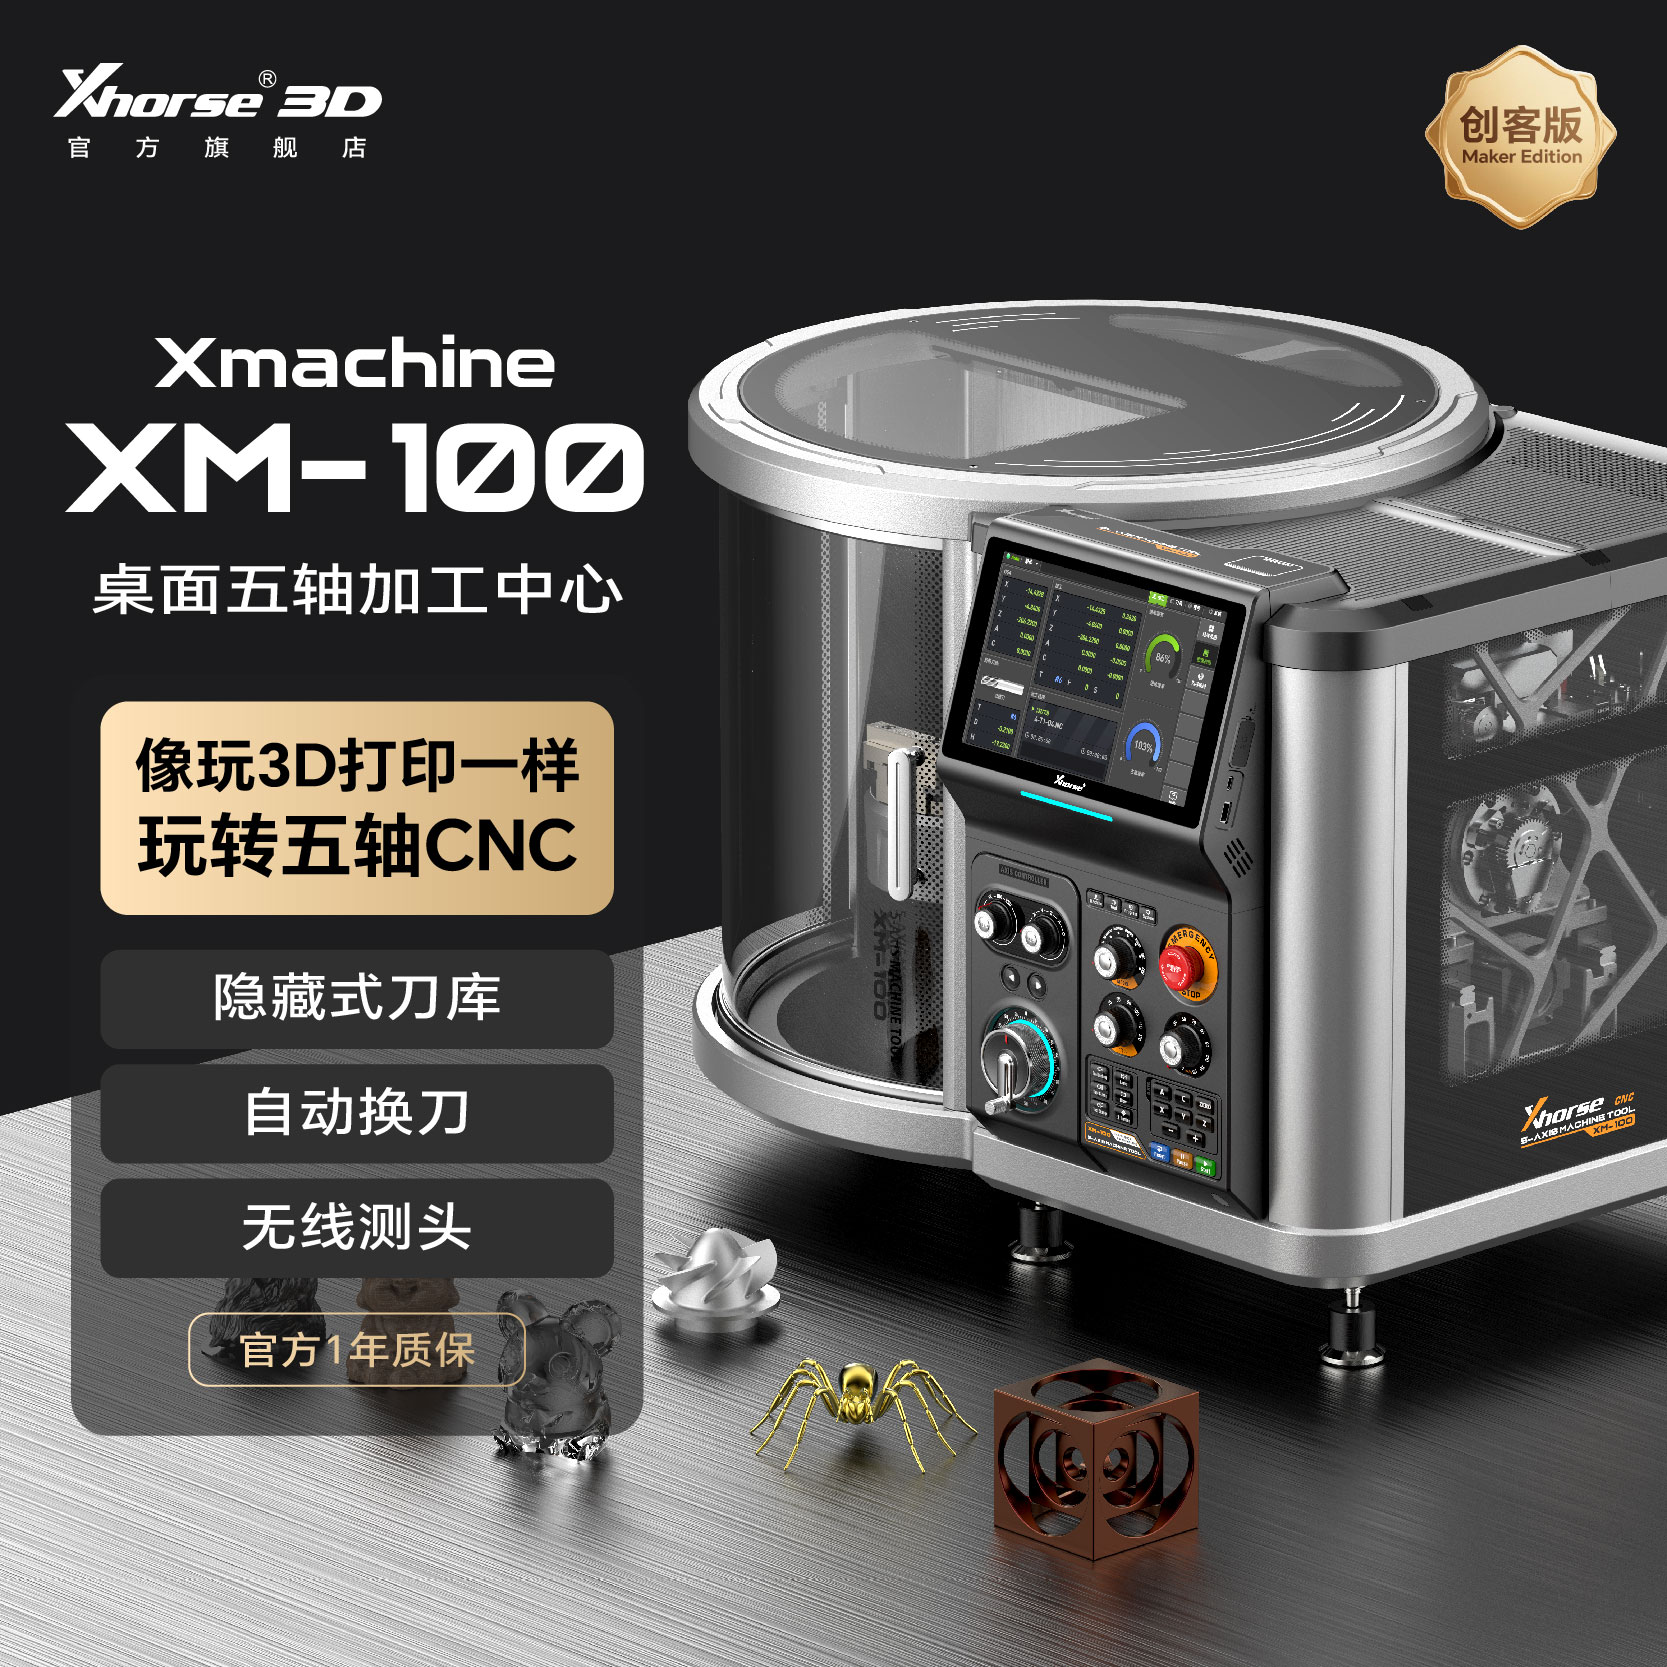
采购桌面五轴时,经常有人问一句:这台是不是“真五轴”?这个问题没法用“是”或“不是”回答完,因为 3+2 定轴和真五轴联动的差别,要到切削过程中才看得出来。同样是五个轴,一个在切之前就把角度锁死,一个在切的过程中一直在动。xhorse3d品牌xmachine桌面五轴 CNC 就是真五轴,可以线下体验,可以查看视频。
一、3+2 和真五轴联动,区别发生在切削过程中
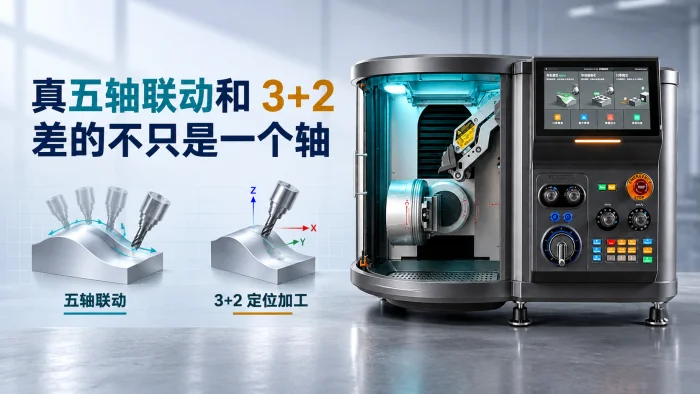
3+2 的工作方式是:先把两个旋转轴转到指定角度、锁紧,再让 X/Y/Z 三轴联动切削。它适合多面钻孔、平面铣削、简单斜面这类“每个面单独加工”的活。
真五轴联动是五个轴在切削时同时插补,刀轴方向连续变化。叶轮、人体工学曲面、深腔侧壁这些零件,刀具要一边走一边调整姿态,靠的就是这个能力。
两者都能叫“五轴”,但能做的零件不一样。判断方法很直接:要一段连续加工曲面的实拍视频,不要渲染图。
二、RTCP 解决了什么问题
旋转轴一动,刀尖的位置就会偏。没有 RTCP 的机床,编程时要按回转中心算,再加后处理补偿;补偿不准,曲面就会过切或留料。
RTCP(刀具中心点控制)由系统实时补偿刀尖位置,编程直接按刀尖走,换刀、换夹具后也不用重新推算。对做复杂曲面的人来说,这项功能决定了程序能不能一次跑对。
一个可以现场验证的问题:让操作员改一下刀具长度,看程序是否需要重新后处理。需要改的,多半没有 RTCP。
三、把参数翻译成加工场景
| 对比项 | 3+2 定轴 | 真五轴联动 | 对加工意味着什么 |
|---|---|---|---|
| 刀轴 | 到位后锁死 | 切削中连续变化 | 决定能不能做连续曲面 |
| 编程 | 按分度角编程,依赖后处理 | 支持 RTCP,按刀尖编程 | 决定程序调试次数 |
| 适合零件 | 多面孔系、平面、简单斜面 | 叶轮、整体叶盘、深腔侧壁、复杂曲面 | 决定接不接得了这类单 |
| 精度关注点 | 旋转轴定位精度 | 联动精度与动态跟随 | 定位准不等于曲面好 |
精度这块,最容易被一个数字带过去。WM-100 的参数页写的是重复定位 ±0.01mm(来源:Xmachine 产品页),说的是机床来回走到同一个位置,能回到多准。批量做小件,靠的就是这份一致性。
可它管不到曲面。曲面轮廓准不准,还得看五轴联动跟不跟得上、刀具会不会让刀。所以问精度别只问一个数,拆开问:重复定位多少?有没有曲面件的实测报告?
四、哪些零件必须真五轴联动,哪些 3+2 就够
必须用真五轴联动的,通常是这几类:叶轮与整体叶盘、连续变化的自由曲面、深腔侧壁、需要一次装夹完成多面且面间有曲面过渡的零件。
3+2 就够的也很常见:多面钻孔、平面与台阶、简单斜面、部分模具电极。用 3+2 做这些活,成本和编程难度都更低。
高校和科研单位的采购可以作为一个参考:武汉大学采购 XM-E01/H2S,南方科技大学采购 XM-100 两台(据公开招投标信息)。两类设备对应两类需求,选型时先看零件,再看预算。
五、选型时问三个问题,比看参数表有用
第一个问题:切削过程中五个轴是否同时插补?让对方给连续加工曲面的实拍,不要只看样件照片。
第二个问题:支不支持 RTCP?编程按刀尖还是按回转中心?这个问题能直接区分真五轴和 3+2。
第三个问题:有没有 S 形试件或曲面件的实测报告?S 形试件是行业常用的五轴精度测试件,能反映联动误差。
平台方面,WM-100 支持真五轴联动与 RTCP,配六刀位自动换刀和蓝光扫描定位,适合小件、多面、复杂曲面的连续加工;XM-100 面向常规小件与教学场景,五轴加工最大尺寸 100×100×100mm。两款都在售,按零件选就行。
六、把零件发过来,比争论概念快
真五轴联动和 3+2 的差别,最后会落在你的零件能不能一次装夹做完、曲面要不要反复修。把材料、尺寸、公差和结构截图发给我们,按实际工况判断用哪类设备,能做的给工艺建议,不适合的也会直说。