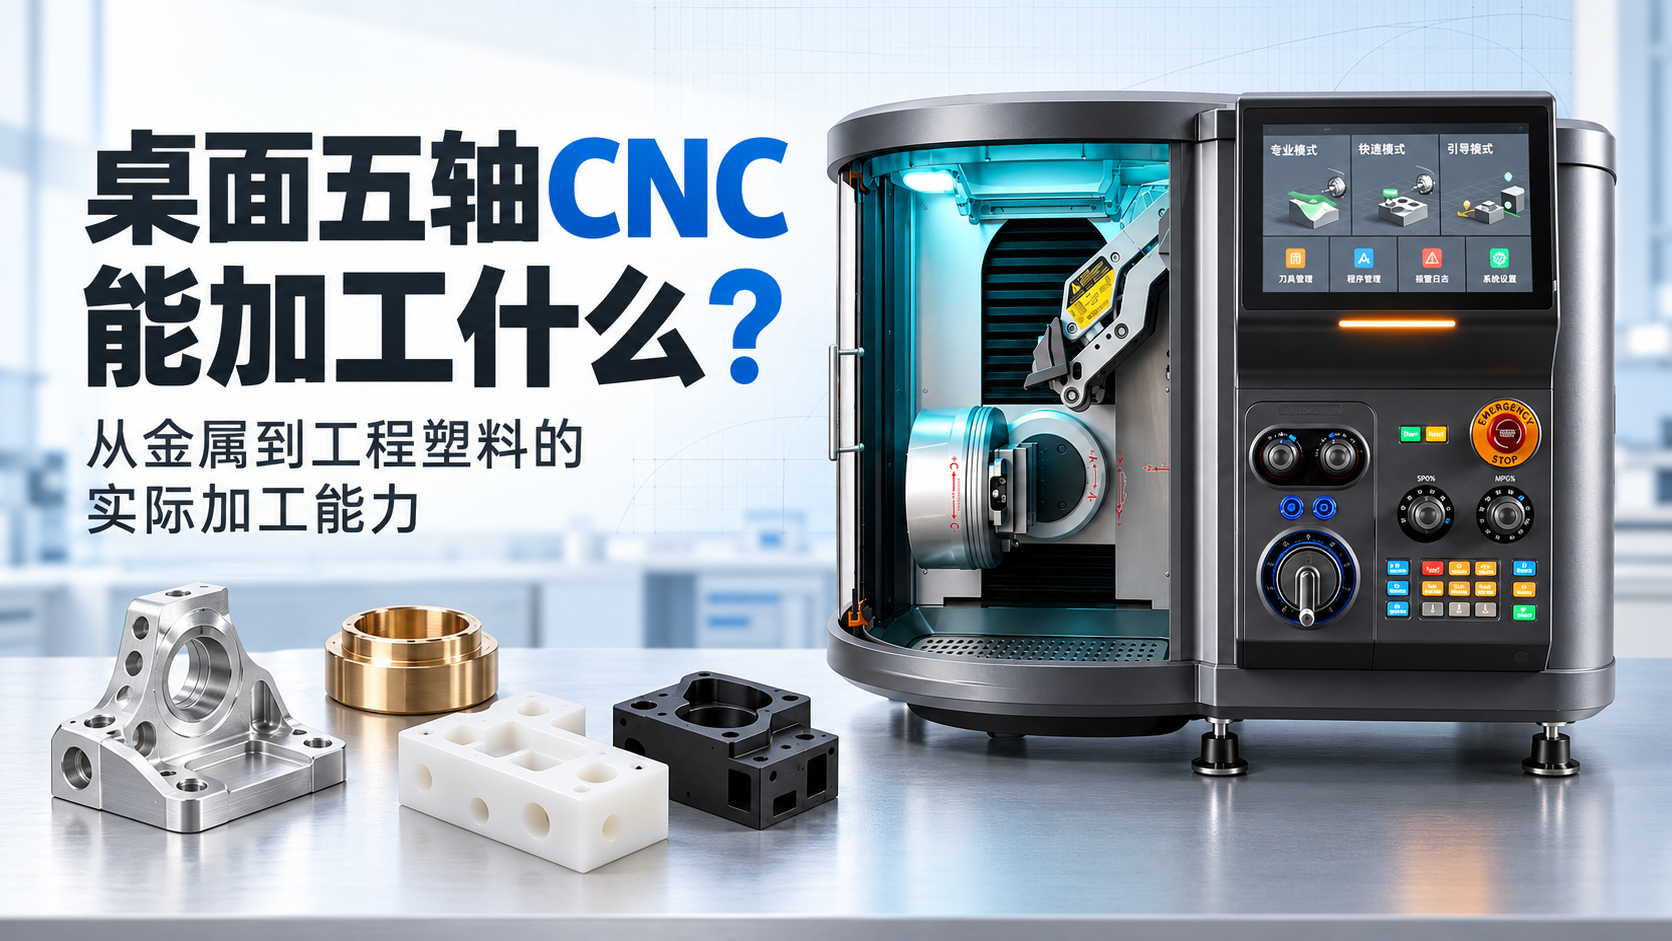
被问得最多的一句话是:这台机器能切什么?
问的人通常想要一个清单。但材料这件事没有清单,只有条件——同样的铝,薄壁件和实心块是两回事;同样的不锈钢,切一刀和切一百件也是两回事。所以下面按材料讲,每种都说清楚能做什么、卡在哪。
铝:主力材料,也是最好切的
6061、7075 这两种铝,桌面五轴切起来最顺。转速可以拉高,进给给足,切屑排得干净。
薄壁件要小心。壁厚小于 1mm 的时候,切削力会让工件让刀,切出来的尺寸比程序小一截。办法是分层切、减小径向切深,别想着一刀成型。
7075 比 6061 硬,但切削性能不差,做夹具、做结构件都合适。表面想要镜面效果,得靠后道抛光,切削本身做不到。
铜和黄铜:看着软,其实黏
紫铜最难,黏刀严重,切屑容易糊在刃口上。黄铜好很多,断屑干脆,表面光洁度也容易做。
做首饰、做小零件、做电极,黄铜是桌面五轴很常见的活。要点是刀具要锋利、前角大一点,别用切钢的刀去切铜。
304 不锈钢:能切,但要慢
304 的加工硬化很明显。同一位置反复摩擦,表面越切越硬,刀磨损得飞快。所以要走“一次切到位”的思路,不要在同一个地方来回蹭。
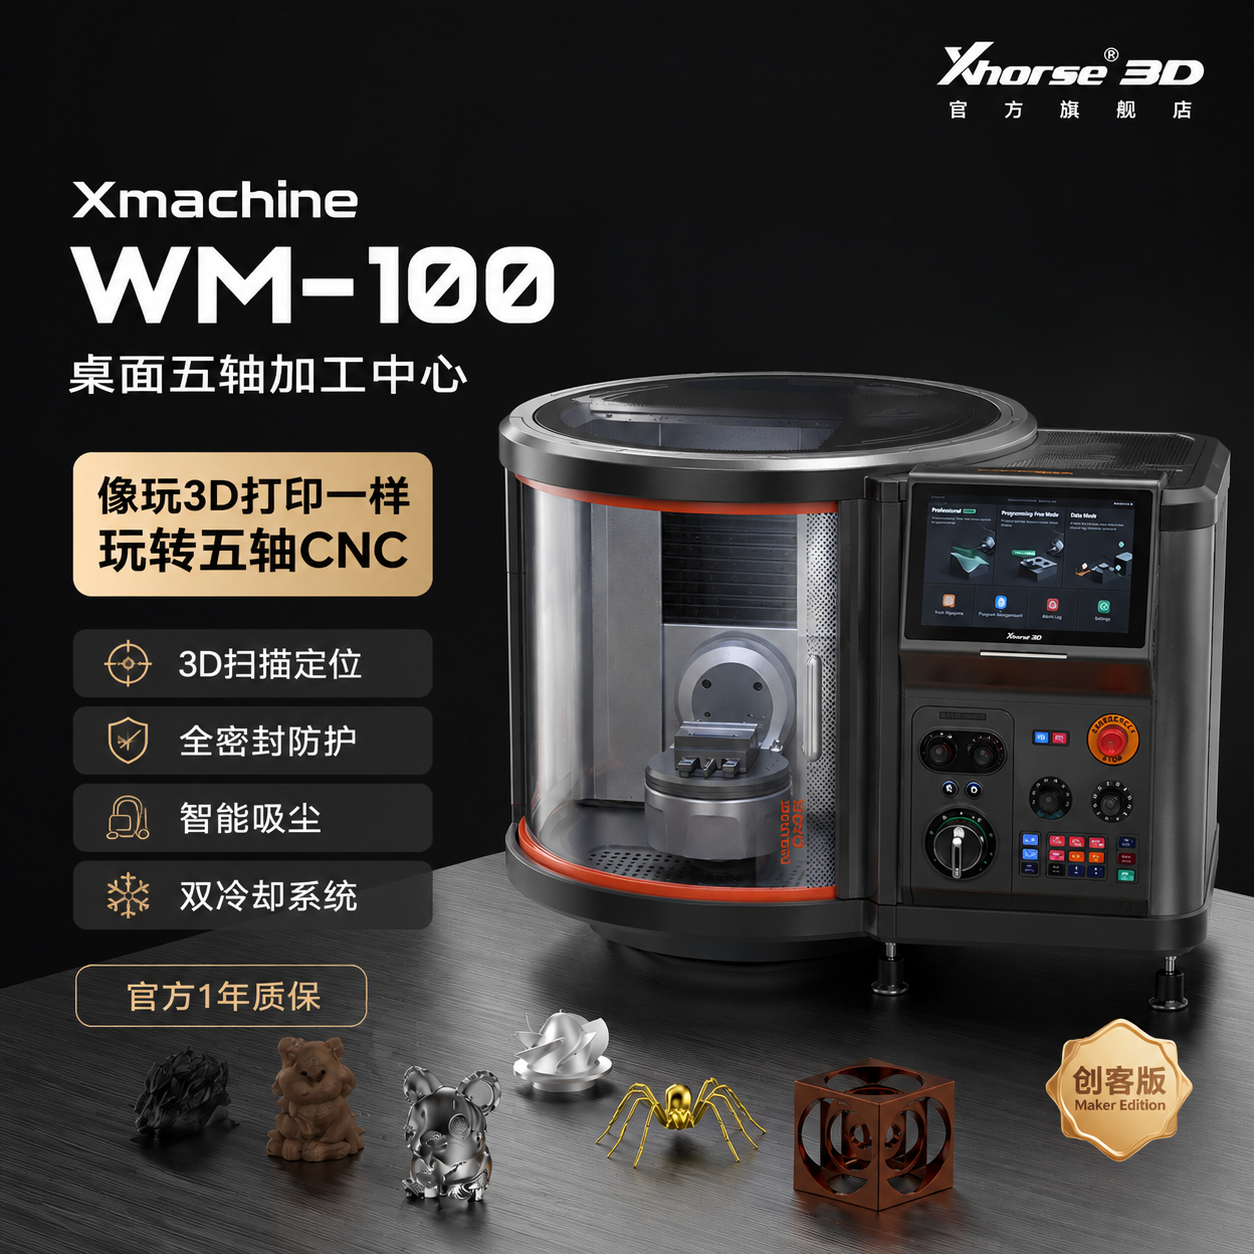
冷却要跟上。桌面机的雾冷通常够用,但进给速度得降下来,大概是铝的三分之一到一半。WM-100 桌面五轴 CNC的风冷加雾冷双冷却,切不锈钢时雾冷是主力。
钛合金:能切,但不是谁都该切
钛的导热差,热量集中在刀刃附近,刀磨损快、工件容易变色;弹性模量低,薄壁件会让刀;化学活性高,新鲜表面容易和刀具粘在一起形成积屑瘤。
结论是:小尺寸、简单形状的钛件可以试,参数要保守,刀具要有心理准备。指望它稳定批量切钛,不现实。
亚克力:最容易被低估的材料
亚克力的难点不是切不动,是切完会裂、会发白、会粘刀。
转速太高会熔,进给太慢会粘,冷却用气吹比用液体好。切完的边如果发白,说明温度过高,得降转速提进给。想要透明边缘,火焰抛光或者钻石刀是更靠谱的做法。
PC 聚碳酸酯:比亚克力韧,也更难断屑
PC 韧性大,切削时容易拉丝、缠刀。刀具要锋利、排屑空间要大,必要时用单刃刀。
它的好处是抗冲击,做防护罩、做透明件比亚克力耐用。缺点是表面容易划伤,加工完要贴保护膜。
木材:最友好的材料,也有坑
木头的切削力小,桌面机切起来毫无压力。麻烦在于纹理方向和含水率——顺纹切很顺,逆纹容易撕裂;含水率高的木头切完会变形。
硬木(黑胡桃、枫木)比软木好切,表面更光。雕刻细节时用小锥度刀,转速高一点,进给慢一点。
玉石:能做,但要换思路
玉石硬度高、脆,切削本质上是磨削。转速要高、进给要小、必须带水,干切会崩边也会烧刀。
桌面机做玉石通常是小件:牌子、印章、戒面。效率不高,但一件件做、慢慢磨,是可行的。粉尘要处理好,呼吸防护别省。
一张对照表
| 材料 | 能做什么 | 卡在哪 |
| 铝 6061/7075 | 结构件、夹具、外壳、薄壁件 | 薄壁让刀,需要分层切 |
| 黄铜/紫铜 | 首饰、电极、小零件 | 紫铜黏刀,刀具要专用 |
| 304 不锈钢 | 小件、异形件、单件试制 | 加工硬化,进给要降 |
| 钛合金 | 小尺寸简单件 | 刀具磨损快,效率低 |
| 亚克力 | 面板、外壳、展示件 | 易熔、边发白 |
| PC | 透明防护件 | 拉丝缠刀,表面易划 |
| 木材 | 手办、摆件、模具 | 逆纹撕裂,含水率影响变形 |
| 玉石 | 牌子、印章、戒面 | 必须带水,效率低 |
判断标准其实就三条
第一,零件的最大尺寸能不能塞进行程。第二,材料在不在“切得动”的范围里。第三,精度要求是不是这台机器能稳定达到的。
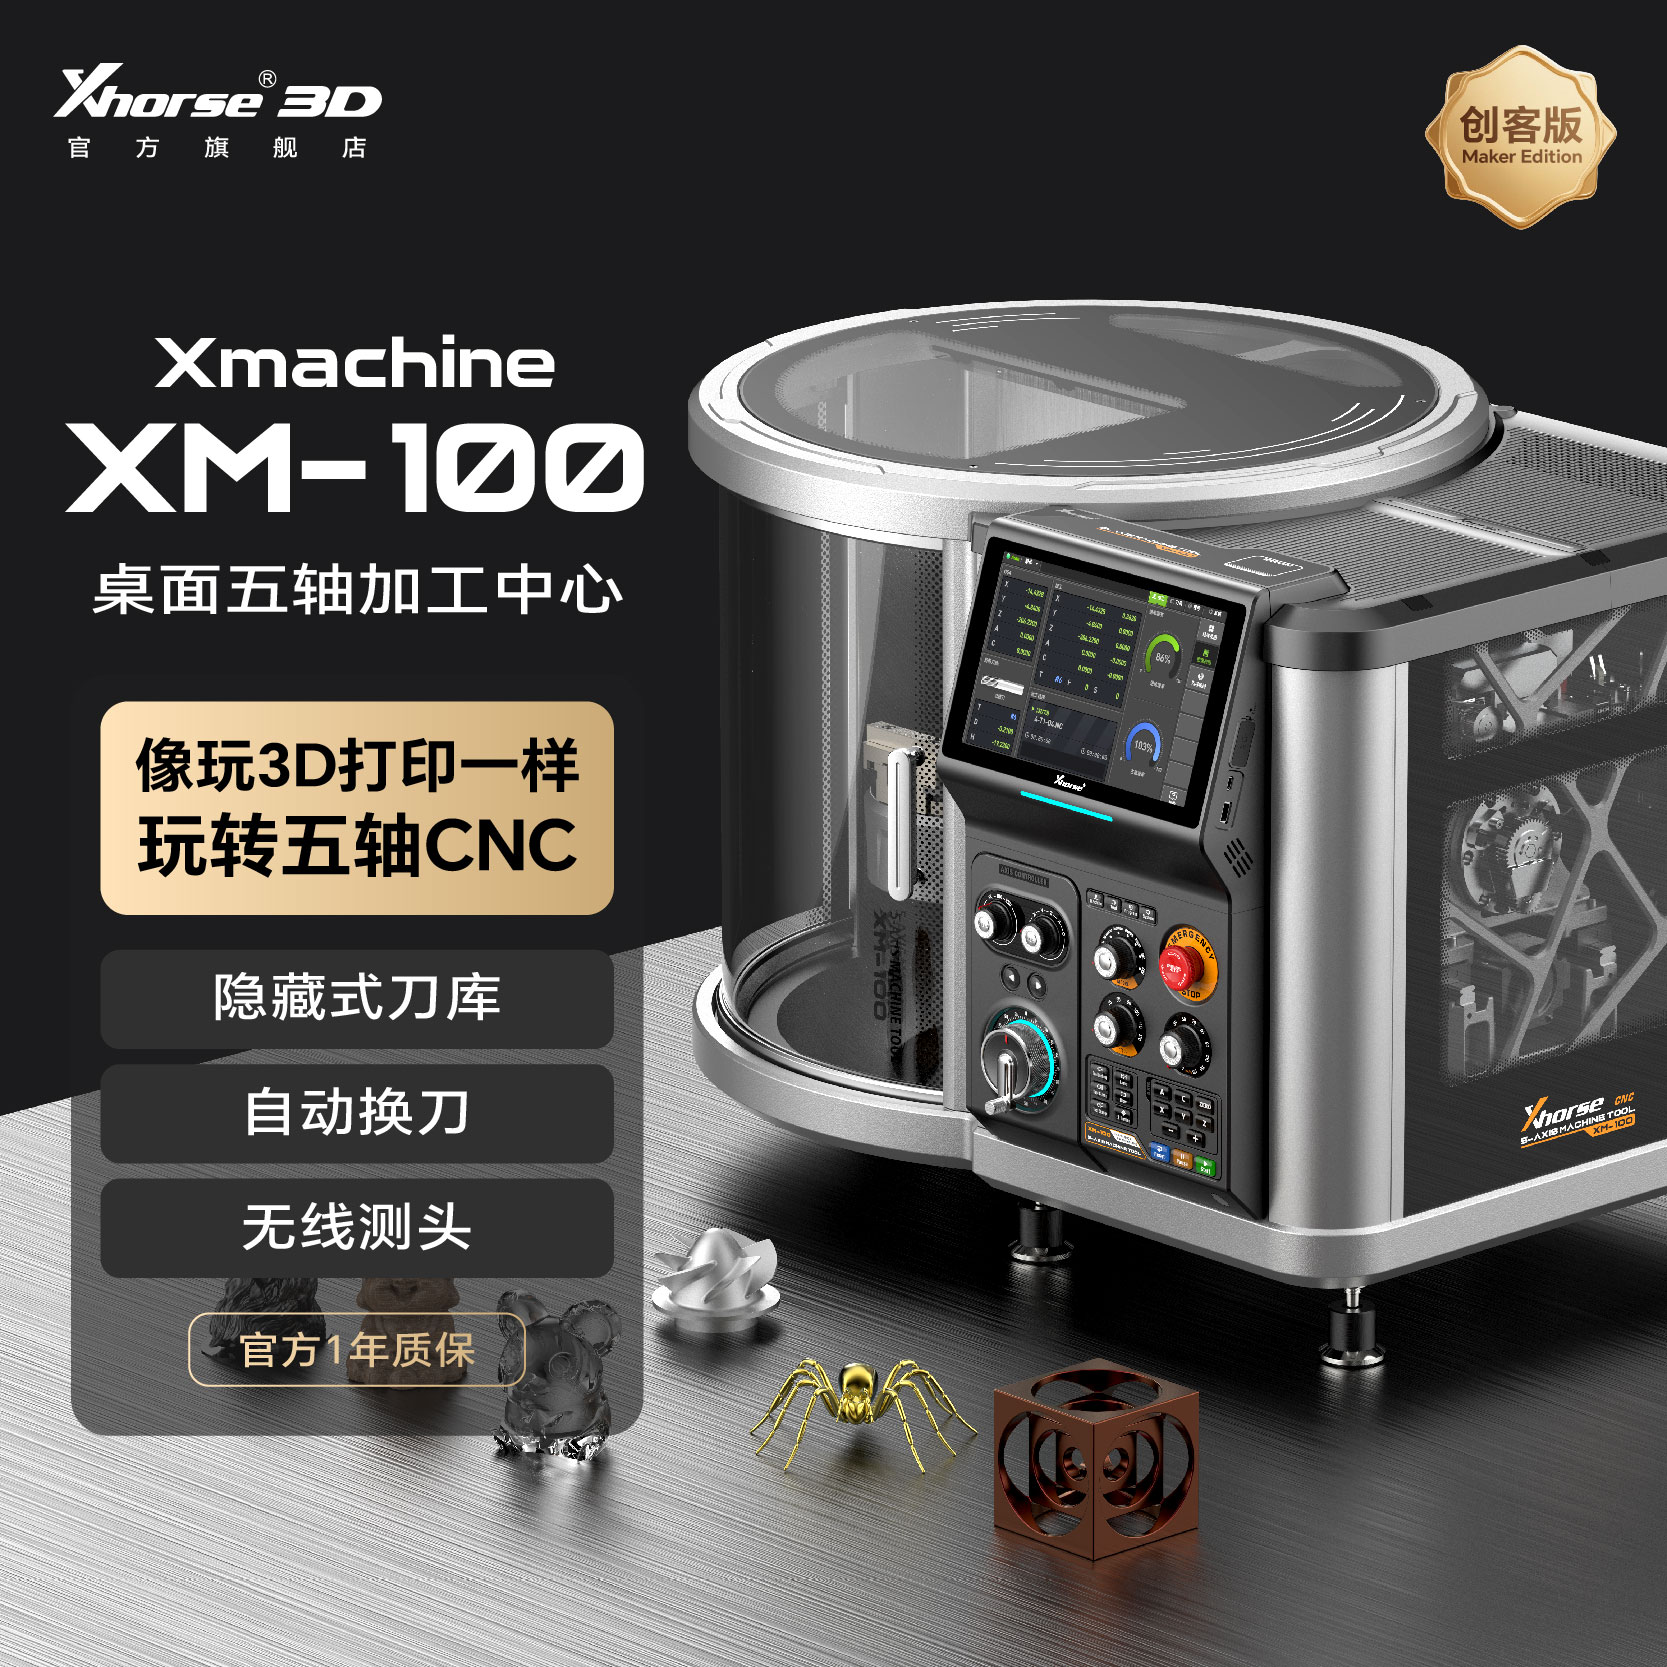
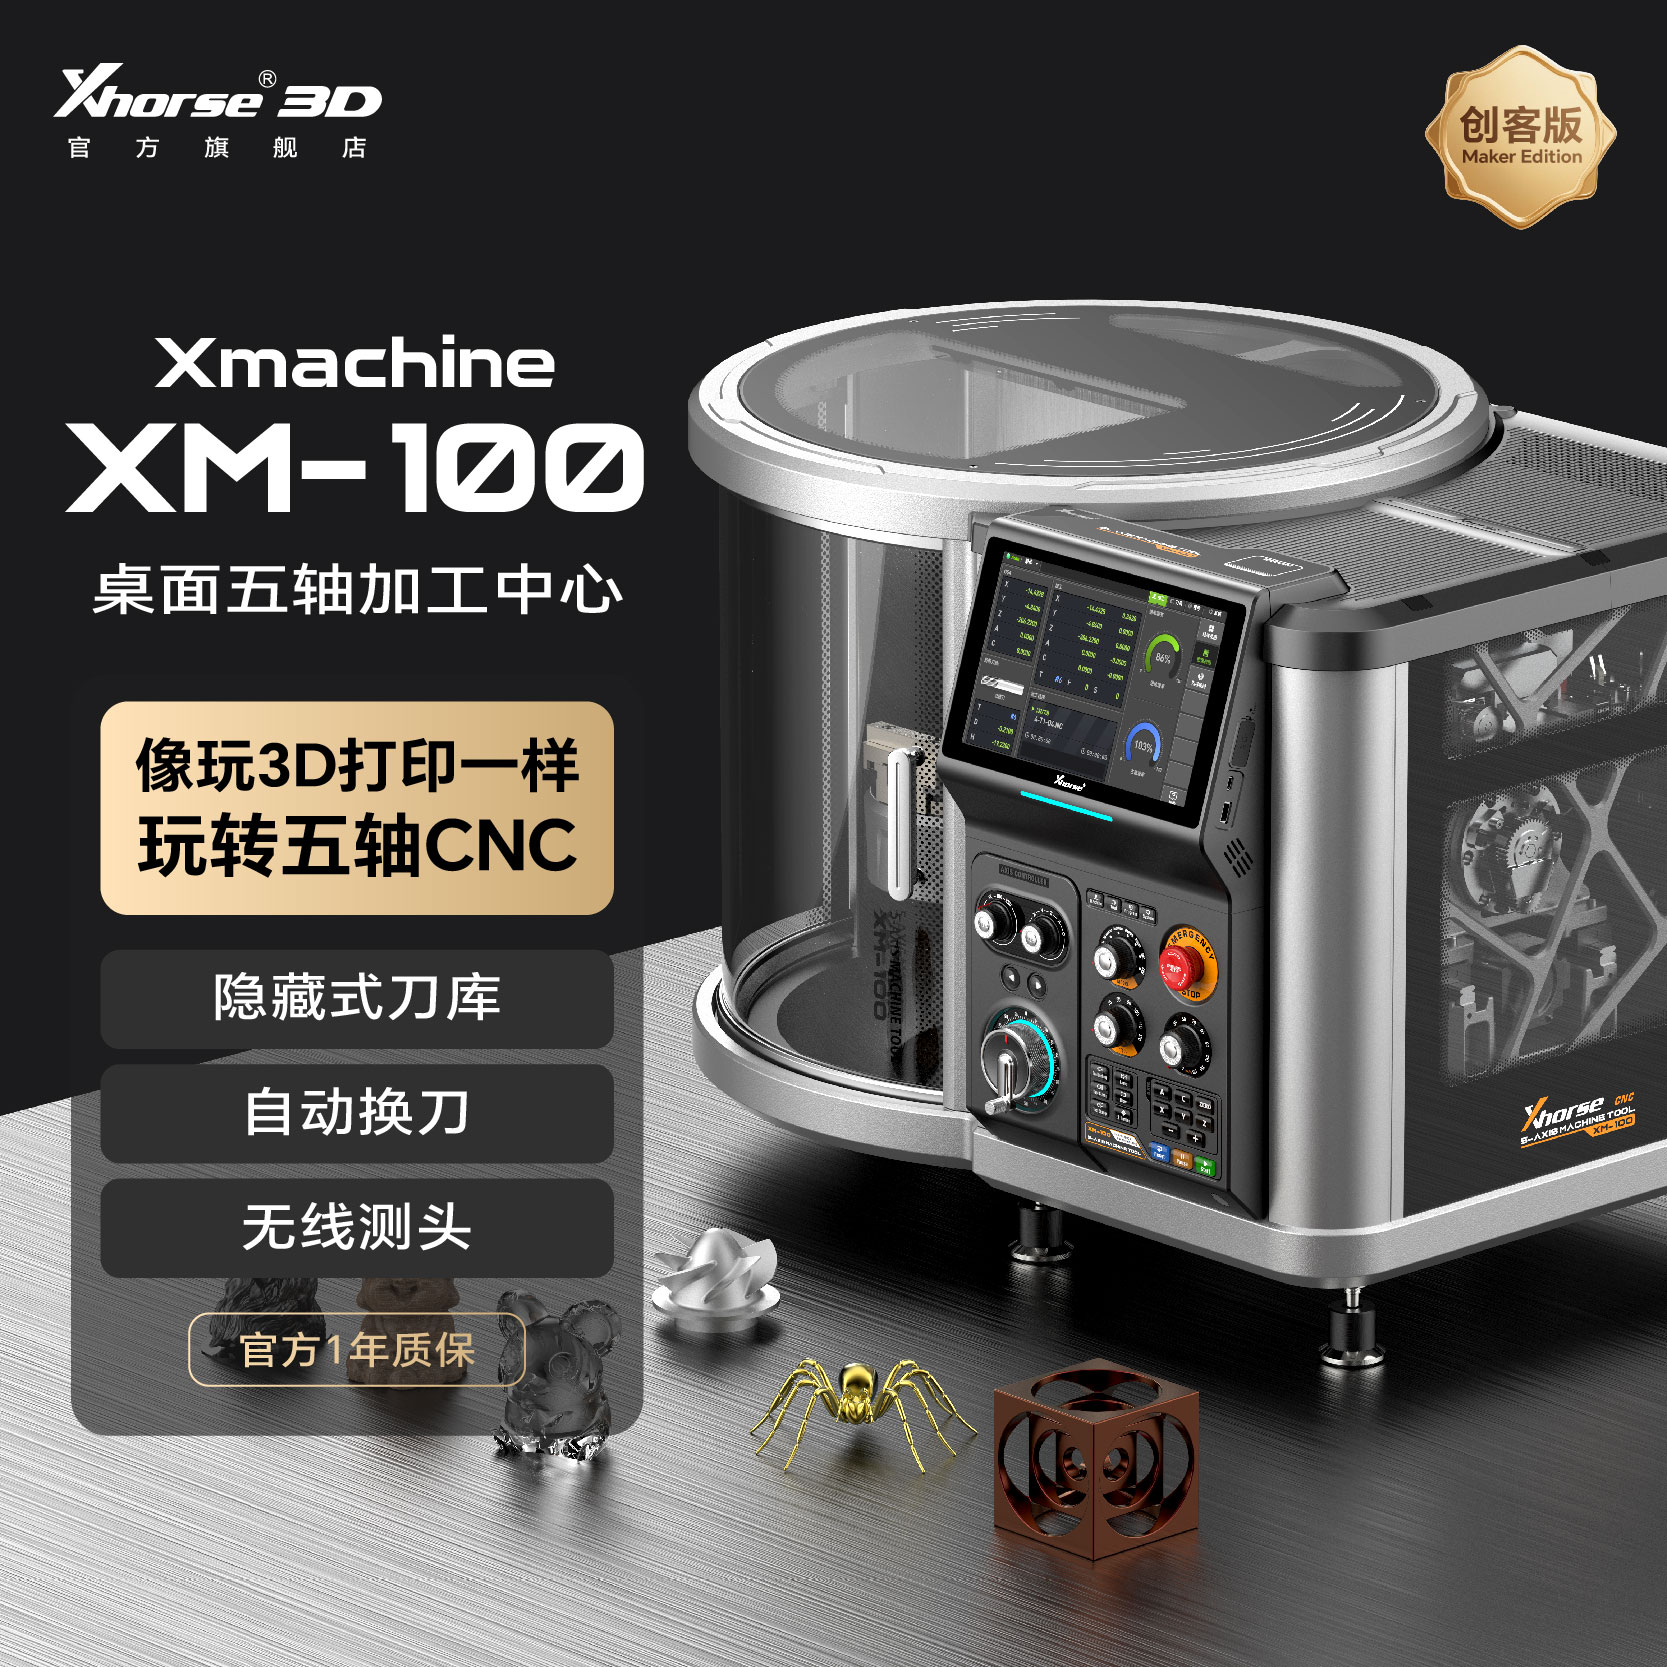
三条都过,就可以试;有一条不过,换工艺比硬上更省时间。XM-100 桌面五轴加工中心的行程和刚性决定了它的边界,越界的活交给工业机,不丢人。
最后一句:材料清单是参考,不是承诺。真正决定能不能做的,是你手上那个零件的形状、公差和批量。