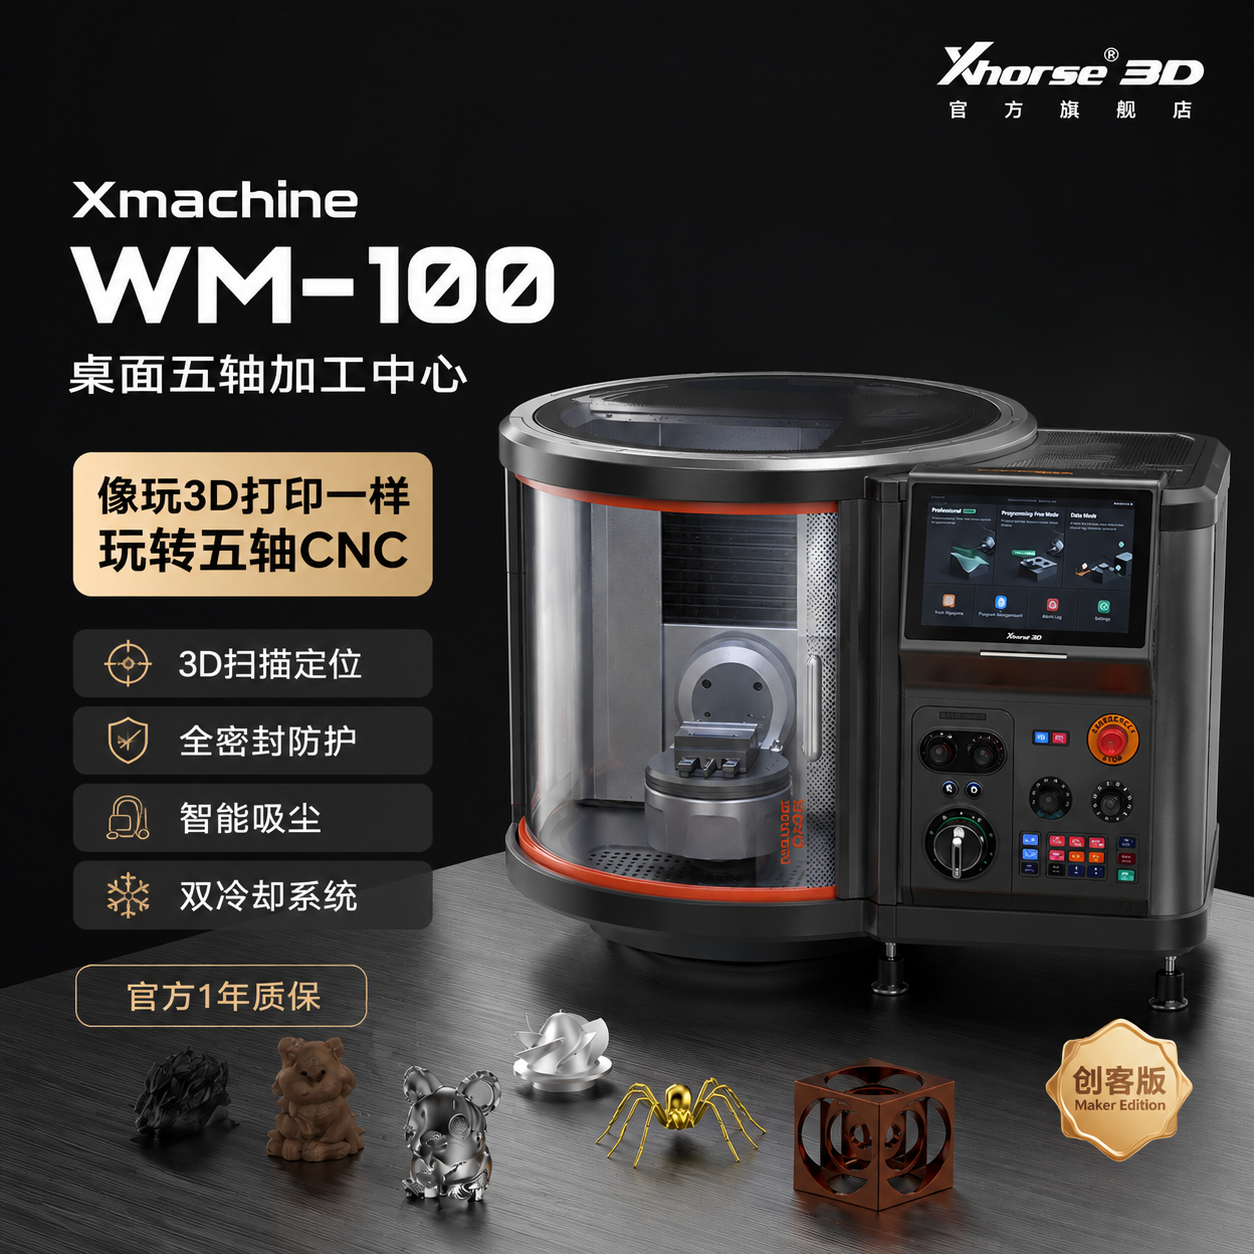
“WM-100 的精度大概是多少?”这是选型时问得最多的问题。先把官方指标列清楚,再说这些数字代表什么、能用到什么程度。
一、四项精度指标
- XYZ 直线轴:定位精度 ±0.01mm,重复定位精度 ±0.007mm。
- 旋转轴(A/C 轴):定位精度 ±50 角秒,重复定位精度 ±10 角秒。
- 自动对刀:对刀精度 ≤5μm。
- 内置 3D 激光扫描定位:扫描精度 0.05mm。
二、两个容易混的概念
定位精度与重复定位精度
定位精度看的是“让它走到某个坐标,实际停在哪里”;重复定位精度看的是“反复回到同一个坐标,每次之间差多少”。前者反映准确度,后者反映稳定性。实际加工中,批量件的一致性更多由重复定位决定。
角秒换算成尺寸
旋转轴用的是角秒,1 度等于 3600 角秒。±50 角秒约合 ±0.0139 度,在 100mm 半径处大致对应 ±0.024mm 的位置偏差;重复定位 ±10 角秒,在同样半径下约 ±0.005mm。
三、机床精度不等于零件精度
这里有一件事必须说清楚:上面这些是机床的轴定位、重复定位指标,不等于随便拿个零件切出来就一定是这个精度。
实际加工出来多少,跟刀具(磨损、让刀)、装夹(夹持力、悬伸、支撑)、材料(批次、内应力)、温度(环境与连续加工的热稳定)、刀路与切削参数、以及测量方式都有关系。薄壁件、细长件尤其明显:机床按程序到位了,工件却会回弹、变形。
四、想把精度用出来:五个动作
- 先试切:用你实际要用的材料、刀具和参数切一件,测出来的才是这台设备在你工况下的表现,纸面指标只能作为上限参考。
- 稳住装夹:减少悬伸、增加支撑,薄壁件控制夹持力,必要时用软爪或专用夹具。
- 控制温度:连续加工注意热稳定,精密件尽量在温度稳定的环境里做,必要时先空跑预热。
- 刀路与参数:轻切削、多刀次、留精加工余量,比一刀吃深更容易拿到好尺寸。
- 测量要对:量具、基准和测量温度保持一致,否则“测不准”会被误当成“加工不准”。
五、小结
WM-100 的轴系指标是:XYZ 定位 ±0.01mm、重复定位 ±0.007mm;A/C 轴 ±50″/±10″;自动对刀 ≤5μm;内置 3D 激光扫描 0.05mm。这些数字决定了设备的“能力上限”。
最终零件能做到多少,取决于工艺。要判断你的件能不能做到,最靠谱的方式是拿图纸和样件试切。更多参数可以看 WM-100 桌面五轴 CNC 产品页,或把材料、尺寸、公差发过来,我们按实际工况评估。