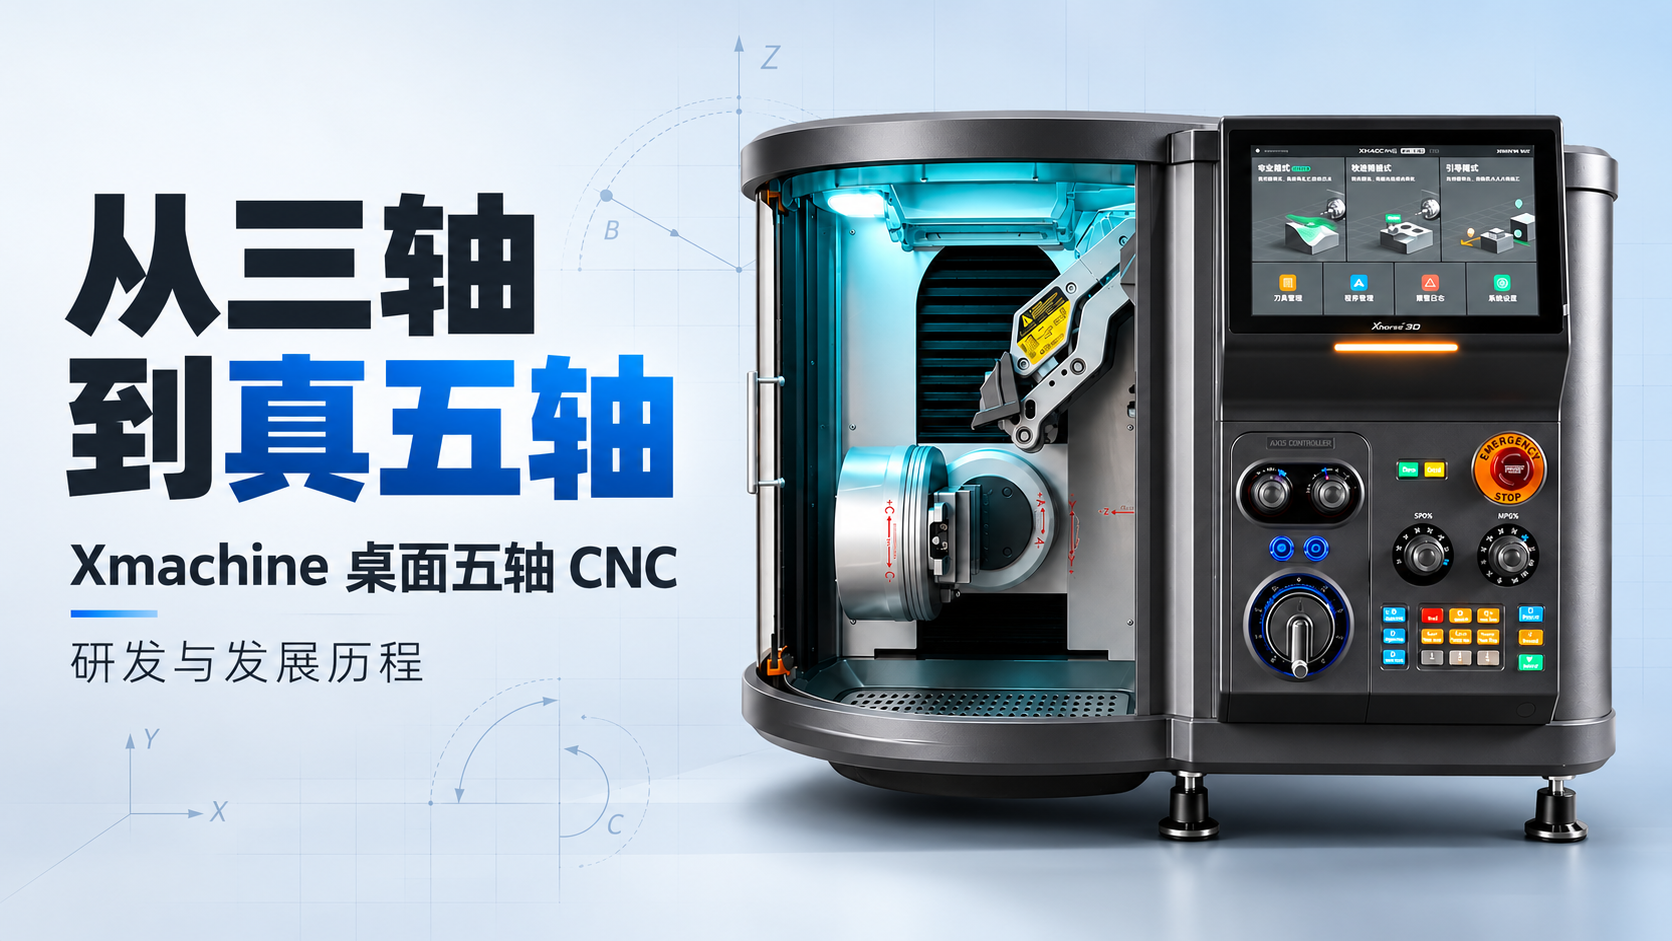
三轴和五轴放在一起比参数,很容易变成一场数字游戏:轴数、转速、精度。但真正把一台机器从三轴做到五轴,再把它缩到一张桌子上,难点从来不在"多两个轴"。
三轴能做的事,为什么还要五轴
三轴加工的逻辑很简单:刀具始终竖直向下,工件在 X、Y、Z 三个方向上移动。切平面、切外形、挖槽,这些活它做得又快又稳。
麻烦出在曲面上。球头刀的中心点线速度接近零,靠它一点点"蹭"出曲面,效率低,表面也容易留下刀痕。遇到深腔、侧壁、倒扣,三轴要么够不到,要么只能靠加长刀杆硬顶,颤振跟着就来。
五轴多出来的两个旋转轴,解决的是"刀能不能摆到合适角度"。刀轴一偏,球头刀就能用侧面去切,线速度上去了,表面质量和效率一起改善。倒扣、深腔、一次装夹完成五个面,都是从这里来的。
真正的门槛是 RTCP
多两个轴不难,难的是让控制系统知道刀尖到底在哪。
五轴联动时,两个旋转轴一动,刀尖的位置和方向都跟着变。如果系统不做实时补偿,程序里的坐标和实际刀尖点会对不上,切出来全是过切和欠切。这套补偿叫 RTCP(旋转刀具中心点控制),是真五轴和假五轴的分界线。
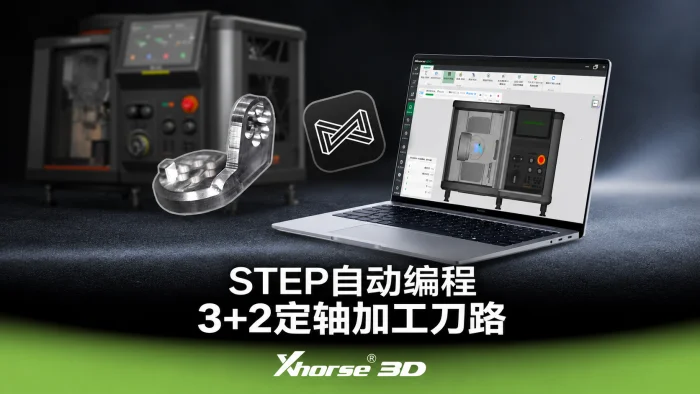
很多标着五轴的设备,实际上是 3+2:工件转到一个角度锁死,再按三轴的方式加工。它能解决"够得到",但切削过程中轴不动,曲面质量和效率还是三轴的水平。
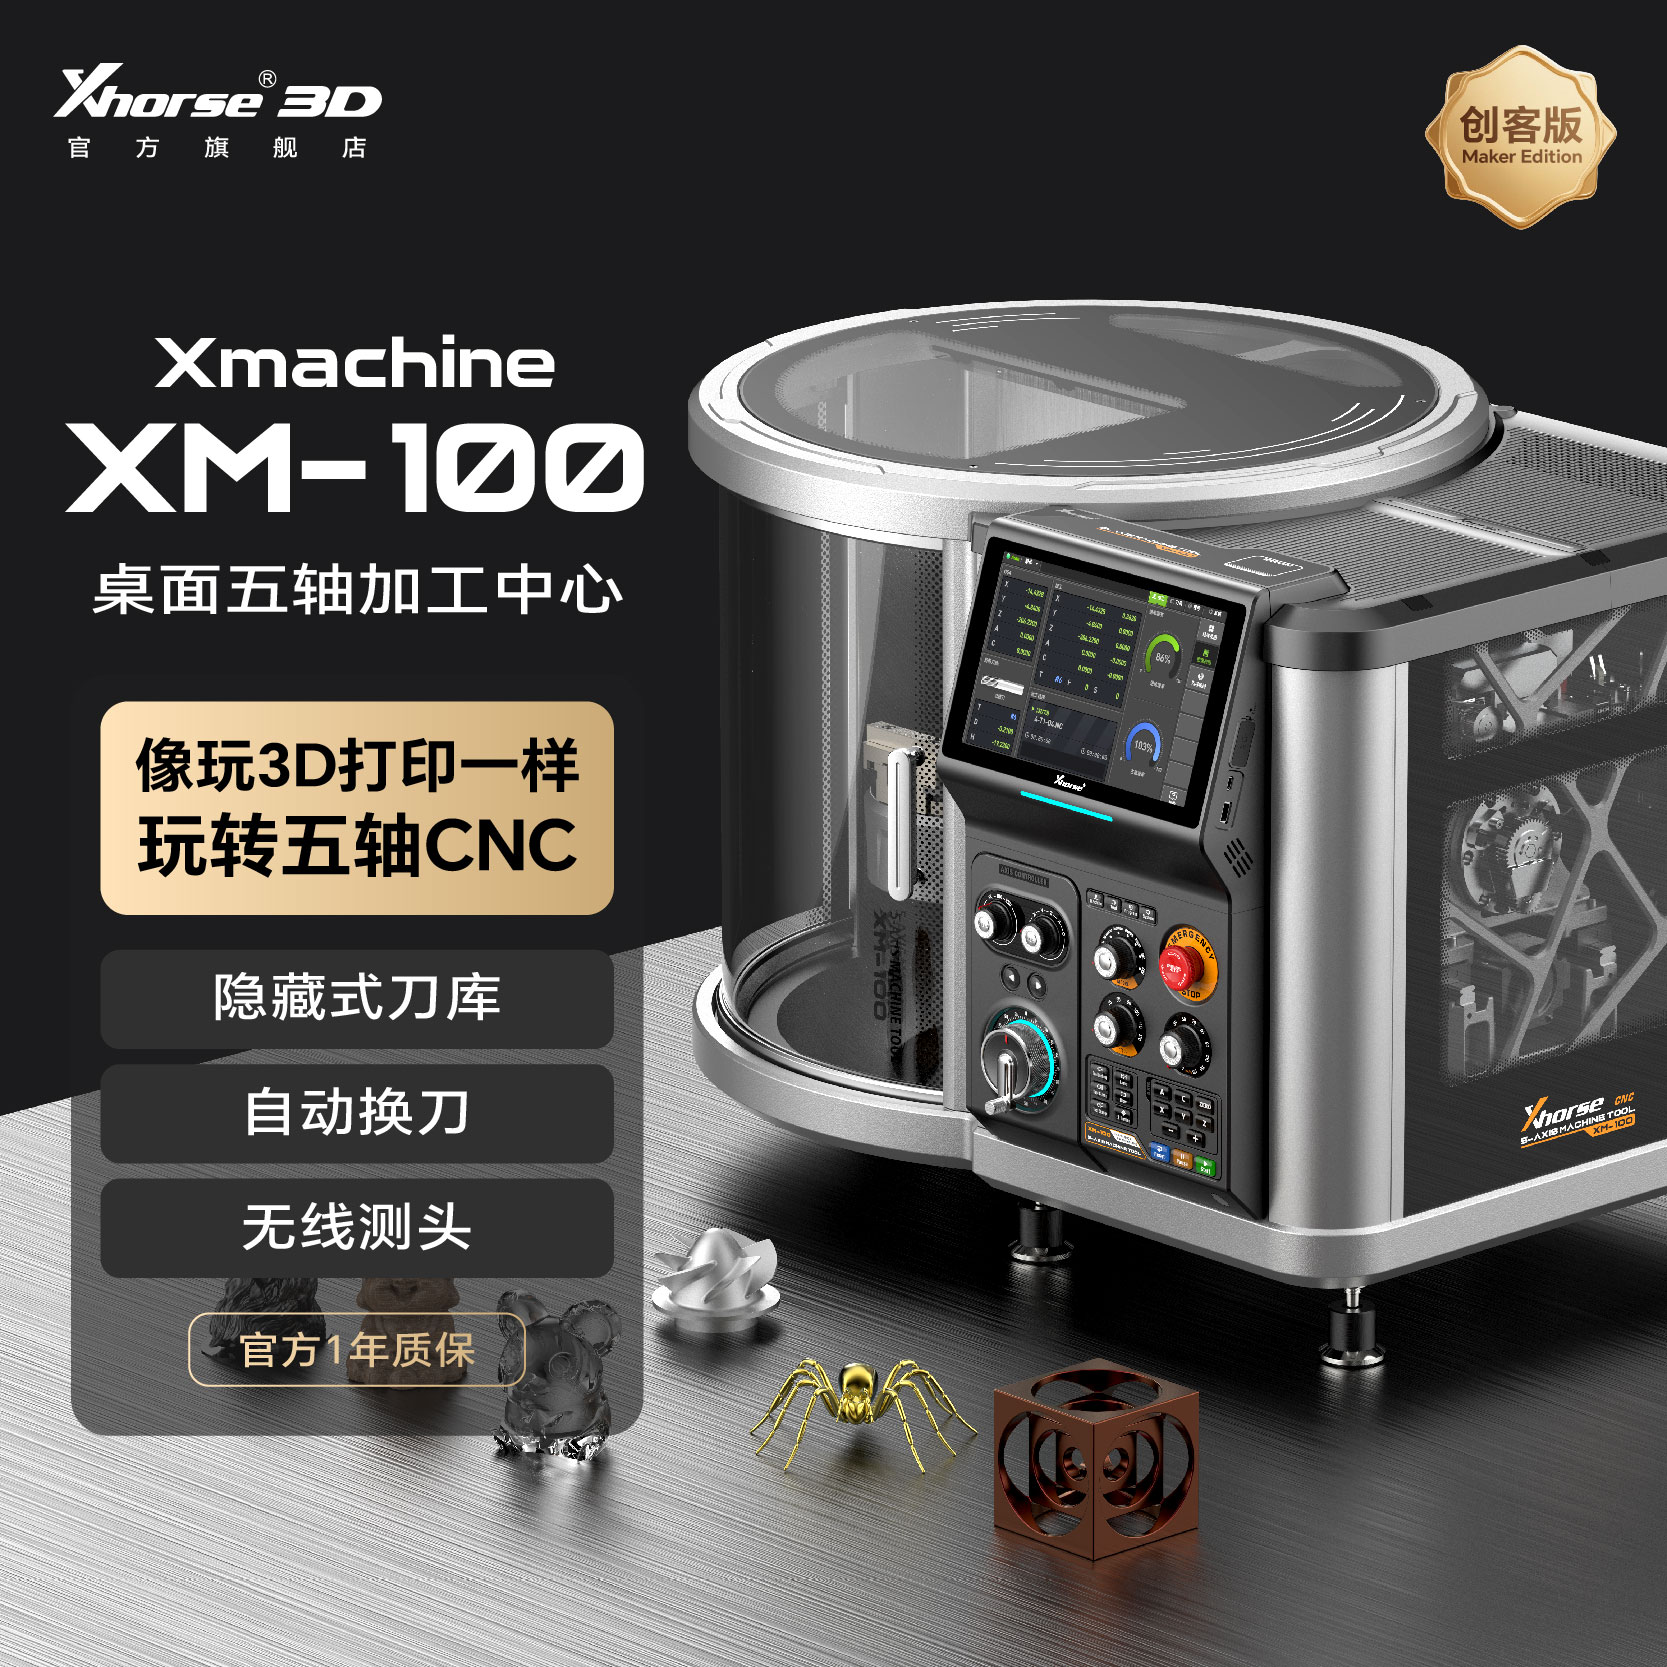
Xmachine 的 XM-100 从第一代就是按真五轴联动做的,XM-100 桌面五轴加工中心的核心,就是这套 RTCP 补偿加五轴联动的结构。
把五轴缩到桌面,难在哪
工厂里的五轴机床,床身动辄几吨,靠重量和铸铁刚性压住振动。桌面机没有这个条件。
结构一缩小,刚性、热变形、排屑空间全都要重新算。主轴转速拉到两万转,振动会沿着立柱一路传到刀尖;切削液和铝屑没地方排,很快就堆在夹具周围;防护没做好,雾化的冷却液会飘得满屋子都是。
这些问题不是堆参数能解决的,只能一个结构一个结构地改。
WM-100 改了什么
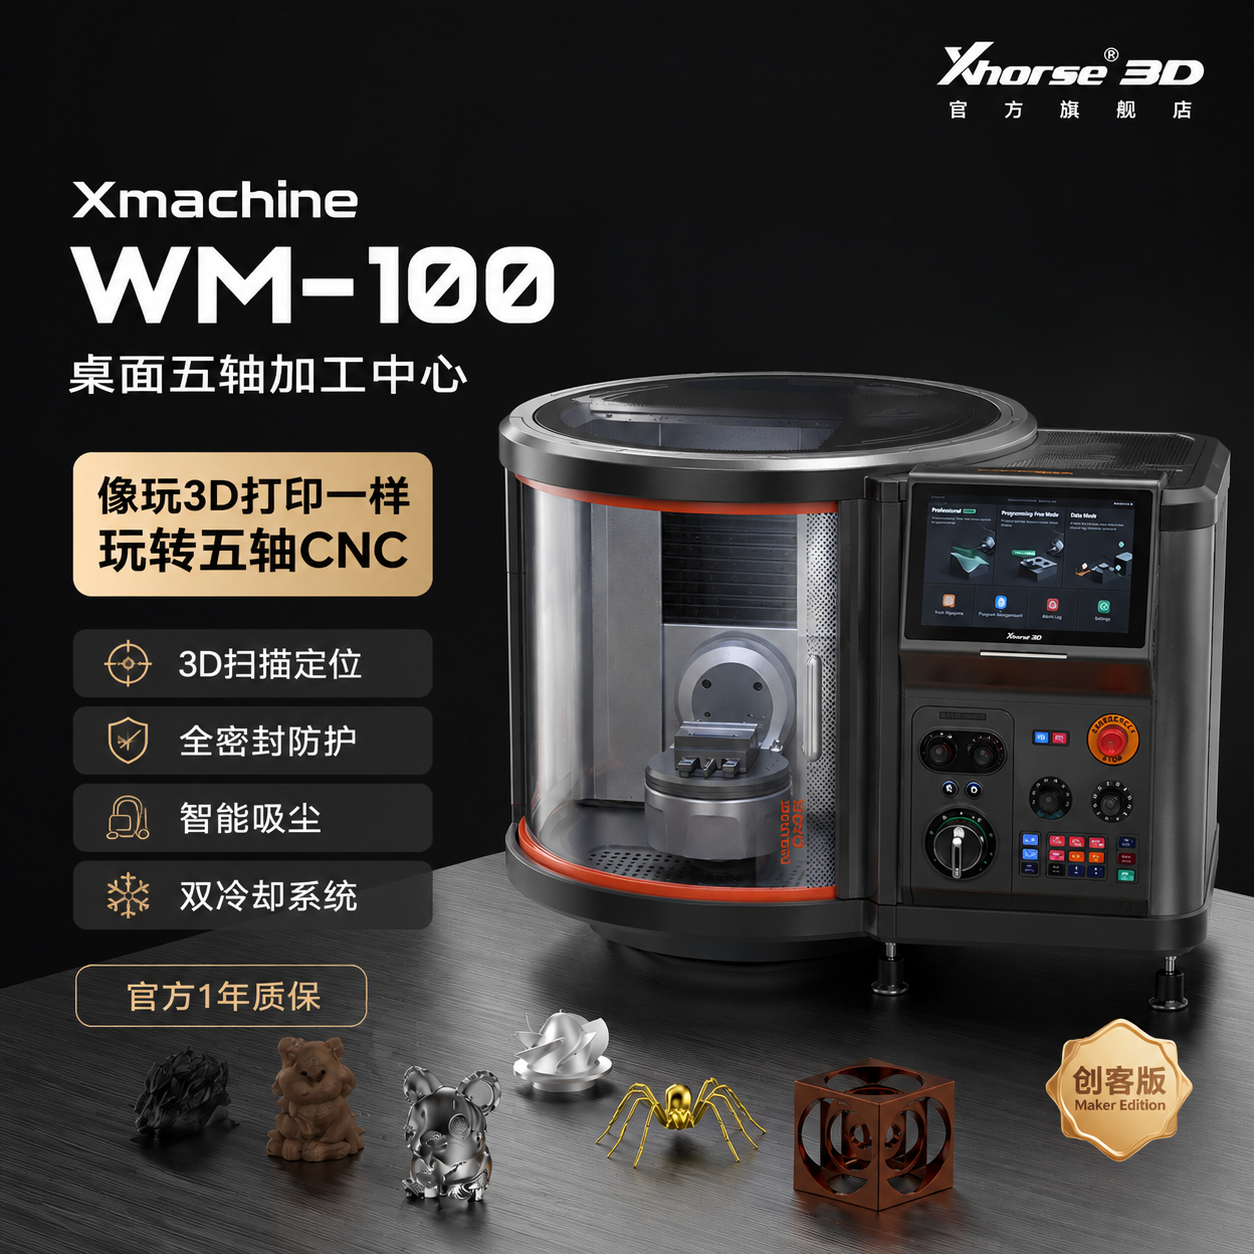
到了 WM-100,思路从"能切"变成了"能连续切"。
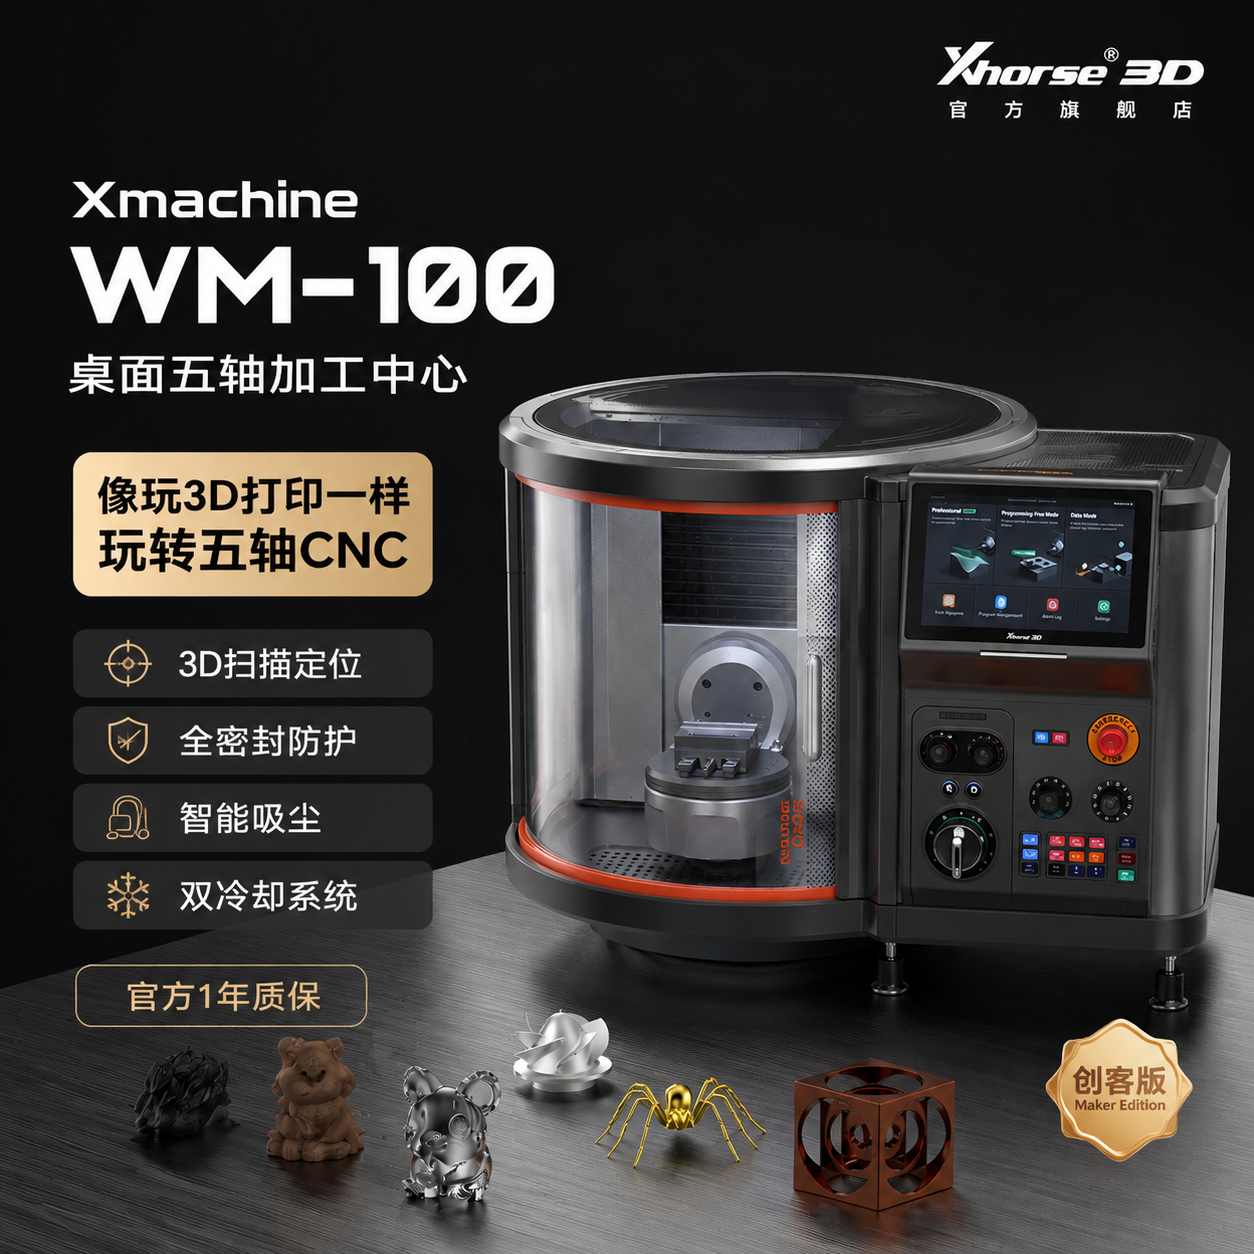
六工位刀库把换刀变成自动动作,一个零件要用三把刀,不用再停机手动换;3D 扫描定位在装夹后先扫一遍毛坯,省掉对刀和找正;风冷加雾冷双冷却,铝件用雾冷压住热变形,木材和塑料切风冷,工件不至于被泡湿;全封闭防护加吸尘,办公室环境也能放。
这些功能单拎出来都不新鲜,放在一台桌面机上,意义是"一个人也能连续跑完一批活"。详细配置可以看 WM-100 桌面五轴 CNC。
精度不是标出来的,是重复出来的
样品切得漂亮不难,难的是第一百件和第一件一样。
桌面机的热源离工件很近:主轴、电机、驱动器,全挤在半平方米里。连续跑两个小时,机身温度上来,尺寸就开始漂。解决办法要么是结构上做热对称,要么是定期用标定件把误差找回来,WM-100 的自动标定就是干这个的。
重复定位、换刀重复精度、长时间加工的稳定性,这三项才是桌面机真正拉开差距的地方,也是最不容易在参数表上写清楚的。
软件是另一半
硬件决定能不能切,软件决定要不要学三个月。
传统五轴编程要选刀、定刀轴、排刀路、做仿真,一套流程下来,一个复杂零件排一天不奇怪。XrizoHub 把这段压缩成:导入模型、选毛坯、自动生成刀路、仿真、发送到机床。中间该由人判断的地方还在,但门槛低了很多。
这也是桌面五轴和工业五轴最大的不同:工业机追求极限效率和精度,桌面机追求"一个人能不能独立完成"。
写在最后
从三轴到五轴,技术上的跨越早就完成了;真正难的是把它做小、做便宜、做得一个人能操作。
这件事没有捷径,只能一版一版改。XM-100 到 WM-100 之间隔着的那几年,大部分时间花在结构、冷却、标定这些不性感的地方,但它们决定了一台机器是"能演示"还是"能干活"。